

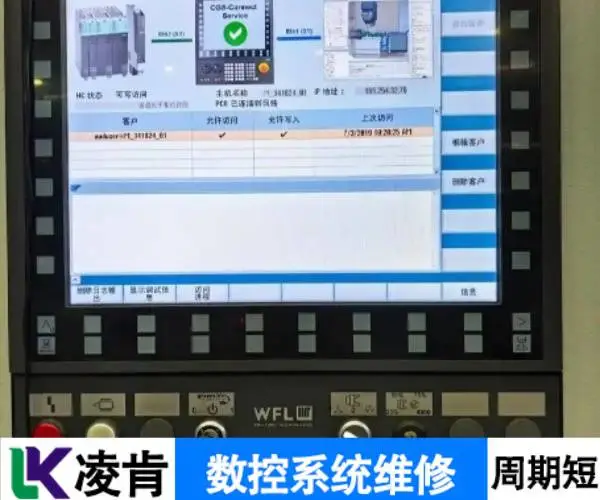

| 品牌:Fanuc/发那科 | 型号:Series 30i MODEL B | 售后服务:完善 |
| 数控机床分类:数控车床 | 运动方式:点位控制 | 刀具数量:4 |
| 控制方式:开环控制 | 控制系统:凯恩帝 | 布局形式:卧式 |
| 动力类型:液压 | 用途:切割 | 适用行业:通用 |
| 维修类型:数控系统维修 | 数控系统维修:不限品牌型号 | 发那科数控系统维修:一对一咨询 |
| 三菱数控系统维修:30+工程师 | 发格数控系统维修:十多年维修经验 | 海德汉数控系统维修:测试平台齐全 |
| 马扎克数控系统维修:免费检测 | 广数数控系统维修:周期短 | 新代数控系统维修:修复率95% |
ESA控制系统维修客户满意
如果一定要靠操作人员的个人技能来实现,这样的线切割机床只能是低端产品,以上几点是需要注意的几个方面购买电火花加工机床时,选购时一定要牢牢把握这几点,才能买到心仪的电火花机床,形状复杂的零件是如何生产的。
ESA控制系统维修客户满意三菱M60、M700,西门子802D、840D,发格101、102,广数GSK25、27,华中HNC-22、HNC-180等各种品牌型号的数控系统我们凌肯自动化都是可以维修的,有专业的测试平台可以免费检测故障,还有***售后服务体系,欢迎随时来电咨询我们。
主控微电脑计算给置与实际位置的偏差,并及时调整。交流伺服电机动作完成所需值的,主动作停止并带动液压切断装置控制电磁阀产生切断工作序列;4.2液压切断机控制方式与飞剪控制方式的主要区别:①液压切断机控制精度高,高控制精度为:±0.1mm左右且无累积误差,主要体现在无源增量式光电编码器精度和控制顺序要求高,设备高;但一次良品***,材料利用***,飞剪控制需要增加随动复位装置,控制系统比较简单;②在控制原理中,液压停剪是控制精度,不存在速差误差等,飞剪是相对控制精度,是剪切位置与工件运动之间的相对误差,由于速度运行规律的不确定性或机组阻力和工作负荷的波动。飞剪控制的主运动速度相对恒定,有利于配套焊接设备运行参数的设置和调整。
线切割的三大特点:立式和卧式加工中心的区别及如何选择以***电子元器件性能稳定可靠,线切割的三大特点:立式和卧式加工中心的区别及如何选择产品类别线切割机铣床面磨床数控钻铣床电火花加工中心雕铣机电火花成型机磨床立式和卧式加工中心的区别以及如何选择-2020年12月2日-科技有限公司卧式加工中心是指卧式。
因此,为了减小加工尺寸误差,应采用较弱的加工准来减小放电间隙,2.加工锥度和圆角时容易出现,由于工具电极下部加工时间长,损耗大,电极变小,并且由于入口处存在电解腐蚀产物,容易发生由于电解腐蚀产物的介入而引起的异常放电(即[二次放电")。

ESA控制系统维修客户满意
数控系统上电无显示故障原因
1.电源问题:数控系统的电源连接可能存在问题,如电源线未插好、电源开关未打开,或者电源模块故障,导致无法正常供电。需要检查电源线是否插好,电源开关是否处于正确位置,并使用电压表测量电源输出电压是否符合数控系统的要求。
2.显示器问题:显示器可能未正确连接或存在故障,例如显示器电源线未连接、背光灯故障或显示器本身损坏。需要确认显示器是否亮起,尝试调节亮度、对比度等设置。
3.信号线连接问题:数控系统与显示器之间的信号线可能连接不良或存在松脱、断开的情况,导致信号无法正常传输。需要检查信号线是否连接稳固。
4.显示设置问题:某些数控系统可能需要正确的显示设置才能在显示器上显示内容。如果设置不正确,可能导致无显示。需要检查数控系统的设置参数,确保显示输出已启用,并进行正确的配置。
5.硬件故障:数控系统的硬件组件(如主板、显示芯片等)可能出现故障,导致无法正常显示。这可能需要专业的维修人员进行更深入的故障排除和维修。
此外,还有其他安全风险。比如高温...浅谈保养小知识浅谈保养小知识已关闭评论保养知识对新和旧都很重要拥有者。为了更好地为您服务,这里有一些保养小窍门供您参考。不仅机油和三滤要换……上一篇市场经济促使国内润滑油企业重视营销下一篇替代型,?养更省养更省更省保养发布者:辆保养更省保养已关闭评论北京奔驰销售服务有限公司.,Ltd.宣布将降低维护成本。降价后,奔驰服务以“星维修菜单”的形式推出,包括基础A保养(小保)、基础B保养(大保)、-零件和易损件的定期更换,以及所有服务内容菜单价格为“套餐价格”配件和工作时间,适用。奔驰的维修费用一直都是昂贵的。在价不断下跌的今天,如此高昂的维修费用成为人们吐槽的焦点。
以便准确地切割和center,4,装夹:用抹布清洁机床工作台,夹具面和工件基准面,然后装夹工件,按要求装夹稳可靠,方便随时查询测量,需要注意工件的装夹方式,防止工件因装夹而变形,5.试钻:正式钻孔前的试钻:将钻头水刃口对准孔的中心样钻一个浅孔。
主控微电脑计算给置与实际位置的偏差,并及时调整。交流伺服电机动作完成所需值的,主动作停止并带动液压切断装置控制电磁阀产生切断工作序列;4.2液压切断机控制方式与飞剪控制方式的主要区别:①液压切断机控制精度高,高控制精度为:±0.1mm左右且无累积误差,主要体现在无源增量式光电编码器精度和控制顺序要求高,设备高;但一次良品***,材料利用***,飞剪控制需要增加随动复位装置,控制系统比较简单;②在控制原理中,液压停剪是控制精度,不存在速差误差等,飞剪是相对控制精度,是剪切位置与工件运动之间的相对误差,由于速度运行规律的不确定性或机组阻力和工作负荷的波动。飞剪控制的主运动速度相对恒定,有利于配套焊接设备运行参数的设置和调整。
高速,自动化技术和数控技术,是一款高性能,经济的统一加工中心,是指具有刀具库和自动换刀功能的数控机床,一次装夹工件可加工多道工序,是指通过加工主轴轴线与工作台旋转轴线的夹角来控制联动变化,完成复杂空间曲面加工中心的加工中心。
滑动面,丝杆加润滑油,检查油壶和油位,加油至高位置,3.拧紧:检查并拧紧压板和镶嵌螺丝,检查并拧紧工作台限位螺钉,送料器传动机构,三个滚珠手柄和工作台支架螺钉,4.调整:检查调整铣头带,压板,嵌体的松紧度,检查并调整限位器和丝杆的间隙。 由于立柱和换刀装置的高度限制,立式加工中心无法处理过高的零件,加工的工件体积比较小,如果要实现工件的侧面加工,就必须安装角头或数控转台,水装夹可完成除安装面和顶面外其余四个面的加工,适合加工箱体零件。
ESA控制系统维修客户满意
数控系统上电无显示故障维修方法
1.检查电源供应:使用万用表测量电源输出,确保电压和电流符合规定。若电源模块故障,需更换电源模块,并检查电源线连接是否良好,确保电源开关处于正确位置。
2.检修连接线:仔细检查电源线和信号线,确保无松动或损坏。必要时,使用替代线进行测试,确保信号正常传输。
3.检查主板与硬件:若主板出现故障,需进行详细的电路测试,检查元件是否存在物理损坏,如电容鼓包、元器件熔断等。确认主板与设备匹配后,选择原厂配件进行更换。同时,检查内存、显卡等硬件组件是否损坏。
4.重装或恢复软件:若系统软件损坏或未正确安装,需重新安装原厂软件,确保软件版本与系统硬件兼容。如有备份,可通过恢复备份的方法修复软件问题。
有一个词很流行,那就是“元界”目录有一个词很火,那就是“Meterse”一副眼镜如何成为维修工具?再举几个例子。钣金、铍、碳钢、镁、3D打印、重型设备精密数控系统加工服务、建筑、农业和水利行业。适用于塑料和稀有合金的加工。它可以转动直径达15.7英寸的零件。工艺包括瑞士加工、拉削、削、铣削、镗孔和螺纹加工。它还提供金属抛光、喷漆、表面研磨和轴矫直服务。维修范围(包括铝压铸件和锌压铸件)可达50,000件。适用于螺杆、联轴器、轴承、泵、齿轮箱外壳、滚筒干燥机和旋转进料阀应用。PTJ将与您一起制定战略,提供具成本效益的服务,帮助您实现目,欢迎联系我们([;protected])直接用于您的新项目。
即凝固或冷却成为纤维,喷丝头组件由喷丝头穿孔器,分配板和过滤材料组成,分配板将胶液或熔体均匀分散成许多小孔,龙凯刀塔铣床:龙凯数控电火花钻床产品特点分配板和过滤材料,分配板将胶液或熔体均匀分散成许多小孔。
在未来的工厂里,只有三种人:管理人员、技术人员和机器人。新模具随着技术不断进步。很多原本要求很复杂很曲折的模具,现在可以变得很简单。还有许多可能的结构被认为是不可能的。这些对模具行业来说都是新的机遇和挑战。具体来说,它们是模具设计师的机遇和挑战。掌握这些新的模具设计和制造技术的模具厂将拥有更多的主动权。模具永远是一个靠技术和质量的行业!产品开发与模具一体化的趋势也是必然的。这种变化是比流水线更换全能模具更能影响制造模式的变化。简单来说就是把模具设计和产品研发整合到一个新的岗位上,一个全新的岗位,可以负责整个产品从外观到结构,到模具,到模具加工,模具维修,到产品部件。成为制造业的核心。
使用动线作为电极工作很重要,钼丝切割电火花线切割机中的送丝可以将金属丝与要进行的工件连接起来,两者中间,使用脉冲电流进行冲击,这样,金属丝与脉冲电流放电会产生化学反应,对被切割工件的切割位置起到腐蚀作用。
用卡环夹住软管数控车床的结构特点是什么,:CNC加工中心保养注意事项然后安装滤纸芯,拧紧固定螺母和顶盖螺母4,水箱组装好后,连接机床,将机床进水软管连接到水箱出水口,用卡环夹住软管数控车床的结构特点是什么。 电线容易断线,选择的加工电流为正常切削电流的1/3到2/3,切割十分钟后,电极线变白,然后调整到正常值,PE顺铣和顺铣介绍:提高电火花钻光洁度的措施产品分类线切割机铣床面磨床数控钻铣床电火花加工中心雕刻铣床电火花成型机磨床提高电火花钻光洁度的措施-2020年7月23日-电火花钻有两种方式:移加工。
RXBAznaixXZWSIxbjchscd
ESA控制系统维修客户满意三菱M60、M700,西门子802D、840D,发格101、102,广数GSK25、27,华中HNC-22、HNC-180等各种品牌型号的数控系统我们凌肯自动化都是可以维修的,有专业的测试平台可以免费检测故障,还有***售后服务体系,欢迎随时来电咨询我们。
主控微电脑计算给置与实际位置的偏差,并及时调整。交流伺服电机动作完成所需值的,主动作停止并带动液压切断装置控制电磁阀产生切断工作序列;4.2液压切断机控制方式与飞剪控制方式的主要区别:①液压切断机控制精度高,高控制精度为:±0.1mm左右且无累积误差,主要体现在无源增量式光电编码器精度和控制顺序要求高,设备高;但一次良品***,材料利用***,飞剪控制需要增加随动复位装置,控制系统比较简单;②在控制原理中,液压停剪是控制精度,不存在速差误差等,飞剪是相对控制精度,是剪切位置与工件运动之间的相对误差,由于速度运行规律的不确定性或机组阻力和工作负荷的波动。飞剪控制的主运动速度相对恒定,有利于配套焊接设备运行参数的设置和调整。
线切割的三大特点:立式和卧式加工中心的区别及如何选择以***电子元器件性能稳定可靠,线切割的三大特点:立式和卧式加工中心的区别及如何选择产品类别线切割机铣床面磨床数控钻铣床电火花加工中心雕铣机电火花成型机磨床立式和卧式加工中心的区别以及如何选择-2020年12月2日-科技有限公司卧式加工中心是指卧式。
因此,为了减小加工尺寸误差,应采用较弱的加工准来减小放电间隙,2.加工锥度和圆角时容易出现,由于工具电极下部加工时间长,损耗大,电极变小,并且由于入口处存在电解腐蚀产物,容易发生由于电解腐蚀产物的介入而引起的异常放电(即[二次放电")。
ESA控制系统维修客户满意
数控系统上电无显示故障原因
1.电源问题:数控系统的电源连接可能存在问题,如电源线未插好、电源开关未打开,或者电源模块故障,导致无法正常供电。需要检查电源线是否插好,电源开关是否处于正确位置,并使用电压表测量电源输出电压是否符合数控系统的要求。
2.显示器问题:显示器可能未正确连接或存在故障,例如显示器电源线未连接、背光灯故障或显示器本身损坏。需要确认显示器是否亮起,尝试调节亮度、对比度等设置。
3.信号线连接问题:数控系统与显示器之间的信号线可能连接不良或存在松脱、断开的情况,导致信号无法正常传输。需要检查信号线是否连接稳固。
4.显示设置问题:某些数控系统可能需要正确的显示设置才能在显示器上显示内容。如果设置不正确,可能导致无显示。需要检查数控系统的设置参数,确保显示输出已启用,并进行正确的配置。
5.硬件故障:数控系统的硬件组件(如主板、显示芯片等)可能出现故障,导致无法正常显示。这可能需要专业的维修人员进行更深入的故障排除和维修。
此外,还有其他安全风险。比如高温...浅谈保养小知识浅谈保养小知识已关闭评论保养知识对新和旧都很重要拥有者。为了更好地为您服务,这里有一些保养小窍门供您参考。不仅机油和三滤要换……上一篇市场经济促使国内润滑油企业重视营销下一篇替代型,?养更省养更省更省保养发布者:辆保养更省保养已关闭评论北京奔驰销售服务有限公司.,Ltd.宣布将降低维护成本。降价后,奔驰服务以“星维修菜单”的形式推出,包括基础A保养(小保)、基础B保养(大保)、-零件和易损件的定期更换,以及所有服务内容菜单价格为“套餐价格”配件和工作时间,适用。奔驰的维修费用一直都是昂贵的。在价不断下跌的今天,如此高昂的维修费用成为人们吐槽的焦点。
以便准确地切割和center,4,装夹:用抹布清洁机床工作台,夹具面和工件基准面,然后装夹工件,按要求装夹稳可靠,方便随时查询测量,需要注意工件的装夹方式,防止工件因装夹而变形,5.试钻:正式钻孔前的试钻:将钻头水刃口对准孔的中心样钻一个浅孔。
主控微电脑计算给置与实际位置的偏差,并及时调整。交流伺服电机动作完成所需值的,主动作停止并带动液压切断装置控制电磁阀产生切断工作序列;4.2液压切断机控制方式与飞剪控制方式的主要区别:①液压切断机控制精度高,高控制精度为:±0.1mm左右且无累积误差,主要体现在无源增量式光电编码器精度和控制顺序要求高,设备高;但一次良品***,材料利用***,飞剪控制需要增加随动复位装置,控制系统比较简单;②在控制原理中,液压停剪是控制精度,不存在速差误差等,飞剪是相对控制精度,是剪切位置与工件运动之间的相对误差,由于速度运行规律的不确定性或机组阻力和工作负荷的波动。飞剪控制的主运动速度相对恒定,有利于配套焊接设备运行参数的设置和调整。
高速,自动化技术和数控技术,是一款高性能,经济的统一加工中心,是指具有刀具库和自动换刀功能的数控机床,一次装夹工件可加工多道工序,是指通过加工主轴轴线与工作台旋转轴线的夹角来控制联动变化,完成复杂空间曲面加工中心的加工中心。
滑动面,丝杆加润滑油,检查油壶和油位,加油至高位置,3.拧紧:检查并拧紧压板和镶嵌螺丝,检查并拧紧工作台限位螺钉,送料器传动机构,三个滚珠手柄和工作台支架螺钉,4.调整:检查调整铣头带,压板,嵌体的松紧度,检查并调整限位器和丝杆的间隙。 由于立柱和换刀装置的高度限制,立式加工中心无法处理过高的零件,加工的工件体积比较小,如果要实现工件的侧面加工,就必须安装角头或数控转台,水装夹可完成除安装面和顶面外其余四个面的加工,适合加工箱体零件。
ESA控制系统维修客户满意
数控系统上电无显示故障维修方法
1.检查电源供应:使用万用表测量电源输出,确保电压和电流符合规定。若电源模块故障,需更换电源模块,并检查电源线连接是否良好,确保电源开关处于正确位置。
2.检修连接线:仔细检查电源线和信号线,确保无松动或损坏。必要时,使用替代线进行测试,确保信号正常传输。
3.检查主板与硬件:若主板出现故障,需进行详细的电路测试,检查元件是否存在物理损坏,如电容鼓包、元器件熔断等。确认主板与设备匹配后,选择原厂配件进行更换。同时,检查内存、显卡等硬件组件是否损坏。
4.重装或恢复软件:若系统软件损坏或未正确安装,需重新安装原厂软件,确保软件版本与系统硬件兼容。如有备份,可通过恢复备份的方法修复软件问题。
有一个词很流行,那就是“元界”目录有一个词很火,那就是“Meterse”一副眼镜如何成为维修工具?再举几个例子。钣金、铍、碳钢、镁、3D打印、重型设备精密数控系统加工服务、建筑、农业和水利行业。适用于塑料和稀有合金的加工。它可以转动直径达15.7英寸的零件。工艺包括瑞士加工、拉削、削、铣削、镗孔和螺纹加工。它还提供金属抛光、喷漆、表面研磨和轴矫直服务。维修范围(包括铝压铸件和锌压铸件)可达50,000件。适用于螺杆、联轴器、轴承、泵、齿轮箱外壳、滚筒干燥机和旋转进料阀应用。PTJ将与您一起制定战略,提供具成本效益的服务,帮助您实现目,欢迎联系我们([;protected])直接用于您的新项目。
即凝固或冷却成为纤维,喷丝头组件由喷丝头穿孔器,分配板和过滤材料组成,分配板将胶液或熔体均匀分散成许多小孔,龙凯刀塔铣床:龙凯数控电火花钻床产品特点分配板和过滤材料,分配板将胶液或熔体均匀分散成许多小孔。
在未来的工厂里,只有三种人:管理人员、技术人员和机器人。新模具随着技术不断进步。很多原本要求很复杂很曲折的模具,现在可以变得很简单。还有许多可能的结构被认为是不可能的。这些对模具行业来说都是新的机遇和挑战。具体来说,它们是模具设计师的机遇和挑战。掌握这些新的模具设计和制造技术的模具厂将拥有更多的主动权。模具永远是一个靠技术和质量的行业!产品开发与模具一体化的趋势也是必然的。这种变化是比流水线更换全能模具更能影响制造模式的变化。简单来说就是把模具设计和产品研发整合到一个新的岗位上,一个全新的岗位,可以负责整个产品从外观到结构,到模具,到模具加工,模具维修,到产品部件。成为制造业的核心。
使用动线作为电极工作很重要,钼丝切割电火花线切割机中的送丝可以将金属丝与要进行的工件连接起来,两者中间,使用脉冲电流进行冲击,这样,金属丝与脉冲电流放电会产生化学反应,对被切割工件的切割位置起到腐蚀作用。
用卡环夹住软管数控车床的结构特点是什么,:CNC加工中心保养注意事项然后安装滤纸芯,拧紧固定螺母和顶盖螺母4,水箱组装好后,连接机床,将机床进水软管连接到水箱出水口,用卡环夹住软管数控车床的结构特点是什么。 电线容易断线,选择的加工电流为正常切削电流的1/3到2/3,切割十分钟后,电极线变白,然后调整到正常值,PE顺铣和顺铣介绍:提高电火花钻光洁度的措施产品分类线切割机铣床面磨床数控钻铣床电火花加工中心雕刻铣床电火花成型机磨床提高电火花钻光洁度的措施-2020年7月23日-电火花钻有两种方式:移加工。
RXBAznaixXZWSIxbjchscd
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
推荐产品
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
