

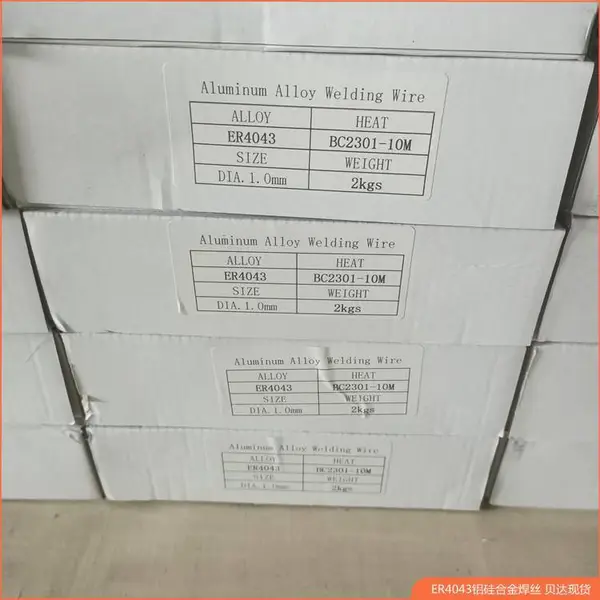
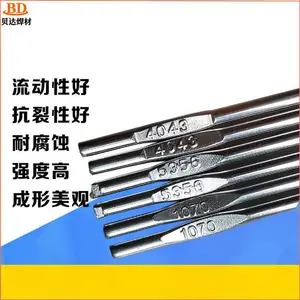

| 材质:铝镁合金 | 型号:ER5356 | 规格:1.2/1.6/2.0mm |
| 品牌:河北贝达 | 焊丝类型:实芯气保焊丝 | 焊接极性:直流反接(DCEP) |
| 保护气体:高纯氩气 | 应用领域:铝镁合金焊接 | 执行标准:GB/T 10858 |
| 包装形式:盘装或直条 |
行业痛点:铝合金焊接为何容易出问题?铝合金以其密度低、比强度高和良好的耐蚀性,广泛应用于船舶、车辆、储罐、建筑及运动器材等领域。但铝合金焊接存在三方面突出难点:一是表面致密氧化膜熔点远高于铝基体,若清理不***,焊缝容易产生夹渣和气孔;二是镁、锌等合金元素在电弧高温下易烧损,导致焊缝强度下降;三是铝的导热系数高、热膨胀系数大,焊接变形和热裂纹倾向明显。这些问题直接影响工件的使用寿命和焊接合格率,对焊材的合金成分稳定性、表面洁净度和送丝一致性提出了较高要求。
河北贝达焊接材料有限公司的解决方案河北贝达焊接材料有限公司是生产与销售高耐磨焊条、特种电焊条及焊丝的专业厂家,资金和技术力量较为雄厚,配有较完整的检测设备和机加工设备。针对铝合金焊接痛点,我公司在ER5356铝镁焊丝的生产中重点控制合金配比和表面清洁度:镁元素按标准范围控制,以***焊缝金属的固溶强化效果;焊丝表面经多道拉拔和清洗工序处理,减少油污与氧化膜残留,有助于降低气孔率。同时,公司通过***:2000质量管理体系认证,对原材料复验、拉丝过程、层绕包装等环节实施流程化管控,力求每一公斤焊丝都具备稳定的送丝性能和焊接工艺性能。
ER5356铝镁焊丝的工作机制ER5356是一种铝镁合金实芯焊丝,焊接时作为填充金属进入熔池,与母材熔合后形成以铝镁固溶体为主的焊缝组织。镁元素起到固溶强化作用,提升焊缝抗拉强度和硬度;焊丝中加入的微量锰、铬可改善耐蚀性并细化晶粒,钛元素可细化焊缝组织,降低热裂纹敏感性。因此ER5356适合焊接同系列铝镁合金母材,也可用于部分铝镁硅合金的焊接,铁道车辆、船舶甲板、铝合金集装箱、自行车车架等结构件是典型应用场景。
主要产品特点:电弧稳定且集中;飞溅小;溶渣覆盖均匀,脱渣容易;焊缝成型美观;金属强度、塑性、韧性配合较好;抗气孔性能较好;送丝顺畅,适合半自动和自动MIG焊接。

- 电弧稳定:适合连续焊接,焊缝表面光滑,降低焊后清理工作量。
- 飞溅控制:电弧形态稳定,飞溅颗粒细小,减少母材表面飞溅粘连。
- 抗气孔:焊丝洁净度高、气体析出少,对焊前清理良好的工件可***降低气孔发生率。
- 成型美观:熔池流动性适中,焊缝波纹细致,余高均匀。
- 力学性能:焊缝金属具有较好的强度、塑性与韧性搭配,适应动载和低温工况。
技术规格与参考参数
| 焊丝型号 | ER5356 |
| 直径规格 | 1.2mm、1.6mm、2.0mm |
| 主要化学成分(典型值,质量分数/%) | Mg 4.5-5.5;Mn 0.05-0.20;Cr 0.05-0.20;Ti 0.06-0.20;Fe≤0.40;Si≤0.25;Cu≤0.10;Zn≤0.10;Al 余量 |
| 推荐保护气体 | 高纯氩气(纯度≥99.***) |
| 焊接极性 | 直流反接(DCEP) |
| 焊缝金属力学性能(参考) | 抗拉强度约240-290MPa;屈服强度约110-140MPa;延伸率≥17% |
| 适用母材 | 5052、5083、5A05、5A06等铝镁合金 |
焊丝直径的选择1.2mm焊丝适合薄板的MIG焊接,热量输入低,便于控制变形;1.6mm焊丝是通用规格,适用于中厚板;2.0mm焊丝适合厚板、高熔敷效率工况,焊接电流可相应提高。用户应根据母材厚度、坡口形式和焊接位置综合选择,正式批量焊接前建议进行小范围工艺评定。
焊接注意事项铝镁合金焊前务必清除母材表面的氧化膜、油污和水分,可使用不锈钢丝刷或化学清洗;焊丝应存放在干燥通风环境中,开封后建议尽快使用;保护气体流量一般控制在15-25L/min,过大或过小都会影响电弧稳定性;焊接时采用短弧操作,保持均匀的送丝速度,有助于减少飞溅和气孔。
信任背书河北贝达焊接材料有限公司主营耐磨焊条、耐磨药芯焊丝、不锈钢焊条、铸铁焊条、铝焊条等各类焊接材料,产品销售网络覆盖全国各大中城市,并出口国外。公司代理国内外多家知名焊接材料品牌,与铸造厂、化工厂、电厂、机械制造厂、矿山设备厂等客户长期保持合作,对不同工况的焊接需求有较丰富的服务经验。公司坚持质量是根本、用户是生命的经营理念,以优质产品和***服务满足客户需求。
咨询建议选择铝镁焊丝时,不仅要关注价格,更要关注焊丝的合金成分稳定性、表面洁净度和批次一致性。我公司作为生产厂家,支持根据用户母材材质、焊接工艺及工件的受力情况推荐合适的直径与包装形式。如果您正在寻找铝合金焊接用的ER5356焊丝,欢迎与河北贝达焊接材料有限公司联系,将您的具体焊接需求和母材信息告知我们,我们竭诚提供快速、经济、可靠的焊接材料供应与技术支持。
FAQ
1. ER5356与ER4043焊丝有何区别?ER5356属于铝镁合金焊丝,强度较高、塑性好,适合焊接5000系列铝镁合金;ER4043属于铝硅合金焊丝,流动性好,适合铸造铝合金和6000系列母材,但强度相对较低。若母材为5083、5052等铝镁合金,推荐优先选用ER5356。
2. 1.2mm、1.6mm、2.0mm规格如何选择?薄板焊接或立焊、仰焊位置建议选择1.2mm,便于控制热输入;通用平焊和角焊选1.6mm;厚板及高熔敷效率工况选2.0mm。直径越大,所需焊接电流越高,母材热输入也越大,应根据板厚和接头形式选择。
3. 焊前是否需要清理母材?需要。铝合金表面氧化膜和油污会使焊缝产生气孔和夹渣,建议焊前用不锈钢刷或丙酮等溶剂清除坡口两侧至少30mm范围内的污染物,并保持焊丝存放环境干燥。清理后应尽快施焊,避免重新氧化。
4. 采用什么保护气体合适?铝合金MIG焊接通常选用高纯氩气,纯度应不低于99.***。氩气流量一般控制在15-25L/min。对于厚板大电流焊接,可考虑氩气中适当加入少量氦气以增加热输入,但需结合设备和工艺条件验证。
5. 这种焊丝适合脉冲MIG焊接吗?适合。ER5356对脉冲MIG焊的适应性较好,可通过调节脉冲电流和基值电流有效控制热输入,实现薄板焊接和全位置焊接。建议按焊丝直径匹配合适的送丝速度和脉冲参数,并在正式生产前进行试焊。
6. 为什么焊接过程中会出现气孔?气孔主要来源于氢气,母材或焊丝表面的水分、油污在电弧高温下分解为氢并溶入熔池。此外,保护气体流量不足、风速过大或喷嘴距离过高也会导致空气卷入。保持焊接区干燥清洁并采用合格的保护气体可明显减少气孔。
7. 焊丝保存条件有什么要求?铝镁焊丝应存放在干燥、清洁、无腐蚀性气体的库房内,环境温度不宜过高,相对湿度尽量低于60%。未开封的焊丝可长期保存,开封后建议在一周内使用完毕。使用过程中避免焊丝盘受潮或碰撞。
8. 厂家直供相比经销商有什么优势?厂家直供减少流通环节,价格更具竞争力,同时可按照客户实际需求灵活安排生产批次和包装形式。遇到工艺问题时可以直接联系生产技术人员,获得更及时的焊接参数建议和后续服务支持。

河北贝达焊接材料有限公司是高耐磨焊条及特种电焊条、焊丝的生产销售为一体厂家.我公司资金、技术力量雄厚,检测设备齐全,并配有精端的机加工设备。 生产销售耐磨焊条,耐磨药芯焊丝,不锈钢焊条,铸铁焊条,耐热钢焊条,钴基焊条,银焊条,焊丝等,代理国内及国外各个品牌的焊接材料,多个品种规格的焊接材料。本公司生产的焊接材料具有电弧稳定、飞溅小、溶渣覆盖均匀、脱渣易、焊缝成型好,金属强度、塑性、韧性、抗气孔性能良好等特点,产品销售网络覆盖全国各大中城市,并出口国外,已形成良性循环的经营体系,深受国内外用户赞誉。同时,决策层以冷静的思考,将主要精力放到提高技术和管理水平上,通过提高品种质量和调整产品结构来增加竞争力,以***的设备,***的技术,创***的品牌和业绩。 由中国质量认证中心颁发质量认证,***:2000质量认证单位 .公司坚持“质量,信誉至上”的方针,不断提高产品质量,以优质的产品、***的服务来答谢新老朋友。一贯坚持“质量是根本,用户是生命”的经营理念,把“品质***,不求大,只求好”作为我们的追求目标。根据用户提出的特殊要求,承接焊接工程并能快速、及时地提供经济、优质可靠的特种焊接材料、配套焊接设备及产品焊接技术咨询等全方位服务。愿与国内外各界朋友携手共创美好明天. 主要用于:堆焊石油、矿山、采煤、地质、建筑等工业中一些严重磨损或兼有切削的工件。如:铣鞋、磨鞋、扶---、扩孔器、钻杆接头、水力割刀、刮刀片、刨煤机刨刀、取芯钻头、打桩钻头、螺旋钻头:煤矿、钻头修补。钢厂:糖厂:造纸厂、建筑、耐火材料厂等企业的搅拌与粉碎等:各种易磨损件修补,能达到较理想的效果。 主要的客户有铸造厂,化工厂,电厂,机械制造厂,矿山设备厂,砖瓦厂,水泥厂,糖厂,钢厂等 河北贝达焊接材料有限公司主营:耐磨焊条,耐磨药芯焊丝,铸铁焊条,不锈钢焊条钴基焊条,铜焊条,铝焊条.阀门焊条,银焊条,钴基焊丝,防水焊条,铸造碳化钨气焊条,镍合金三用焊条,等各种焊条及焊丝。 代理国内品牌:天津大桥焊材、天津金桥焊材、四川大西洋焊材、上海斯米克z308、北京金威焊材、昆山天泰焊材等。 代理国外品牌:日本神钢焊材、日本日亚焊材,韩国现代焊材,韩国***焊材,瑞典伊萨焊材,瑞典阿维斯塔焊材,瑞典山特维克焊材,美国阿克泰克焊材,美国泰克罗伊焊材,美国林肯焊材,美国哈氏焊材,美国smc焊材。
点击查看>| 统一社会信用代码 | 91130581MA0E3C412X | ||
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
面议
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
