

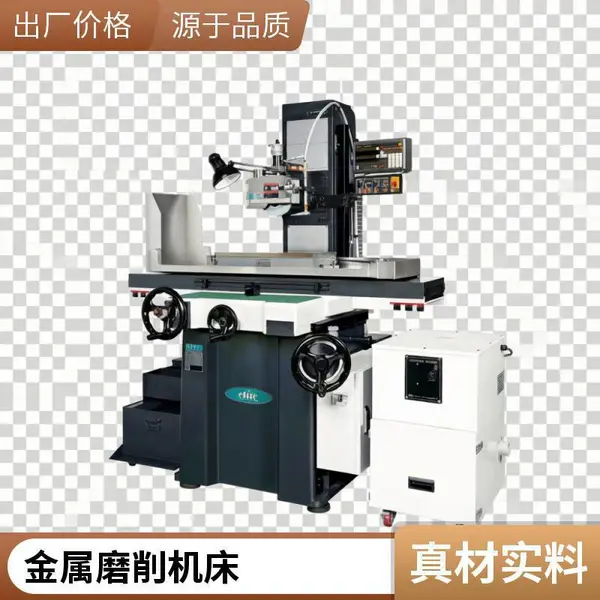
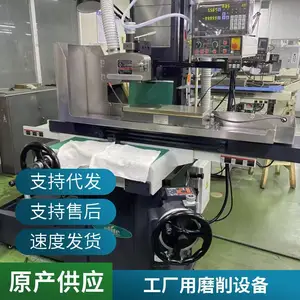
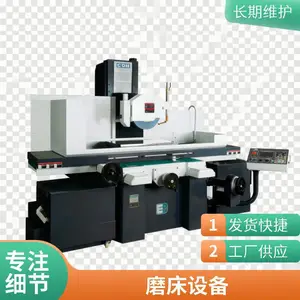
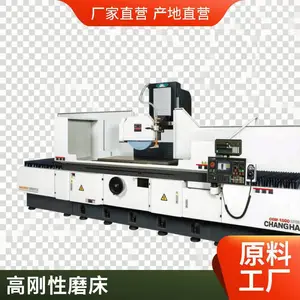

| 品牌:青岛昌汉精密机械 | 产品类型:数控平面磨床 | 结构形式:卧轴矩台(依型号) |
| 控制系统:CNC数控系统 | 进给方式:三轴伺服进给 | 磨削平面度:0.005mm/500mm |
| 表面粗糙度:Ra0.08μm以内 | 应用领域:模具/汽车/机械加工 | 产地:山东青岛 |
| 服务支持:工艺方案设计 |
在精密模具、汽车零部件与机床工装领域,工件平面的精度和表面质量直接决定装配可靠性与使用寿命。普通磨床加工时,操作者需要频繁手动测量与修整砂轮,磨削余量、进给速度、火花控制等环节高度依赖个人经验,导致同一批次零件的一致性波动较大,工艺参数难以记录与复现。随着人工成本上升与质量追溯要求提高,传统磨削方式逐渐成为制约自动化生产的瓶颈。
青岛昌汉精密机械有限公司传承韩国精密机床制造体系,自1994年创立以来,始终聚焦平面磨床与电火花机床的研发和制造。在近40年的经验积累中,我们发现单纯提高机床刚性并不能完全解决加工稳定性问题,磨削工艺与数控系统的深度融合才是关键。昌汉数控平面磨床正是针对上述痛点的系统化解决方案:将多年总结的磨削参数内置于数控循环中,实现从基础手动操作向程序化标准加工的跨越。

本设备在结构设计、伺服进给和自动化控制三个层面共同改进:高强度铸铁机体提供稳定支撑,三轴伺服系统保障定位精度,数控单元将修整、补偿、测量等辅助动作纳入自动流程,从而减少人工判断环节,提高生产过程的一致性和可追溯性。
工作机制
数控平面磨床以数控系统为控制中枢,通过伺服驱动器控制工作台纵向移动、横向进给与磨头垂直进给。操作人员根据工件图纸输入磨削总余量、粗磨余量、精磨余量和光磨次数后,系统自动按照预设循环执行往复磨削动作。在每一次行程中,砂轮按照设定进给量垂直切入,实现材料去除和表面精整。自动砂轮修整器可在编程设定的间隔启动,恢复砂轮几何形状与锋利度,并通过输入补偿量修正砂轮尺寸变化,避免由砂轮损耗导致的尺寸漂移。设备还支持火花消除循环,即在精加工阶段不施加进给,依靠余留弹性变形逐渐去除,以获得稳定的平面度与粗糙度。
产品特点
- 高刚性机体:整体式高强度铸铁床身,经时效处理,导轨面积大,承受重载时变形量小,为精密磨削提供稳定基础。
- 数控系统:中英文对话式界面,支持编程储存、调用和修改,可创建多组工艺参数,适应不同工件快速切换。
- 伺服进给:三轴伺服驱动与高分辨率编码器配合,垂直进给最小设定单位0.001mm,定位准确。
- 自动修整与补偿:内置砂轮修整循环和补偿功能,降低砂轮损耗对加工尺寸的影响。
- ***安全防护:配备全封闭防护罩、电机联锁与急停装置,符合安全操作要求。
- 可选配功能:电磁吸盘、永磁吸盘、冷却液磁性分离器、纸带过滤机、在线测量装置,可根据客户工艺要求组合。
典型技术规格
以下为常用范围内的典型配置,具体不同机型请以制造厂提供的选型文件为准。
| 项目 | 典型范围 |
| 工作台宽度 | 300-600mm |
| 工作台长度 | 600-1500mm |
| 主轴转速 | 变频调速,依机型配置 |
| 垂直进给分辨率 | 0.001mm |
| 磨削平面度 | 0.005mm/500mm以内 |
| 表面粗糙度 | Ra0.08μm以内 |
| 工作台移动方式 | 伺服/液压,依机型配置 |
应用优势
在模具钢、硬质合金、淬火钢等材料的精密磨削中,昌汉数控平面磨床能够减少人工找正和测量次数,特别是多品种、小批量生产模式,通过调用已保存的工艺文件,快速完成不同工件的加工切换。对于连续批量零件,自动修整与补偿功能使尺寸稳定性提高,有利于实现班组间一致性。磨削过程全封闭,配合磁性分离器与冷却过滤系统,可减少磨削液中的杂质对表面质量的影响,延长砂轮寿命,同时保持工作环境清洁。加工过程产生的工艺参数可记录并导出,帮助企业建立数字化质量档案,为精益生产与工序审核提供依据。
昌汉精密机械自1994年成立,并于2001年在青岛建立分公司,一直专注于平面磨床和电火花机床两大系列产品的生产经营。近40年的行业深耕,使公司能够理解不同客户的加工场景与质量需求。企业内部有超过半数技术人员任职时间在15年以上,这支稳定团队在精密装配、精度调试和工艺支持方面经验丰富。公司获得的创新***和技术革新证书体现的是对机床结构和控制系统持续改善的坚持,也转化为数控平面磨床的可靠性与实用性。选择数控平面磨床,不只是购买一台机床,而是获取一套包含选型、工艺设计、调试培训和售后支持的综合解决方案。我们建议您将工件材质、硬度、尺寸范围、平面度要求和预期节拍等信息提供给昌汉团队,我们将由专业工程师根据实际需求出具工艺方案,并推荐合理的机型配置。欢迎通过销售电话或在线留言与青岛昌汉精密机械有限公司取得联系,我们会尽快安排技术对接。期待与您深入交流,为您的精密加工项目提供长期稳定的装备保障。
-
 ¥18万
-
¥18万
-
¥18万
-
¥18万
-
¥18万
-
¥18万
-
¥18万
-
面议
-
面议
-
¥18万
-
¥18万
-
¥18万
