

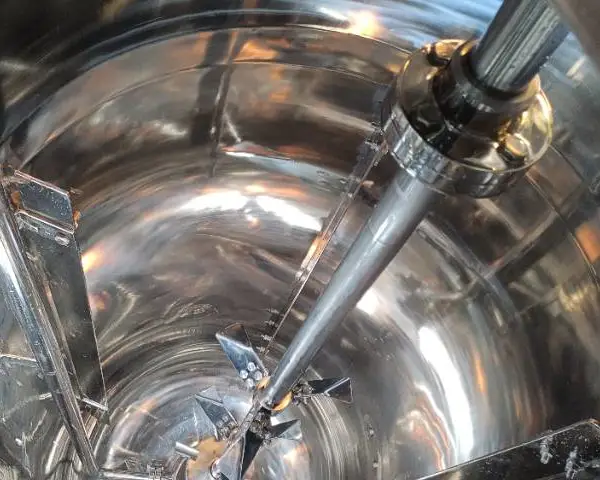

电解酸洗生产线构成与技术解析电解酸洗是一种通过电化学作用去除金属材料表面氧化皮及杂质的表面处理工艺,相比传统化学酸洗具有效***、性好等优势。本文将详细解析电解酸洗生产线的构成、设备参数、工艺流程及技术特点。一、电解酸洗生产线整体构成电解酸洗生产线主要由以下模块组成:预处理系统?:包括除油、清洗等工序,用于去除金属表面的大颗粒杂质和油脂,确保后续酸洗效果均匀。电解酸洗槽系统?:生产线的部分,包含酸洗液(如盐酸或)和电极系统,通过电化学反应加速氧化层的去除。输送系统?:包括机械手臂、传送带等设备,用于在工序间转移工件,部分生产线采用全自动输送设计。后处理系统?:冲刷区:去除残留酸洗液中和区:调节工件表面pH值干燥区:热风烘干处理废液处理系统?:对废酸液进行中和、沉淀、过滤等处理,达到排放标准。控制系统?:采用PLC实现全流程自动化控制,配备各类传感器监测工艺参数。二、设备技术参数1.电解酸洗槽电解酸洗槽是生产线的设备,其技术特点包括:结构设计?:通常为长方体或圆柱形,容积范围1-50m?,高度1-3m,壁厚10-12mm。材质选择?:主要采用PP板(聚丙烯)或SUS316不锈钢材质,具有优异的耐腐蚀性能。泰州市佐贺表面处理,匹配对应工况的不锈钢酸洗适配工艺。泰州本地不锈钢酸洗参考价

不锈钢酸洗废液处理需结合其强酸性、重金属及氟化物污染特性,采用多阶段工艺实现达标排放或资源化回收。以下是关键处理流程与技术要点:一、预处理阶段pH调节与中和?使用石灰、氢氧化钠等碱性物质中和酸性(pH调至6-8),促使重金属(Cr??、Ni??、Fe??)形成氢氧化物沉淀?。需控制反应速度以避免氢气风险?。混凝沉淀?添加PAC(聚合氯化铝)和PAM(聚丙烯酰胺),通过絮凝作用增强沉淀效果?。可同步去除部分悬浮物和胶体污染物?。二、深度处理阶段重金属专项处理?六价铬还原?:投加亚**钠将Cr??还原为低毒Cr??,再通过二次沉淀分离?。膜分离技术?:反渗透(RO)或超滤(UF)进一步去除残留离子,产水可回用于生产线?。氟化物去除?石灰-氯化钙法生成氟化钙沉淀,需优化钙盐投加量以提高效率?。三、资源化与终处置蒸发结晶?对浓缩液进行多效蒸发,分离出**钠、**亚铁等副产品?。镍、铬等金属可通过溶解-结晶-纯化工艺回收?。污泥处理?脱水后泥饼若含危险废物(如六价铬),需固化填埋或交由资质单位处置?。四、**优化措施源头减量?:采用**酸液(如柠檬酸)替代氢氟酸,减少污染物生成?。循环利用?:膜处理出水回用于漂洗环节。泰州304不锈钢酸洗一站式服务泰州市佐贺表面处理,提供不锈钢酸洗的加工交付周期相关说明。
不锈钢酸洗工艺流程详解(基于泰州佐贺公司生产实践)一、预处理阶段脱脂清洗?使用碱性溶液(pH12-14)在50-70℃温度下浸泡15-30分钟配备超声波清洗机处理复杂结构件(如食品机械螺纹连接处)水洗?三级逆流漂洗系统(电导率逐级递减至≤100μS/cm)高压喷淋(压力)确保表面***二、酸洗工序酸液配置?主酸槽配比:硝酸15-25%+氢氟酸1-5%(泰州佐贺)温度控制:20-60℃(通过PLC***调控±2℃)处理过程?浸泡时间:15-30分钟(氧化层厚度100μm以下取下限)特殊工件采用喷淋酸洗(如食品管道内壁处理)三、后处理流程中和钝化?三级中和槽:碳酸钠溶液(浓度5-8%)→纯水→硝酸钝化液(浓度20-30%)钝化时间:20-60分钟(形成≥12%铬含量的钝化膜)终清洗?纯水冲洗(电阻率≥15MΩ·cm)热风干燥(温度80-100℃)四、质量控制要点工艺参数监测?酸液浓度每日滴定检测钝化膜厚度检测(XRF法,目标值2-5nm)效果验证?蓝点试验(检测铁离子残留)盐雾测试(96小时无红锈为合格)(注:本流程整合泰州佐贺公司酸洗线实际操作参数。
管体表面氧化层厚度增加2nm,且无剥落现象。在第三方检测方面,佐贺产品通过SGS的1000小时中性盐雾测试(评级9级)、T?V的晶间腐蚀测试(弯曲180°无裂纹)及金属制品质量监督检验中心的力学性能检测(抗拉强度变化率<5%)。某跨海大桥项目中,采用佐贺酸洗的不锈钢输水管已连续使用6年,经定期检测,管体内壁无明显腐蚀痕迹,水流阻力系数维持初始值的98%,远优于设计要求的85%。这种基于实际工况的性能验证,为不同***环境下的应用提供了可靠技术依据。全周期技术服务,助力客户投产佐贺表面处理不提供酸洗工艺服务,更构建覆盖“前期调研-工艺定制-现场调试-售后维护”的全周期技术服务体系,解决客户从工艺适配到生产落地的全流程需求。前期阶段,技术团队深入客户生产现场,分析管材材质(如304、316L、2205双相钢)、加工工艺(焊接、折弯)及应用场景,制定个性化酸洗方案,例如为某食品机械企业的304不锈钢卫生级管道,专门设计“低温酸洗+无菌钝化”工艺,确保符合FDA食品接触材料标准。现场调试阶段,佐贺工程师驻场指导设备安装(如喷淋系统定位、超声参数设定),并进行操作人员培训,确保工艺参数精细落地——某医疗器械企业引入新生产线时。不锈钢酸洗后表面活性均匀,后续喷涂镀层附着效果更稳定。
缓蚀剂与抑雾剂的精细添加,既防止管体过腐蚀与氢脆现象,又减少酸雾产生,实现“低气味”生产环境。这种绿色创新不仅为企业降低合规成本,更通过生物降解酸剂(如葡萄糖酸)的应用,为“双碳”目标提供切实可行的技术支撑。四、精密表面管控,兼顾功能与美学价值佐贺表面处理通过多维度工艺管控,实现不锈钢管表面功能与美学的双重提升。酸洗后采用磁力研磨机进行后处理,使管体表面呈现均匀镜面光泽,Ra值从传统工艺的μm级降至精密级,满足半导体设备对表面光洁度的严苛要求。针对复杂结构管体,采用“喷淋酸洗+超声辅助”组合方式,即使内径<5mm的微细管道,也能通过40kHz通用频率超声实现***清洁,***去除夹缝污垢。表面质量的稳定性源于严格的检测体系:每批次产品均通过蓝点试验检测铁离子残留,抽检样品需通过96小时中性盐雾测试(特殊场景可达1500小时),钝化膜厚度通过XRF法检测,确保铬含量≥12%、膜厚2-5nm。某核电项目中,经佐贺处理的不锈钢管道在硼酸环境中耐蚀性提升400%,同时表面均匀的银白色泽满足核级设备的视觉规范要求。五、全流程质控体系,保障长效稳定性能不锈钢管的长期可靠性依赖于全生命周期的工艺把控。不锈钢酸洗可去除表面深层划伤痕迹,恢复工件完整外观状态。泰州304不锈钢酸洗一站式服务
不锈钢酸洗覆盖多品类工件,包含板材、管件、精密零件等类型。泰州本地不锈钢酸洗参考价
佐贺表面处理建立了覆盖预处理、酸洗、后处理的全流程质控体系。预处理阶段采用碱性脱脂(pH12-14,50-70℃)与高压喷淋结合,通过三级逆流漂洗将电导率降至≤100μS/cm,确保酸液与基体充分接触;酸洗过程中,PT100热电阻与pH传感器每4小时监测参数,电阻探针法实时判断反应终点(误差±15秒),避免过腐蚀或欠处理。后处理环节的精细化操作进一步巩固性能优势:三级中和槽(碳酸钠溶液→纯水→钝化液)逐步消除残酸,80-100℃热风干燥防止二次氧化,终通过机器视觉检测表面灰度值(60-70%为合格)。这种严谨管控使产品适配多元严苛场景:化工反应釜用管在强酸环境中使用寿命超5年,海洋工程用管通过三级防腐涂层与盐雾耐受测试,食品级用管满足痕量金属检测标准。佐贺的合同规范与丰富案例,更成为品质保障的有力印证。泰州本地不锈钢酸洗参考价
泰州市佐贺表面处理有限公司是一家有着***的发展理念,***的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及客户资源,在***也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是***的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同泰州市佐贺表面处理供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
