

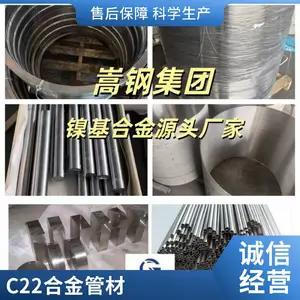

| 品牌:上海嵩钢 | 材质:哈氏合金C22 | 规格:直径0.8-3.2mm |
| 执行标准:AWS A5.14 | 适用工艺:TIG/MIG/等离子 | 应用领域:化工/海洋/环保 |
| 形态:盘丝/直条 | 功能:耐腐蚀焊接 |
在化工换热、环保脱硫、海水淡化以及核电维修等严苛工况中,普通奥氏体不锈钢焊材常因氯离子和氧化性介质的侵蚀,出现点蚀、缝隙腐蚀甚至应力腐蚀开裂。这类失效往往发生在焊接热影响区,修复成本高、停机损失大。为此,上海嵩钢实业集团有限公司依托金属制品与焊材供应链优势,推出哈氏合金C22丝材(镍合金焊丝)。该丝材以Ni-Cr-Mo-W多组元合金体系为基础,通过控制杂质元素和表面清洁度,使熔敷金属在强腐蚀环境下保持稳定的钝化能力,直接回应焊接接头耐蚀性不足的行业核心痛点。

哈氏合金C22丝材的耐腐蚀机制主要来自其高镍基体与Cr、Mo、W的协同作用。镍***合金在高温和还原性介质中的结构稳定性,铬提供抗氧化和氧化性介质抗性,钼与钨则***提升抗点蚀和缝隙腐蚀指数(PREN),同时降低焊接热裂纹倾向。当采用TIG、MIG或等离子焊时,丝材熔化形成的熔敷金属与母材冶金匹配,能够承受高浓度盐酸、硫酸、氯化铁和海水等介质的长期作用。
本产品在实际焊接中的特点包括:
- 纯度高、杂质控制良好:碳、硅、锰等元素含量受到严格控制,焊接过程烟雾少,焊缝气孔率低。
- 熔池润湿性好:丝材表面经光亮处理,送丝顺畅,熔敷金属铺展均匀,成形美观,适用于全位置焊接。
- 耐蚀性匹配母材:焊丝设计确保熔敷金属在氧化性酸、还原性酸及含氯介质中性能稳定,适合C22、C276等镍基合金的焊接修复。
- 工艺适应性强:可匹配不同焊接电流与热输入,配合适当的保护气体使用,满足薄板、中厚板及异种金属过渡层焊接需求。
- 盘丝与直条规格灵活:既适用于自动焊机连续送丝,也可用于手工钨极氩弧焊,减少停机换丝时间。
以下为哈氏合金C22丝材典型技术参数,供选型参考:
| 参数项 | 典型值/范围 |
| 焊丝型号 | ERNiCrMo-10 |
| 适用母材 | Hastelloy C22、C276等镍基合金 |
| 直径规格 | 0.8mm、1.0mm、1.2mm、1.6mm、2.4mm、3.2mm(可定制) |
| 化学成分(主量) | Ni余量;Cr 20.0-22.5%;Mo 12.5-14.5%;Fe 2.0-6.0%;Co 0-2.5%;W 2.5-3.5% |
| 杂质控制 | C≤0.015%;Si≤0.08%;Mn≤0.50% |
| 推荐保护气体 | TIG:纯氩(99.***);MIG:Ar+2%CO2 |
| 焊接电流范围 | 视直径与工艺而定,如φ2.4mm TIG约150-220A |
| 熔敷金属力学性能 | 抗拉强度约690MPa;屈服强度约310MPa;伸长率约45% |
| 密度/熔点 | 密度8.69g/cm?;熔点1357-1399℃ |
焊接工艺要点:
- 焊前应清除母材与焊丝表面的油污、氧化皮、水渍,可使用丙酮擦拭,保持焊接区域清洁。
- 对于厚板,建议控制层间温度不超过150℃;一般不要求预热,但当母材温度低于15℃时,可适当预热至20-50℃。
- TIG焊推荐使用纯氩作保护气体,流量10-15L/min;MIG焊可采用氩气与少量二氧化碳混合气体,以获得稳定的喷射过渡。
- 控制热输入在合理范围,避免长时间高温停留导致焊接接头敏化;多层多道焊时注意每一道焊渣清理。
- 焊后可用不锈钢刷或化学清洗去除氧化色,必要时进行酸洗钝化,恢复表面钝化膜。
该丝材广泛应用于以下领域:
- 化工装备:反应釜、换热器、储罐的焊接与修复;
- 环保脱硫:烟气脱硫塔、浆液管道耐蚀堆焊;
- 海洋工程:海水冷却系统、泵阀管路焊接;
- 能源与核电:耐蚀结构件及设备维修;
- 食品与制药:高洁净级接触设备焊接。
上海嵩钢实业集团有限公司作为一家专业从事金属制品销售、五金产品批发、电力电子元器件销售及半导体器件专用设备销售的企业,具备稳定的供应链采购能力和现货储备,可针对用户需求提供0.8-3.2mm多种规格的哈氏合金C22丝材。我们同时关注焊接耗材配件品质的一致性,所有产品出货前均经过表面状态与尺寸外观核验,确保客户收到后可直接上线使用。若您正在为高温腐蚀工况选择焊接材料,或需要评估C22焊丝与现有母材的匹配性,建议先提供母材牌号、焊接工艺及介质条件,我们的技术团队可据此给出选型建议和焊接参数参考。欢迎通过平台询盘或来电沟通,获取更贴合项目需求的产品方案。
常见问题
-
Q: 哈氏合金C22焊丝与C276焊丝可以相互替代吗?
A: C22焊丝通常对应ERNiCrMo-10,C276焊丝对应ERNiCrMo-4,两者的铬和钨含量不同。C22在氧化性介质中耐蚀性较好,而C276在还原性介质中韧性表现突出。若母材为C22,推荐使用同牌号焊丝;若需焊接异种材料,建议根据介质条件做工艺评定后再替换。 -
Q: 如何根据板材厚度选择焊丝直径?
A: 通常2mm以下薄板选择0.8-1.2mm焊丝,2-6mm板材选择1.2-1.6mm焊丝,厚板或堆焊可选择2.4mm以上规格。直径越粗,焊接效率越高,但热输入也会增大,需结合接头坡口设计和焊道层数综合考虑。 -
Q: 哈氏合金C22焊丝焊接时是否需要预热?
A: 一般情况下不需要预热,因为C22属于奥氏体镍基合金,热裂纹风险较低。但如果环境温度过低或工件较厚且湿气较大,可预热至20-50℃去除表面冷凝水,焊接时控制层间温度不超过150℃更稳妥。 -
Q: 保护气体选用不当会出现什么问题?
A: 使用TIG时若采用高CO2混合气,会造成钨极烧损和焊缝增碳,降低耐蚀性;MIG时若保护气体流量太小,焊缝表面易氧化发黑。建议TIG使用纯氩,MIG使用Ar+2%CO2,并***足够流量。 -
Q: 焊接过程中出现气孔的主要原因有哪些?
A: 常见原因包括母材或焊丝表面油污未清理、保护气体纯度不足、喷嘴距离过大或风速干扰。可采取丙酮清洗、更换高纯度氩气、缩短弧长和增设挡风板等措施进行预防。 -
Q: 盘丝和直条焊丝应如何选择?
A: 自动焊和机器人焊接用盘丝更高效,可减少换丝时间和接头。手工TIG焊或狭窄工位建议选直条,便于控制送丝角度。两者材质和性能一致,按设备与工况选择即可。 -
Q: 该焊丝可以焊接哪些镍基合金?
A: 该焊丝主要匹配哈氏合金C22、C276等Ni-Cr-Mo系镍基合金,也可用于异种钢接头的高镍过渡层堆焊,以降低碳钢母材对耐蚀层的稀释。具体异种焊接需通过工艺试验确认。 -
Q: 焊丝存放环境需要注意什么?
A: 镍基焊丝表面相对不敏感,但仍应存放在干燥通风的仓库中,避免与酸碱气体接触。拆封后建议将剩余焊丝放回原包装或干燥筒内,防止表面吸附水分和油污,影响焊接品质。

| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 3.00万 |
| 公司注册地址 | 上海市松江区洞泾镇沈砖公路5666号1幢1701室-3 | 统一社会信用代码 | 91310117MA1J3HXA0E |
| 登记机关 | 松江区市场监督管理局 | 法定代表人 | 俞天凤 |
| 公司成立日期 | 2019-05-06 | 营业期限 | 2019-05-06 至 2039-05-05 |
| 经营范围 | 一般项目:金属制品销售;五金产品批发;电力电子元器件销售;半导体器件专用设备销售;电子元器件与机电组件设备销售;塑料制品销售;软木制品销售;日用木制品销售;机械设备销售;电子产品销售;电子元器件零售;园林绿化工程施工;。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
身份验证
- 营业执照已上传
- 手机已验证
-
注册资本
3.00万
-
企业类型
有限责任公司(自然人投资或控股)
- 主营产品
-
公司地址
上海 上海 松江区 上海市松江区洞泾镇沈砖公路5666号1幢1701室-3
-
面议
-
面议
-
面议
-
面议
