

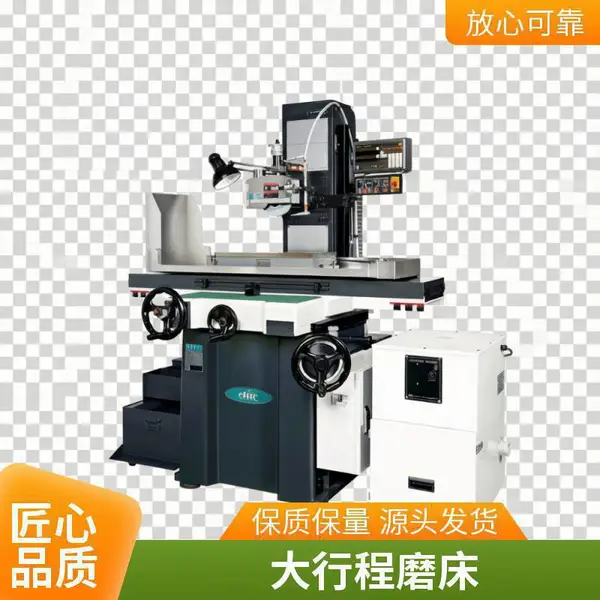
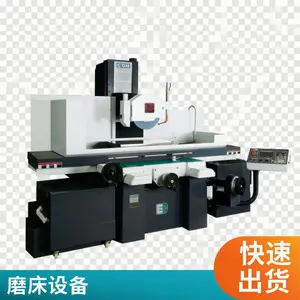
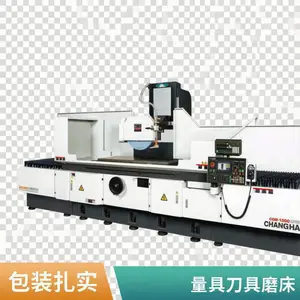
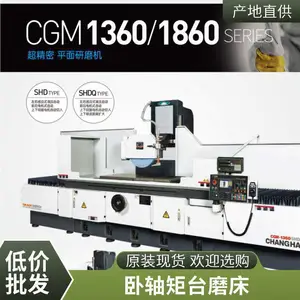
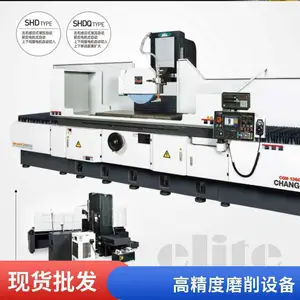

| 品牌:昌汉精密 | 型号:M618系列/M820系列 | 类型:卧轴矩台平面磨床 |
| 工作台尺寸:300×600mm/320×1000mm | 主轴转速:约2850rpm | 磨削精度:平面度≤0.005mm/100mm |
| 表面粗糙度:Ra≤0.32μm | 控制系统:液压/伺服可选 | 应用领域:模具加工/精密零件 |
| 产地:山东青岛 |
在金属加工与模具制造领域,平面磨床的加工精度与稳定性直接决定工件的表面质量与装配精度。当前行业普遍面临三大核心痛点:其一,普通磨床在长时间重负荷运转下主轴热变形明显,导致尺寸离散度增大,难以满足高精密零件批量加工需求;其二,传统机型换型调试耗时,操作依赖老师傅经验,新人上手周期长;其三,售后服务响应慢、备件供应不及时,停机损失难以估量。针对这些长期困扰客户的难题,青岛昌汉精密机械有限公司依托近四十年技术积淀,推出系列精密平面磨床,以高刚性结构、稳定的磨削系统与及时的本地化服务,帮助用户将加工精度稳定控制在微米级,同时降低综合使用成本。

青岛昌汉精密机械有限公司创立于1994年,是一家韩国独资企业,于2001年在青岛设立中国分公司。公司专注平面磨床与电火花两大系列数十个品种机型,拥有成熟的生产管理体系和经验丰富的技术团队,过半技术人员任职超过15年。我们的精密平面磨床在结构设计、电气控制与装配工艺上不断改进,通过有限元分析优化床身肋板布局,搭配高精度直线导轨和动压主轴,有效抑制磨削振动,***提升工件表面粗糙度与平面度。无论是单件试制还是批量生产,昌汉磨床都能提供稳定、可靠、高性价比的研磨解决方案。
工作机制与核心结构:精密平面磨床采用卧轴矩台布局,由床身、工作台、立柱、磨头及电气控制系统组成。磨头主轴由高精度轴承支承,通过皮带传动或直连驱动实现旋***动;工作台在液压或伺服驱动下沿床身导轨做往复运动,带动吸附在电磁吸盘上的工件,在砂轮高速旋转与工件进给的相对运动下,对工件表面进行精密磨削。机床配备冷却液循环系统,可在磨削区实现充分冷却与冲屑,避免工件灼伤并延长砂轮寿命。
- 高刚性床身:采用高强度铸铁整体铸造,经两次时效处理消除内应力,长期使用不易变形,为精密磨削提供稳固基础。
- 精密主轴单元:主轴采用高精度滚动轴承,配合动压润滑,径向跳动与轴向窜动控制在行业标准范围内,***磨削纹路均匀一致。
- 灵敏进给机构:垂直进给与横向进给均配备微调机构,最小进给量可达0.005mm,便于***控制磨削余量。
- 液压传动系统:工作台运动平稳,换向冲击小,无极调速适应不同工件材质与磨削要求。
- 电磁吸盘与充退磁控制器:装夹简便,充磁均匀退磁***,避免薄壁工件因剩磁残留影响精度。
- 安全防护:配备行程限位、电气互锁、砂轮罩与冷却液防护板,符合工厂安全作业规范。
| 项目 | 典型参数 | 备注 |
|---|---|---|
| 工作台尺寸(宽×长) | 300×600mm / 320×1000mm | 按机型不同可选 |
| ***磨削长度 | 600mm / 1000mm | 满足中小型零件加工 |
| ***磨削宽度 | 300mm / 320mm | 适配常见模具钢、铸铁件 |
| 工作台主轴至台面距离 | 典型范围 450-550mm | 装夹高度余量充足 |
| 砂轮尺寸(外径×宽度×内径) | 200×20×75mm(典型) | 耗材通用易购 |
| 主轴转速 | 约 2850 rpm | 恒功率磨削稳定 |
| 工作台纵向移动速度 | 液压无级调速 3-25 m/min | 适应粗磨/精磨工艺 |
| 磨削精度(平面度) | 100mm×100mm 范围内≤0.005mm | 按JB/T 3386标准执行 |
| 表面粗糙度 | Ra≤0.32μm(精磨) | 可满足大多数模具加工场合 |
设备特点与操作优势:机床采用人机友好设计,操作面板布局清晰,纵向、横向、垂向运动控制按钮集中设置,方便快速上手。液压系统集成风冷装置,连续作业温升稳定,有效降低热变形对精度的影响。导轨防护采用伸缩式钢板护罩,防尘防屑,延长导轨寿命。此外,电控系统具备过载保护与紧急停止功能,在提升效率的同时保障操作人员安全。
适用行业:精密平面磨床广泛用于模具制造、精密零件加工、工装夹具生产、汽车零部件、五金工具及机械维修等领域。通过更换不同材质的砂轮和调整磨削参数,可加工淬硬钢、模具钢、铸铁、硬质合金等材料。对于要求严格的平面平行度与表面光洁度工件,昌汉磨床是车间里可靠的精密母机。
信任背书与品质保障:青岛昌汉精密机械有限公司拥有近四十年行业生产经营经验,在国际与国内获得多项荣誉证书,拥有创新***证书与技术革新成果,并取得研究所认证证书。公司过半技术人员任职15年以上,具备扎实的装配调试经验,深受广大用户好评。我们始终坚持以稳定的设备性能和及时的售后服务,为用户创造长期价值。如果您正在寻找高性价比的精密平面磨床,欢迎致电咨询。我们的技术团队会根据您的工件尺寸、精度要求及生产批量,协助选择合适机型并提供完整的工艺方案。
磨床日常维护要点:
- 每日清理工作台与导轨上的磨屑和冷却液残留,防止杂物划伤导轨。
- 检查液压油油位,定期更换液压油与滤芯,***工作台运动平稳。
- 按润滑图表定期向各注油点加注***牌号润滑油,尤其注意主轴轴承与进给丝杠。
- 定期检查砂轮法兰紧固情况,更换砂轮时务必进行静平衡校验。
- 每月检查电磁吸盘表面平面度,必要时进行修磨,确保装夹精度。
- 定期检验主轴径向跳动与工作台直线度,发现精度超差及时调整或联系售后。
FAQ:
1. 如何根据加工对象选择合适的平面磨床型号?
主要考虑***磨削长度与宽度是否覆盖工件外形尺寸,同时关注工作台承重。昌汉提供多种工作台尺寸配置,建议提供工件图纸或尺寸范围,由技术人员协助选型,确保磨削效率与精度兼顾。
2. 昌汉平面磨床采用液压传动还是伺服传动?
大部分标准机型采用液压无级调速,工作台运动平稳且维护成本低;针对高精度数控需求,也可选配伺服驱动方案,实现精准定位与自动循环磨削。具体配置可按客户工艺要求定制。
3. 平面磨床的磨削精度能达到多少?
在正常工况与规范操作下,昌汉精密平面磨床在100mm×100mm区域平面度可控制在0.005mm以内,精密修整后精磨表面粗糙度可达Ra0.32μm及以下,满足绝大多数模具及精密零件的加工要求。
4. 是否提供安装调试与操作培训服务?
是的。我们提供设备到货后的安装调试指导,并为客户操作人员提供基础操作培训,包括砂轮选择、参数设置与日常维护方法,帮助客户快速进入正常生产状态。
5. 机床主轴发热是否正常?
主轴连续运转后温升在允许范围内属正常现象,且昌汉磨床采用优质润滑与精密装配,温升控制良好。若主轴温度异常升高,应检查润滑油路是否通畅、皮带张紧力是否过大以及砂轮是否平衡。
6. 加工薄壁件时如何减少变形?
建议采用多次轻切方式,配合足量冷却液降低磨削热;选用软砂轮保持砂轮锋利;磁性吸盘可加装辅助支撑垫块,减少工件因磁力吸附产生的弹性变形。昌汉机床的垂直进给微调机构有助于实现精细吃刀。
7. 平面磨床的砂轮如何选择?
粗磨选用粒度较粗、硬度中等的氧化铝砂轮,精磨选用粒度较细的砂轮;对硬质合金可选用金刚石砂轮。砂轮线速度需与主轴转速匹配,选购砂轮时请提供磨床参数,昌汉团队可提供耗材选配建议。
8. 贵公司的售后服务响应时间大概是多久?
我们位于青岛,可快速响应周边及全国客户需求。收到故障反馈后,售后技术人员会先通过电话或视频指导排查,如需上门服务,常规区域在48小时内安排抵达,确保生产影响最小化。
我们建议客户在选购前提供具体加工工件图样和精度要求,以便我们为您推荐最适配的机型和附属配置。如有任何平面磨床相关问题,欢迎随时联系青岛昌汉精密机械有限公司,我们的工程团队将为您提供专业、务实的解决方案。
-
 ¥9.5万
-
¥9万
-
面议
-
¥9800.00
-
面议
-
面议
-
¥9.7万
-
¥9.5万
-
¥9.5万
-
¥28.5万
-
¥25万
-
¥22.5万
