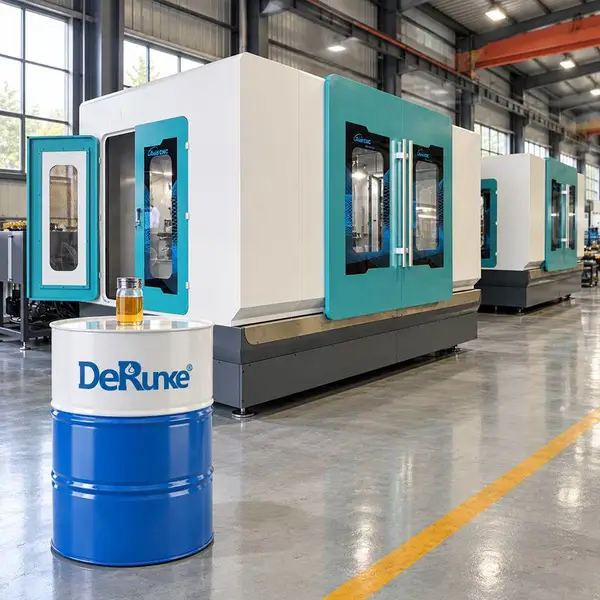


| 产品特性:乳化型水基 | 是否进口:否 | 产地:山东 |
| 类别:乳化切削液 | 产品规格/型号:乳化型 | 品牌:德润克 |
| 产品名称:数控机床乳化液 | 性能:切削冷却润滑 | 溶解性:水溶性切削液 |
| 执行标准:以产品技术资料为准 | 主要用途:数控金属加工 | CAS:混合物,无单一CAS号 |
| 规格:桶装,规格按订单确认 |
数控机床乳化液供液位置与切削区冷却现场分析
数控机床加工时,喷嘴持续出液,刀具附近却出现切屑黏附、加工声变化或局部温升,这类现象未必来自乳化液本身。对水基数控机床乳化液而言,油液能否接触刀具与工件的摩擦区域,与泵的运行状态同样重要。尤其在多刀具、多工位的加工过程中,喷射方向稍有偏移,切削区实际获得的液量就可能发生变化。
看见液流,不等于切削刃得到冷却
乳化液由原液与水按产品资料要求配制,借助机床供液系统进入加工区域。液体到达刀具前刀面、后刀面及工件接触附近时,能够参与带走切削热,并在适当条件下辅助降低接触摩擦。但喷嘴射出的液柱如果落在刀柄、工件外壁或切屑堆积处,即使外观上出液充足,也不能据此判断切削刃附近的供液状态。
液流进入切削区还受到旋转刀具产生的气流、切屑运动方向和加工空间遮挡的影响。切削速度改变后,液体在刀具表面的分布也可能变化。因此,现场观察不宜只看喷嘴出口,还应结合刀具退出后的切屑状态、刀尖附着物、加工声音和工件表面纹理变化作综合分析。
同一喷嘴位置为何不能覆盖全部工序
数控加工中心常需连续完成铣削、钻孔和倒角等工序。刀具伸出长度、刀径和工件轮廓不断变化,固定喷嘴对某一把刀具适用,并不意味着能够照顾后续刀具。短刀具可能受到主轴端部遮挡,长刀具的切削位置又可能超出原有液流落点。
型腔铣削时,切屑可能暂时滞留在凹槽内,使乳化液先冲击切屑层而不是切削接触区;侧壁加工时,喷流可能沿工件表面流走。若设备配有多点喷嘴或刀具内冷通道,应根据机床结构、刀具要求和工艺条件确认其使用方式,不能把外部喷淋与内冷供液视为相同的流动路径。
沿供液路径排查异常
当刀具局部磨损增加或切屑反复卷入切削区时,可先确认喷嘴是否偏转、堵塞,液柱是否被夹具阻挡,再检查泵、管路和阀门的运行情况。喷嘴口径与数量变化会影响出口流速及系统分配,不能仅凭泵的标称流量判断每个喷嘴的实际供液能力。
还需查看切屑输送、回液沟槽和过滤装置。回流不畅可能造成局部积液与切屑聚集;过滤装置负荷增加后,也可能影响供液稳定性。观察时应区分进液不足与切屑未及时离开这两种情况,避免只通过增大供液量处理问题。
调整应围绕实际切削接触点
现场可在停机并落实安全措施后检查喷嘴位置,结合刀具长度、工件装夹高度和加工轨迹调整指向,再通过受控试切核对液流覆盖情况。对于深腔、窄槽等视线受限的位置,可结合切屑排出表现和加工后的刀具状态判断,不应在机床运转时伸手调整喷嘴。
数控机床乳化液的工艺匹配不仅涉及介质选择,也涉及液体能否持续到达需要冷却的位置。具体产品的材料适用范围、配液比例及设备使用要求,应查阅技术资料,并结合现场试验确定。

德州鑫城特种油品有限公司地处德州市德城区解放南大道,是集生产,经营,信息咨询为一体的石油化工企业。专业生产各种型号深孔专用切削油、乳化油、液压油、切削液、防锈油、工业齿轮油等各种金属加工用油(液)及矿用液压支架专用乳化液(浓缩物),加工各种特种油品的专业厂家。 本企业自建厂二十余年来,始终秉承“以信誉求发展,以质量求生存”的经营战略方针,在走向市场参与竞争,不断拓宽产品销路,不断提高产品质量,不断生产出适销对路的产品,逐步形成油品门类齐全,质量稳定的产品。在原材料供应方面与燕山石化,抚顺恒顺石化,中捷石化,济南市特种油品厂等厂家结成长期合作伙伴。充分利用国内环烷基,石蜡基,中间基基础油资源共享源,达到组合,为用户提供满意的服务。 “质量,信誉至上”是我们永远不变的信条。我们将以真诚,热情的服务,迎接来自海内外的客商朋友,欢迎您们的参观,指导,洽谈合作,让我们共同携手,创造美好的明天。
点击查看>| 统一社会信用代码 | 913714020713413988 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
