


碳纤维零部件完成成型、切边或其他加工后,如果需要进一步进行表面抛光,应先结合材料状态和具体加工要求确定工艺。平整表面、曲面以及局部异形区域对末端工具的要求不同,机器人加工时还要关注运动方向、工具姿态和接触方式。由于具体材料体系和工件结构会影响实际加工条件,更适合***行样件验证,再确定工具、磨料和相应参数。针对这种需要兼顾复杂轮廓与接触状态的机器人磨抛任务,盈连科技可提供专业打磨机器人、FDC力控系统及浮动主轴等产品,根据实际工件选择相应配置。对于曲面和局部轮廓,可将力位补偿或浮动产品与末端工具结合考虑,使机器人设备配置能够对应碳纤维零部件具体的抛光区域和工艺需求。轻切削阶段完成相应处理后,可根据表面要求继续安排后续抛光。北京压铸件抛光是什么

对于需要长期开展机器人抛光的生产企业,选择供应商时可以把关注点从“有没有抛光设备”进一步延伸到产品之间能否形成完整配合。前期打磨需要相应工具承担材料去除,复杂轮廓加工可能涉及力控或浮动产品,批量作业还要考虑机器人、电气控制、耗材以及工作站配置,不同环节对设备的要求并不一样。盈连科技围绕机器人力控磨抛提供FDC力控系统、打磨工具、浮动主轴、耗材自动更换系统、专业打磨机器人和智能电气控制系统等产品,同时布局力控打磨工作站。相关工作站包括BW系列、LP系列湿式吸尘系列打磨站及小型打磨工作站,可结合工件结构、磨抛工序和生产方式进行配置,为不同类型的机器人打磨、抛光任务提供相应产品组合。广东五金抛光怎么选盈连科技FDC力控系统可用于需要力位补偿的机器人抛光任务。
多规格工件采用砂带进行磨抛时,所谓柔性更多体现在生产方式能够随工件变化进行调整,而不是把柔性抛光砂带机作为固定的设备类别。不同规格产品切换后,加工面的位置、工件姿态以及所需磨料可能随之变化,因此需要重新匹配加工程序、砂带和相关工艺条件。对于批量生产,还要考虑砂带使用状态及耗材更换对连续作业的影响。盈连科技提供单侧砂带机、双侧砂带机和手持砂带机等产品,其中手持砂带机具有切削效***的特点,可根据具体磨抛任务进行配置。需要进一步实现机器人连续作业时,可结合专业打磨机器人及相关控制产品;涉及耗材自动切换的项目,还可根据实际生产流程配置耗材自动更换系统,使砂带加工能够适应不同工件和磨抛任务的变化。
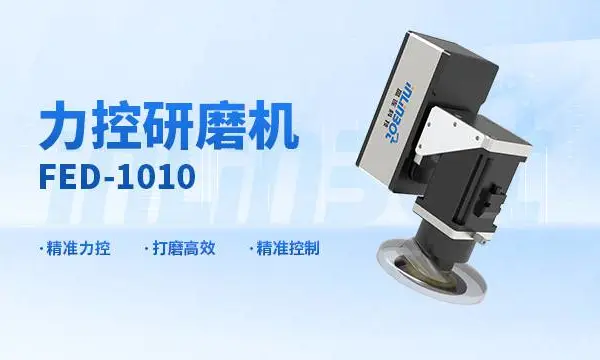
抛光选型可以先把需求拆成“工件、工序、生产方式”三个部分。工件方面要看尺寸、形状、加工区域和表面状态;工序方面要判断当前处于材料去除、表面修整还是后续抛光阶段;生产方式则需要明确是单一工序还是机器人连续作业。根据切削程度不同,轻切削打磨设备有风磨机、研磨机,其中风磨机行程大,适合曲面,研磨机精度高;强磨机则根据型号与功率差异,分别适配中切削、重切削工况。盈连科技还提供专业打磨机器人、FDC力控系统、浮动主轴等产品,需要将多个加工环节集中组织时,可进一步配置力控打磨工作站。这样进行选型,可以先确定每道工序需要完成什么,再对应具体设备,而不是只凭功率或单一产品参数作判断。砂带参与抛光前的磨抛处理时,需要结合工件表面和材料去除需求选择。
抛光设备的配置通常要跟着工序走。工件表面存在较多余量时,前期需要先完成相应的材料去除;随着表面逐渐进入较细致的处理阶段,工具、磨料和加工参数也要随之调整。根据切削程度不同,轻切削打磨设备有风磨机、研磨机,其中风磨机行程大,适合曲面,研磨机精度高;强磨机则根据型号与功率差异,分别适配中切削、重切削工况。盈连科技围绕机器人磨抛还提供专业打磨机器人、FDC力控系统及浮动主轴等产品,可根据平面、曲面、焊缝及局部轮廓等实际加工区域进行配置。这样选择设备时,关注点就不只是某一台机器的性能,而是不同设备在整个打磨、抛光流程中分别承担什么任务。异形零部件进行抛光时,机器人路径需要跟随实际轮廓进行设置。北京压铸件抛光是什么
3C电子零部件抛光时,需要关注内框、转角等区域的加工空间。北京压铸件抛光是什么
曲面工件的加工难点在于表面方向不断变化,工具从一个区域移动到另一个区域时,姿态和接触位置也会随轮廓发生改变。因此,选择用于曲面磨抛的设备时,除了考虑材料去除需求,还要关注工具的运动行程、加工精度以及与曲面的适配方式。根据切削程度不同,轻切削打磨设备有风磨机、研磨机,其中风磨机行程大,适合曲面,研磨机精度高;强磨机则根据型号与功率差异,分别适配中切削、重切削工况。针对曲面后续抛光任务,盈连科技还可结合专业打磨机器人、FDC力控系统及相应打磨工具进行配置,通过机器人姿态变化与力位补偿应对复杂表面的接触加工,使设备选择与曲面的实际轮廓和磨抛阶段相对应。北京压铸件抛光是什么
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
