



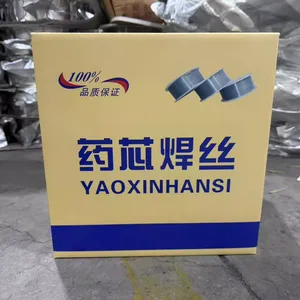
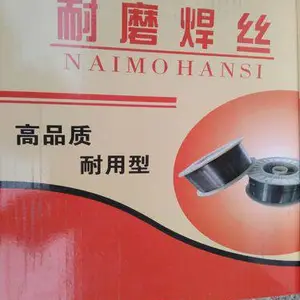


| 品牌:济南贝洲 | 型号:HB-YD788(Q) | 类型:药芯焊丝 |
| 焊接方法:明弧堆焊 | 堆焊层硬度:HRC 58-62 | 直径:1.6mm / 2.0mm / 2.4mm |
| 包装形式:15kg/盘 或 50kg/桶 | 应用领域:耐磨板、磨辊、衬板堆焊 | 定制服务:支持长度与包装定制 |
行业痛点与解决方案
在矿山、水泥、电力、冶金等重工业领域,设备部件如磨辊、衬板、锤头、刮板等长期承受高应力磨料磨损与中等冲击,导致表面材料快速损耗。频繁的停机更换不仅造成高昂的备件采购成本,更严重制约产线运转效率。传统焊条手工堆焊效率低、稀释***、焊后硬度不均,难以满足大型部件大面积、高效率的耐磨强化需求。济南贝洲焊材有限公司针对这一行业顽疾,推出HB-YD788(Q)堆焊耐磨药芯焊丝。该产品采用明弧自保护工艺,无需额外气体保护,***提升施工效率,同时通过合理的合金配方设计,在***高硬度的前提下兼顾了优良的抗裂性,有效解决了高硬度与开裂倾向之间的矛盾,为终端用户提供了一种高效、经济、可靠的耐磨堆焊解决方案。

工作机制与产品特点
HB-YD788(Q)属于高碳高铬型堆焊药芯焊丝,其工作原理是通过药芯中预先配比的碳、铬、铌、钼等合金粉末,在明弧焊接高温下熔入熔敷金属,冷却后原位析出大量高硬度碳化物(如Cr7C3),均匀弥散分布于马氏体基体上,从而赋予堆焊层优异的耐磨粒磨损性能。其明弧自保护特性,使得焊接过程无需依赖CO2或氩气瓶,简化了现场设备配置,尤其适合户外或高空作业。
该焊丝的主要特点包括:
- 高硬度与高耐磨性:堆焊层硬度稳定在HRC 58-62,耐磨性为普通低碳钢的5-8倍。
- 优异的抗裂性能:通过添加稀土元素及优化碳含量,有效降低焊接应力,减少宏观裂纹产生,允许多层堆焊。
- 良好的工艺适应性:电弧稳定、飞溅小、成型美观,脱渣容易,适用于平焊及平角焊位置。
- 高效的沉积率:明弧焊电流密度大,熔敷效***达***,相比手工焊条效率提升3-4倍。
- 支持定制化服务:可根据客户母材材质、磨损工况及设备尺寸,提供焊丝直径、包装形式及合金成分的定向调整。
技术规格与典型参数
以下为HB-YD788(Q)焊丝在典型工况下的参考焊接参数,实际施焊时需根据工件厚度、散热条件及设备功率进行微调:
| 焊接电流 (A) | 焊接电压 (V) | 焊接速度 (mm/min) | 焊丝伸出长度 (mm) | 层间温度 (℃) |
| 350-450 | 28-32 | 400-600 | 30-40 | ≤150 |
应用领域与操作规范
HB-YD788(Q)焊丝广泛用于以下部件的耐磨堆焊:
- 水泥行业:立磨磨辊、磨盘衬板、选粉机叶片
- 电力行业:风机叶轮、磨煤机衬板、灰渣管道弯头
- 钢铁冶金:烧结机篦板、高炉溜槽、轧辊堆焊
- 工程机械:斗齿、铲刃、搅拌机叶片、破碎机锤头
公司实力与信任背书
济南贝洲焊材有限公司坐落于山东省济南市,是一家专注于焊接材料研发与生产的专业厂家,产品线覆盖焊条、焊丝两大类,共计300多个品种,涵盖银焊材、钴基焊材、铸铁焊材、镍基焊材、碳化钨焊材及各类堆焊焊材。公司产品广泛应用于电站锅炉、压力容器、核工业、航天、桥梁、船舶、石油化工及重型机械设备等高端领域,凭借稳定的质量和专业的服务,赢得了国内外用户的认可。公司拥有经验丰富的技术骨干队伍,能够为客户提供从焊材选型、工艺参数制定到现场故障排除的全流程技术支持。我们深知焊接工况的复杂性,因此不仅提供标准品,更愿意与客户协同开发特殊工况下的专用焊材。HB-YD788(Q)作为公司堆焊产品线中的成熟牌号,已在多家大型水泥集团及钢铁企业获得批量应用,其耐磨寿命较普通焊条堆焊提高2倍以上,有效降低了客户的吨维修成本。
咨询建议
为了帮助您更精准地匹配焊材,我们建议您在咨询前准备好以下信息:母材材质、磨损类型(磨粒磨损、冲击磨损或腐蚀磨损)、工件工作温度、现有堆焊工艺及焊材使用情况。您可直接联系我们的销售工程师,我们将根据您的具体工况推荐最合适的焊丝牌号及焊接参数。我们承诺提供专业、客观的选型建议,不盲目推销***产品,只为您找到性价比***的解决方案。济南贝洲焊材期待与您建立长期稳定的合作关系,共同应对磨损难题,提升设备运行效率。
FAQ - 买家常见疑问解答
Q1: HB-YD788(Q)焊丝与普通耐磨焊丝相比,核心优势是什么?
A1: 该焊丝的核心优势在于其优化的碳铬比设计,使得堆焊层在获得HRC 58-62高硬度的同时,具备良好的抗裂性。普通耐磨焊丝往往硬度高但易开裂,或韧性好但硬度不足。HB-YD788(Q)通过添加铌、钒等微量元素细化晶粒,平衡了硬度与韧性,特别适用于承受中等冲击的磨料磨损工况,使用寿命***延长。
Q2: 明弧堆焊和埋弧堆焊、气保护堆焊有何区别?我该如何选择?
A2: 明弧堆焊不需要焊剂或保护气体,焊工可直观观察熔池状态,操作灵活,适合现场修复及不规则部件堆焊,成本较低。埋弧堆焊效***、焊道美观,但***于规则平面或大直径回转体。气保护堆焊(如CO2焊)成型好但效率低于明弧。若您的工件形状复杂、需野外作业或追求低成本,明弧焊是理想选择;若为大批量规则件生产,可考虑埋弧方案。
Q3: 该焊丝可以堆焊在哪些材质的母材上?对母材有何要求?
A3: 该焊丝适用于低碳钢、低合金钢及部分中碳钢母材,如Q235、16Mn、42CrMo等。对于高碳钢或铸铁母材,需进行预热及严格的焊接工艺控制。母材表面必须清洁,无油污、水分及严重锈蚀。对于承受剧烈冲击的部件,建议先在母材上堆焊一层韧性较好的过渡层,再用HB-YD788(Q)进行表面强化。
Q4: 堆焊后是否需要机加工?硬度太高加工不动怎么办?
A4: HB-YD788(Q)堆焊层硬度较高,常规车削、铣削加工困难。因此,建议在堆焊前预留加工余量,或采用磨削加工方式。若必须进行车削,可尝试使用CBN刀具或陶瓷刀具,并采用较低的切削速度。更好的做法是,在设计工件时考虑堆焊层的最终尺寸要求,尽量实现近净成型,减少机加工量。
Q5: 该焊丝的焊接烟尘大吗?对操作工健康有何影响?
A5: 明弧自保护焊丝在焊接过程中会产生一定量的烟尘,主要成分是金属氧化物。因此,作业现场必须配备***排烟除尘装置,操作工应佩戴符合标准的防尘口罩或防毒面具。济南贝洲生产的焊丝严格控制了药粉中有害物质(如铅、镉)的含量,符合RoHS标准,在正常通风条件下使用,健康风险可控。
Q6: 焊丝应该如何储存?保质期是多久?
A6: 药芯焊丝应储存在干燥、通风、温度在5-40℃的环境中,相对湿度不超过60%。焊丝盘应保持原包装密封,开封后建议在48小时内使用完毕。若长时间暴露在潮湿环境中,药芯可能吸潮,导致焊接时产生气孔或飞溅增大。在保质期(通常为2年)内,只要储存得当,焊丝性能不会发生明显变化。
Q7: 是否可以根据我的设备定制特殊直径或特殊合金成分的焊丝?
A7: 完全可以。济南贝洲拥有独立的焊丝生产线和研发团队,支持根据您的具体磨损工况定制焊丝合金体系。例如,若工况中存在强腐蚀,可提高铬含量;若磨损以冲刷为主,可增加碳化钨颗粒。同时,我们也可以定制非标直径(如2.8mm、3.2mm)以满足大电流高效率堆焊需求。定制周期一般为7-15天。
Q8: 贵公司能否提供焊接工艺评定报告或现场技术支持?
A8: 我们可以根据客户需求,提供焊丝的质量证明书及第三方检测报告。对于大型项目,我们可安排经验丰富的焊接工程师提供现场工艺指导,包括焊接参数设定、操作技巧培训及焊后质量检查建议。我们的目标是确保您不仅买到优质的焊材,更能获得理想的堆焊效果。

山东济南贝洲焊材有限公司位于山东省济南市,主要生产焊条,焊丝两大类300多个品种。主要产品有:银焊材,钴基焊材,铸铁焊材,镍基焊材,堆焊焊材碳化钨焊材等。焊接材料质量优良,信誉***,被国内外用户广泛用于电站锅炉、压力容器、核工业、航天、桥梁、船舶、车辆、石油、化工、水电、火电、冶金、高层建筑、重型机械设备及海上钻井平台等重要工程,产品种类齐全、质量可靠,广泛应用于石油化工、钢铁冶金、机械制造、铁路桥梁、油气管道、车辆船舶、锅炉容器电利、航空航天、矿山建筑等众多领域。 公司本着“诚信为本,客户至上”的原则,面向全国各地用户及经销商,竭诚为广大用户提供优质的售前咨询及售后服务。“没有,只有更好”是我公司的经营理念,我们在“创造服务”的经营理念指导下,经过全体员工的不懈努力,已经取得了令人瞩目的成绩。我公司拥有一支业务精通,操作能力强的骨干队伍,为广大客户提供专业化、个性化、全天候、全方位的服务。我们的宗旨是:“用服务和真诚来换取您的信任与支持,互惠互利,共创双赢!我公司愿与各界同仁志士竭诚合作,共创未来!
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 山东省济南市历城区西营镇西营村南商业街38号212室 | 统一社会信用代码 | 91370128307218741F |
| 登记机关 | 济南市南部山区管委会市场监管局 | 法定代表人 | 刘国军 |
| 公司成立日期 | 2015-05-25 | 营业期限 | 2015-05-25 至 无固定期限 |
| 经营范围 | 焊接材料的批发、零售。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
面议
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
