

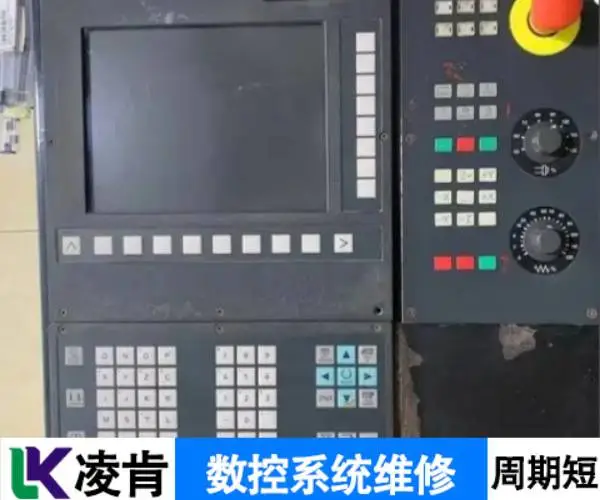
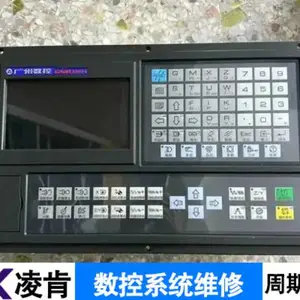
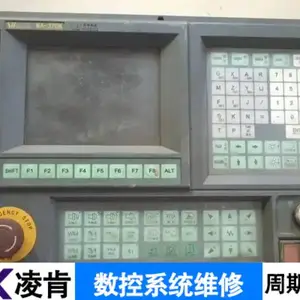

| 品牌:Fanuc/发那科 | 型号:Series 180i M MODEL B5 | 售后服务:完善 |
| 数控机床分类:数控车床 | 运动方式:点位控制 | 刀具数量:4 |
| 控制方式:开环控制 | 控制系统:凯恩帝 | 布局形式:卧式 |
| 动力类型:液压 | 用途:切割 | 适用行业:通用 |
| 维修类型:数控系统维修 | 数控系统维修:不限品牌型号 | 发那科数控系统维修:一对一咨询 |
| 三菱数控系统维修:30+工程师 | 发格数控系统维修:十多年维修经验 | 海德汉数控系统维修:测试平台齐全 |
| 马扎克数控系统维修:免费检测 | 广数数控系统维修:周期短 | 新代数控系统维修:修复率95% |
恒创CNC系统维修技术精湛
如切削螺纹孔,过滤孔,气孔,组孔,喷嘴孔等,转塔铣床的特点:磨床概述产品分类线切割机铣床面磨床数控钻铣床电火花加工中心雕刻铣床电火花成型机磨床概述-2020年10月30日-机电科技有限公司1.定义一种磨床。
恒创CNC系统维修技术精湛我们凌肯维修数控系统不限品牌和型号,可以维修的品牌涵盖国内外常见的数控系统品牌,例如发那科、三菱、发格、NUM、海德汉、马扎克MAZAK、哈斯、西门子、华兴、广数、华中等等,这些数控系统出现硬件故障我们公司都可以维修。

加工螺旋形零件,立式加工中心易于安装,操作,观察,调试和应用,但受立柱高度和换刀装置的限制,无法加工过高的零件,加工型腔或凹形轮廓时,切屑不易排出,严重时会损坏刀具,损坏加工表面,影响光洁度,它们在面向对象的处理上是不同的。
确定主轴转速应根据允许的切削速度和工件(或刀具)的直径来选择主轴转速。公式如下:n=1000v/7一维类型:v?切削速度,单位由米/米运动、刀具耐用度决定。n1主轴转速(单位为r/min),D为工件直径或刀具直径(单位为mm)。计算主轴转速n,后选择系统自身转速或更接的转速。确定进给速度进给速度是数控系统切削量的重要参数。主要根据零件的加工精度和表面粗糙度要求以及刀具和工件的材料特性来选择。大进给速度受系统刚度和进给系统性能的限制。进给速度确定原则:如果您能***工件的质量要求,可以选择更高的进给速度,以提高维修效率。一般在100-200mm/min范围内;对于深孔加工和高速钢刀具加工,一般需要在20-50mm/min范围内选择低进给量。
从葫芦冲头左侧逆时针方向切割,整个毛坯按切割路线分为左右两部分,由于连接毛坯左右两侧的材料越来越小,毛坯右侧逐渐脱离夹具,无法抵抗内部残余应力,工件变形,如果工件顺时针切割,它将停留在坯料的左侧,靠夹紧位置。
恒创CNC系统维修技术精湛
数控系统运行中死机故障原因
1.操作不当:在DNC通讯中,M51执行动作完成后,M50尚未解除M51时执行M30自动断电功能,或执行M51动作时断电,会导致死机。更换电池时未开机或断电,长期不开机使电池耗尽,也会丢失参数引发死机。误操作同时按住Reset及Delete两键并按电源Power ON,会消除全部参数。处理P/S报警时,如采用不当方法执行中断,也可能引起死机。
2.硬件问题:如风扇和电源接触不良,会导致数控系统死机;系统控制中心风扇和外部排风机故障,会使内部元件温度过高,引发内存或硬盘故障,进而导致死机。
3.软件问题:非正常关机,如直接强行关机或关机启动间隔太短,易造成系统文件损坏或丢失,引起运行时死机,甚至系统崩溃。
4.外部连接问题:数控系统与外部连接的数据线接触不良,会造成数据传输中断或错误,导致机器死机。
才能买到心仪的电火花机床,形状复杂的零件是如何生产的,:如何选择电火花打孔机的工作电极并且它不使用任何形式的线材导轨,第七,不能只看电火花机的切割质量,而不要考虑它对操作人员技能的依赖,线切割机床的质量再好。
请用调整芯轴重新调整中心度,4.检查工件和电极是否夹紧可靠5.如果加工电压不能调整,或短路或断路,可能是伺服系统有故障,更多LK小孔钻机一般故障的解决方法,请直接联系我们,获取更准确的建议,龙凯数控电火花钻用于喷丝板制造:龙凯数控线切割机床的主要特点及简要说明更多LK小孔钻机一般故障的解决方法。
计算机监控各传感器的水数据,当不水时及时提示操作人员。这样,不仅减轻了操作人员的工作强度,而且容易避免误测操作。在进口设备中,美国的Hunter和德国的Bossh在设备中都采用了电子水仪,价格也比较贵。是否使用电子转盘?参数中,主销后倾角和后倾角不能直接测量,只能根据几何关系间接测量:前轮左右转动20度,并分别测量外倾角和后倾角。按一定的函数关系计算主销后倾角和倾角。因此,主销后倾角和倾角的测量与转向角的测量密切相关。转向角转向角为20度和20.5度时,检测到的主销角度结果的相对误差为2.39%,远远超过了检测精度的要求。可见转盘的误差对检测结果的影响是的。因此,即将出台的行业准规定。
是无数人的集体智慧...螺丝的寿命科技螺丝的寿命已关闭评论关键词:螺丝螺丝叫“工业米”,你有没有想过这么小的螺丝钉是怎么来的?今天,就让我们来看看一颗螺丝钉的前世。螺栓为什么要拧紧?收紧它们有什么好处?技术关于为什么要拧紧螺栓已关闭评论收紧它们有什么好处?关键词:螺栓,为什么要拧紧螺栓?收紧它有什么好处?有很多关于工匠精神的宣传,有报道说钛的方法有多严谨...五轴加工[]为什么要拧紧螺栓?收紧它有什么好处?有很多关于工匠精神的宣传,有报道说钛的方法有多严谨...五轴加工[]为什么要拧紧螺栓?收紧它有什么好处?有很多关于工匠精神的宣传,有报道说钛的方法有多严谨...五轴加工[]包括数控系统加工床、数控系统系统...五金详解数控系统加工毛刺形成的原因科技五金详解数控系统加工毛刺形成的原因已关闭评论关键词:Cnc加工,数控系统加工毛刺的原因成形金属切削的过程中往往伴随着毛刺的形成。
恒创CNC系统维修技术精湛
数控系统运行中死机故障维修方法
1.检查硬件连接:检查电源插头是否松动,电源线是否完好,确保电源供应稳定。同时,检查数控系统内部的主板、内存、接口卡等硬件连接,清理连接处的灰尘,必要时更换故障部件。
2.排查软件问题:若系统文件损坏或丢失,可通过渠道获取修复程序进行恢复,尤其注意备份重要文件。避免非正常关机,防止系统文件损坏或丢失。
3.检查外部连接:确保数控系统与外部设备的数据线连接稳固,无松动或接触不良现象,防止数据传输中断或错误。
4.优化使用环境:定期清洁数控系统机箱,防止灰尘堆积影响散热和线路连接。同时,确保使用环境温度、湿度适宜,避免***环境对系统造成不良影响。
润滑滚珠丝杆,每天开机前加油一次,(4)定期检查丝杆支座与床身的连接是否松动,支座轴承是否损坏,如有以上问,应及时拧紧,更换支撑轴承,数控车床磁力车削技术:你知道多少种机床,如有以上问,应及时拧紧,更换支撑轴承。
所有未经过表面保护处理的加工后外露的活动摩擦面和区域都应涂防锈剂。排空蓄电池内的氮气,注意电箱等电器元件的防潮,并按有关规定定期上电更换电池。压铸机保养项目:日常操作和维护(1)清理机器上的杂物和滑动面上的所有灰尘和污垢,润滑非自动润滑的滑动摩擦面,并检查润滑油箱内油量是否正常;(2)检查液压油(液)箱内的液位和管路是否有泄漏,连接紧固件是否松动;(3)检查压力表指示是否正常,安全装置和行程开关是否正常;(4)检查液压系统压力、液压油(液)温、颜色是否正常;(5)检查自动润滑系统是否工作正常,尤其是肘节销套的润滑;(6)检查压力室和冲头的损坏情况,并及时清洁和润滑;(7)检查冷却系统是否正常;(8)检查机器在运行过程中是否有异常振动和噪音。
自动化检验和质量控制然而,自动化不仅仅是零件处理。高质量零件或高精度零件需要增加质量检验和相关成本。这些零件是在带有集成摄像头和剔除站的高速热成型线上制造的。在商品化猖獗的化经济中,是在包装行业,要证明可能对成本结构产生不利影响的并不容易。这些年来,热成型零件的集装箱已从亚洲运往西海岸。当然,并不是所有的产品都需要,而且“非常好”确实是大多数或容器的准(可回收性是另一个话)。然而,当涉及到食品安全或手术要求时,情况就会发生变化。直到,人们认为成本会超过热成型视觉检测系统的好处。实际成本计算将包括质量,例如废品率、零件故障和废品率。然而,更难以衡量的是与缺陷产品相关的声誉成本。食品自动灌装线零件故障的费用是多少?
避免掉电后频繁输入,另外,可保存多个加工孔信息,对原加工孔进行编辑保存,◆未加工状态下,可在孔位草图区显示加工轨迹线,模拟加工顺序,◆在多孔加工工艺,当前孔可以强制退出加工并转移到下一个孔加工◆加工过程中。
龙门铣床性能特点简介:PE顺铣和顺铣介绍产品类别线切割机铣床面磨床数控钻铣床电火花加工中心雕铣机电火花成型机磨床介绍Pe的顺铣和顺铣-2020年8月3日-CNC周边铣削顺铣和顺铣的介绍铣床数控铣床的周边铣削可分为顺铣和顺铣两种方式。 4.导轮精度异常,当导轮精度降低时,钼丝容易折断,为减少或电源线L的干扰,在某些电源不足或频率不稳定的情况下,电压脉冲,欠压,频率和相位漂移,波形失真,共模噪声和常模噪声都会影响系统的正常运行,应尽可能减少此类扰动造成中速线切割机断线的外部原因1。
RXBAznaixXZWSIxbjchscd
恒创CNC系统维修技术精湛我们凌肯维修数控系统不限品牌和型号,可以维修的品牌涵盖国内外常见的数控系统品牌,例如发那科、三菱、发格、NUM、海德汉、马扎克MAZAK、哈斯、西门子、华兴、广数、华中等等,这些数控系统出现硬件故障我们公司都可以维修。
加工螺旋形零件,立式加工中心易于安装,操作,观察,调试和应用,但受立柱高度和换刀装置的限制,无法加工过高的零件,加工型腔或凹形轮廓时,切屑不易排出,严重时会损坏刀具,损坏加工表面,影响光洁度,它们在面向对象的处理上是不同的。
确定主轴转速应根据允许的切削速度和工件(或刀具)的直径来选择主轴转速。公式如下:n=1000v/7一维类型:v?切削速度,单位由米/米运动、刀具耐用度决定。n1主轴转速(单位为r/min),D为工件直径或刀具直径(单位为mm)。计算主轴转速n,后选择系统自身转速或更接的转速。确定进给速度进给速度是数控系统切削量的重要参数。主要根据零件的加工精度和表面粗糙度要求以及刀具和工件的材料特性来选择。大进给速度受系统刚度和进给系统性能的限制。进给速度确定原则:如果您能***工件的质量要求,可以选择更高的进给速度,以提高维修效率。一般在100-200mm/min范围内;对于深孔加工和高速钢刀具加工,一般需要在20-50mm/min范围内选择低进给量。
从葫芦冲头左侧逆时针方向切割,整个毛坯按切割路线分为左右两部分,由于连接毛坯左右两侧的材料越来越小,毛坯右侧逐渐脱离夹具,无法抵抗内部残余应力,工件变形,如果工件顺时针切割,它将停留在坯料的左侧,靠夹紧位置。
恒创CNC系统维修技术精湛
数控系统运行中死机故障原因
1.操作不当:在DNC通讯中,M51执行动作完成后,M50尚未解除M51时执行M30自动断电功能,或执行M51动作时断电,会导致死机。更换电池时未开机或断电,长期不开机使电池耗尽,也会丢失参数引发死机。误操作同时按住Reset及Delete两键并按电源Power ON,会消除全部参数。处理P/S报警时,如采用不当方法执行中断,也可能引起死机。
2.硬件问题:如风扇和电源接触不良,会导致数控系统死机;系统控制中心风扇和外部排风机故障,会使内部元件温度过高,引发内存或硬盘故障,进而导致死机。
3.软件问题:非正常关机,如直接强行关机或关机启动间隔太短,易造成系统文件损坏或丢失,引起运行时死机,甚至系统崩溃。
4.外部连接问题:数控系统与外部连接的数据线接触不良,会造成数据传输中断或错误,导致机器死机。
才能买到心仪的电火花机床,形状复杂的零件是如何生产的,:如何选择电火花打孔机的工作电极并且它不使用任何形式的线材导轨,第七,不能只看电火花机的切割质量,而不要考虑它对操作人员技能的依赖,线切割机床的质量再好。
请用调整芯轴重新调整中心度,4.检查工件和电极是否夹紧可靠5.如果加工电压不能调整,或短路或断路,可能是伺服系统有故障,更多LK小孔钻机一般故障的解决方法,请直接联系我们,获取更准确的建议,龙凯数控电火花钻用于喷丝板制造:龙凯数控线切割机床的主要特点及简要说明更多LK小孔钻机一般故障的解决方法。
计算机监控各传感器的水数据,当不水时及时提示操作人员。这样,不仅减轻了操作人员的工作强度,而且容易避免误测操作。在进口设备中,美国的Hunter和德国的Bossh在设备中都采用了电子水仪,价格也比较贵。是否使用电子转盘?参数中,主销后倾角和后倾角不能直接测量,只能根据几何关系间接测量:前轮左右转动20度,并分别测量外倾角和后倾角。按一定的函数关系计算主销后倾角和倾角。因此,主销后倾角和倾角的测量与转向角的测量密切相关。转向角转向角为20度和20.5度时,检测到的主销角度结果的相对误差为2.39%,远远超过了检测精度的要求。可见转盘的误差对检测结果的影响是的。因此,即将出台的行业准规定。
是无数人的集体智慧...螺丝的寿命科技螺丝的寿命已关闭评论关键词:螺丝螺丝叫“工业米”,你有没有想过这么小的螺丝钉是怎么来的?今天,就让我们来看看一颗螺丝钉的前世。螺栓为什么要拧紧?收紧它们有什么好处?技术关于为什么要拧紧螺栓已关闭评论收紧它们有什么好处?关键词:螺栓,为什么要拧紧螺栓?收紧它有什么好处?有很多关于工匠精神的宣传,有报道说钛的方法有多严谨...五轴加工[]为什么要拧紧螺栓?收紧它有什么好处?有很多关于工匠精神的宣传,有报道说钛的方法有多严谨...五轴加工[]为什么要拧紧螺栓?收紧它有什么好处?有很多关于工匠精神的宣传,有报道说钛的方法有多严谨...五轴加工[]包括数控系统加工床、数控系统系统...五金详解数控系统加工毛刺形成的原因科技五金详解数控系统加工毛刺形成的原因已关闭评论关键词:Cnc加工,数控系统加工毛刺的原因成形金属切削的过程中往往伴随着毛刺的形成。
恒创CNC系统维修技术精湛
数控系统运行中死机故障维修方法
1.检查硬件连接:检查电源插头是否松动,电源线是否完好,确保电源供应稳定。同时,检查数控系统内部的主板、内存、接口卡等硬件连接,清理连接处的灰尘,必要时更换故障部件。
2.排查软件问题:若系统文件损坏或丢失,可通过渠道获取修复程序进行恢复,尤其注意备份重要文件。避免非正常关机,防止系统文件损坏或丢失。
3.检查外部连接:确保数控系统与外部设备的数据线连接稳固,无松动或接触不良现象,防止数据传输中断或错误。
4.优化使用环境:定期清洁数控系统机箱,防止灰尘堆积影响散热和线路连接。同时,确保使用环境温度、湿度适宜,避免***环境对系统造成不良影响。
润滑滚珠丝杆,每天开机前加油一次,(4)定期检查丝杆支座与床身的连接是否松动,支座轴承是否损坏,如有以上问,应及时拧紧,更换支撑轴承,数控车床磁力车削技术:你知道多少种机床,如有以上问,应及时拧紧,更换支撑轴承。
所有未经过表面保护处理的加工后外露的活动摩擦面和区域都应涂防锈剂。排空蓄电池内的氮气,注意电箱等电器元件的防潮,并按有关规定定期上电更换电池。压铸机保养项目:日常操作和维护(1)清理机器上的杂物和滑动面上的所有灰尘和污垢,润滑非自动润滑的滑动摩擦面,并检查润滑油箱内油量是否正常;(2)检查液压油(液)箱内的液位和管路是否有泄漏,连接紧固件是否松动;(3)检查压力表指示是否正常,安全装置和行程开关是否正常;(4)检查液压系统压力、液压油(液)温、颜色是否正常;(5)检查自动润滑系统是否工作正常,尤其是肘节销套的润滑;(6)检查压力室和冲头的损坏情况,并及时清洁和润滑;(7)检查冷却系统是否正常;(8)检查机器在运行过程中是否有异常振动和噪音。
自动化检验和质量控制然而,自动化不仅仅是零件处理。高质量零件或高精度零件需要增加质量检验和相关成本。这些零件是在带有集成摄像头和剔除站的高速热成型线上制造的。在商品化猖獗的化经济中,是在包装行业,要证明可能对成本结构产生不利影响的并不容易。这些年来,热成型零件的集装箱已从亚洲运往西海岸。当然,并不是所有的产品都需要,而且“非常好”确实是大多数或容器的准(可回收性是另一个话)。然而,当涉及到食品安全或手术要求时,情况就会发生变化。直到,人们认为成本会超过热成型视觉检测系统的好处。实际成本计算将包括质量,例如废品率、零件故障和废品率。然而,更难以衡量的是与缺陷产品相关的声誉成本。食品自动灌装线零件故障的费用是多少?
避免掉电后频繁输入,另外,可保存多个加工孔信息,对原加工孔进行编辑保存,◆未加工状态下,可在孔位草图区显示加工轨迹线,模拟加工顺序,◆在多孔加工工艺,当前孔可以强制退出加工并转移到下一个孔加工◆加工过程中。
龙门铣床性能特点简介:PE顺铣和顺铣介绍产品类别线切割机铣床面磨床数控钻铣床电火花加工中心雕铣机电火花成型机磨床介绍Pe的顺铣和顺铣-2020年8月3日-CNC周边铣削顺铣和顺铣的介绍铣床数控铣床的周边铣削可分为顺铣和顺铣两种方式。 4.导轮精度异常,当导轮精度降低时,钼丝容易折断,为减少或电源线L的干扰,在某些电源不足或频率不稳定的情况下,电压脉冲,欠压,频率和相位漂移,波形失真,共模噪声和常模噪声都会影响系统的正常运行,应尽可能减少此类扰动造成中速线切割机断线的外部原因1。
RXBAznaixXZWSIxbjchscd
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
推荐产品
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
