

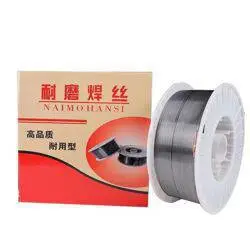
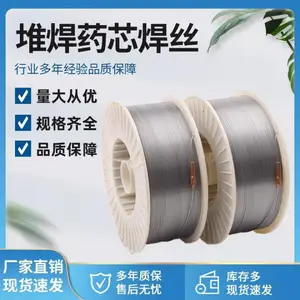

| 品牌:济南贝洲焊材 | 型号:YD系列耐磨堆焊 | 类型:药芯焊丝 |
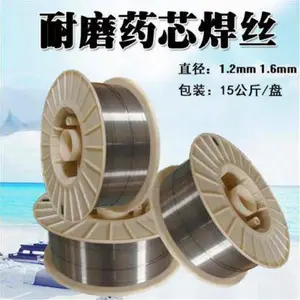
| 材质:高碳铬合金 | 硬度:HRC 55-62 | 直径:1.2mm / 1.6mm |
| 包装:15kg/盘 或 50kg/桶 | 应用领域:排粉机叶片、灰浆泵柱塞、磨辊 | 焊接工艺:CO2气体保护焊 |
| 功能:耐磨粒磨损、耐冲蚀 |
在电力、水泥、矿山等重工业领域,排粉机叶片和灰浆泵柱塞等部件长期承受高硬度的粉煤灰、矿渣浆料的高速冲刷与磨粒磨损。普通的碳钢或低合金钢部件在如此严苛的工况下,往往运行数百小时便会出现严重的沟槽状磨损或冲蚀坑,导致设备振动加剧、动平衡失效,甚至引发停机事故。频繁的更换备件不仅大幅增加采购成本,更严重制约了生产线的连续运转效率,成为众多工厂设备管理部门的核心痛点。针对这一行业顽疾,济南贝洲焊材有限公司依托多年在特种焊接材料领域的研发积累,推出了这款专为***磨损工况设计的排粉机叶片灰浆泵柱塞耐磨药芯焊丝。该产品采用高碳铬合金配方,通过冶金手段优化碳化物形态与分布,使熔敷金属在获得高硬度的同时兼具良好的抗裂性,能够有效抵御粉体颗粒的高速切削和浆料的冲刷腐蚀,从材料本质上为设备提供一道坚固的耐磨防线。
本款耐磨药芯焊丝属于自保护型或气保护型堆焊材料,其核心工作机制在于药芯中***配比的碳化物形成元素(如铬、钼、钨、钒等)在焊接高温下与基体金属发生冶金反应,形成大量弥散分布的高硬度碳化物骨架。当焊丝熔化过渡到母材表面后,熔敷金属迅速冷却结晶,形成一层厚度均匀、冶金结合牢固的耐磨复合层。该复合层与母材之间为冶金结合,结合强度远高于普通的堆焊或喷涂工艺,即使在剧烈的冲击和交变载荷下也不会出现剥落现象。对于排粉机叶片,通常采用多层多道堆焊工艺,将叶片易磨损的迎风面和边缘部位进行整体强化;对于灰浆泵柱塞,则建议在车削去除疲劳层后,采用螺旋推进式堆焊法,确保柱塞表面获得连续、致密的耐磨层。焊接过程中,合理的线能量控制(建议电流280-350A,电压28-32V,焊接速度350-450mm/min)能够有效降低稀释率,确保耐磨层的高合金含量不被过度稀释,从而稳定获得预期的硬度与耐磨性能。
从技术规格来看,本产品的熔敷金属硬度稳定控制在HRC 55-62区间,这一硬度范围是针对粉煤灰(莫氏硬度约5-7)和灰浆中石英砂颗粒(莫氏硬度7)的典型磨损特性而设计的。过高的硬度虽然耐磨但易产生裂纹,过低的硬度则无法形成有效抵抗,因此该硬度区间是经过大量现场工况验证的平衡点。产品采用优质钢带包裹药粉,填充率均匀,焊接过程中飞溅小、烟尘低,成形美观,脱渣性良好,能够大幅提升焊接效率。焊丝直径提供1.2mm和1.6mm两种规格,分别适用于半自动焊接和自动化焊接设备,可满足不同施工场景的需求。在化学成分设计上,碳含量控制在4.0-5.5%,铬含量控制在22-28%,并辅以适量的钼和钨元素,确保碳化物类型以高硬度的M7C3型为主,从而获得优异的抗磨粒磨损性能。具体参数如下表所示:
| 性能指标 | 典型值 |
|---|---|
| 堆焊层硬度 | HRC 55-62 |
| 焊接电流 | 280-350A(直流反接) |
| 焊接电压 | 28-32V |
| 焊丝直径 | 1.2mm / 1.6mm |
| 保护气体 | CO2 或 80%Ar+20%CO2 |
| 碳含量 | 4.0-5.5% |
| 铬含量 | 22-28% |
| 适用母材 | Q235、16Mn、20CrMnTi等 |
| 包装规格 | 15kg/盘、50kg/桶 |
在应用层面,该焊丝不仅适用于排粉机叶片和灰浆泵柱塞的预防性堆焊,更广泛用于磨煤机磨辊、磨盘衬板、风机叶轮、溜槽衬板、搅拌机叶片等强磨损部件的修复与再制造。对于磨损严重的部件,建议***行母材表面清理,去除疲劳层和裂纹,必要时进行预热处理(预热温度150-250℃),堆焊后应缓慢冷却,以避免裂纹产生。对于厚大部件,可采用分层堆焊,每层厚度控制在3-4mm,层间温度控制在200℃以下,以获得***的冶金质量和抗裂性能。
济南贝洲焊材有限公司地处山东省济南市,拥有***生产与检测体系,长期服务于电站锅炉、压力容器、重型机械、石油化工等高端领域,产品远销国内外。公司焊材产品线覆盖焊条、焊丝两大类共300多个品种,能够为客户提供从碳钢、不锈钢到高合金耐磨材料的全系列焊接解决方案。我们深知,每一台设备的工况条件都存在差异,因此我们不仅提供标准化的焊丝产品,更愿意根据您的具体母材材质、磨损类型和设备运行参数,为您推荐最匹配的堆焊工艺参数与焊材牌号。我们的技术团队拥有丰富的现场失效分析经验,能够协助您制定科学的堆焊修复方案,从而***限度延长设备使用寿命。如果您正在为排粉机叶片频繁磨损或灰浆泵柱塞寿命过短而困扰,欢迎将您的具体工况参数(如磨损形式、基材材质、运行温度、冲击角度等)告知我们,我们将为您提供针对性的选材建议与焊接工艺指导。济南贝洲焊材始终秉持诚信为本、客户至上的原则,期待与您携手,共同***设备磨损难题,实现降本增效的双赢目标。

FAQ
1. 该焊丝堆焊后是否需要热处理?
本产品为高碳铬合金耐磨堆焊焊丝,堆焊层硬度主要依靠合金元素的固溶强化和碳化物析出获得,焊后自然冷却即可达到HRC 55-62的硬度,无需额外热处理。但需注意焊后缓冷,避免急冷导致裂纹。对于大型厚壁工件,建议焊后采用石棉毡覆盖保温,以进一步降低开裂风险。
2. 该焊丝可以用于焊接Q235普通碳钢基材吗?
完全可以。Q235、16Mn等普通碳钢是排粉机叶片和灰浆泵柱塞的常用基材。焊接时需注意控制稀释率,建议采用较小的焊接电流和较快的焊接速度,或采用过渡层(打底焊)工艺,先堆焊一层奥氏体不锈钢过渡层,再堆焊耐磨层,以防止碳扩散导致过渡层脆化。
3. 堆焊过程中出现裂纹如何解决?
堆焊裂纹通常由预热不足、层间温度过高或母材含碳量过高引起。建议严格按工艺要求进行150-250℃预热,控制层间温度在200℃以下,并采用分段退焊法。对于修复补焊,应***清除原有疲劳裂纹,并用砂轮打磨出圆滑过渡的坡口,避免应力集中。
4. 该焊丝与明弧自保护焊丝相比有何优势?
本产品为气保护药芯焊丝,相比明弧自保护焊丝,其电弧稳定性更好,飞溅更小,焊缝成形更美观,且熔敷金属的合金成分更均匀,硬度波动范围更小。同时,气保护能够有效防止合金元素烧损,确保耐磨层的性能一致性,更适合对质量要求较高的自动化堆焊场景。
5. 排粉机叶片堆焊后是否需要机加工?
耐磨堆焊层硬度高达HRC 55以上,常规刀具难以加工。因此建议在堆焊前根据图纸尺寸预留加工余量,或者采用成型堆焊工艺直接获得所需尺寸。对于需要精加工的场合,只能采用磨削或电火花加工,这会***增加成本,故不推荐。
6. 该焊丝的焊接烟尘对身体有害吗?
所有焊接过程都会产生烟尘,本产品因含有铬等合金元素,烟尘中含有少量铬化合物。建议在焊接现场配备***排烟除尘装置,操作人员必须佩戴符合国标要求的防尘口罩(如KN95级别以上),并确保作业区域通风良好。长期操作应定期进行职业健康体检。
7. 该焊丝能否用于灰浆泵柱塞的连续堆焊修复?
可以。对于柱塞类回转体工件,建议采用车床旋转堆焊法,将焊枪固定在车床刀架上,柱塞以8-12rpm的线速度旋转,焊枪沿轴向匀速移动,形成螺旋形堆焊层。每道搭接量控制在30-40%,确保熔敷金属致密无气孔。堆焊后需进行磨削加工恢复尺寸精度。
8. 如何判断堆焊层质量是否合格?
常规检测方法包括:使用便携式里氏硬度计检测表面硬度(应达到HRC 55以上);采用着色渗透探伤检查表面是否有裂纹或气孔;通过金相显微镜观察碳化物分布是否均匀。对于重要部件,建议进行超声波探伤检查结合层是否存在未熔合缺陷。

山东济南贝洲焊材有限公司位于山东省济南市,主要生产焊条,焊丝两大类300多个品种。主要产品有:银焊材,钴基焊材,铸铁焊材,镍基焊材,堆焊焊材碳化钨焊材等。焊接材料质量优良,信誉***,被国内外用户广泛用于电站锅炉、压力容器、核工业、航天、桥梁、船舶、车辆、石油、化工、水电、火电、冶金、高层建筑、重型机械设备及海上钻井平台等重要工程,产品种类齐全、质量可靠,广泛应用于石油化工、钢铁冶金、机械制造、铁路桥梁、油气管道、车辆船舶、锅炉容器电利、航空航天、矿山建筑等众多领域。 公司本着“诚信为本,客户至上”的原则,面向全国各地用户及经销商,竭诚为广大用户提供优质的售前咨询及售后服务。“没有,只有更好”是我公司的经营理念,我们在“创造服务”的经营理念指导下,经过全体员工的不懈努力,已经取得了令人瞩目的成绩。我公司拥有一支业务精通,操作能力强的骨干队伍,为广大客户提供专业化、个性化、全天候、全方位的服务。我们的宗旨是:“用服务和真诚来换取您的信任与支持,互惠互利,共创双赢!我公司愿与各界同仁志士竭诚合作,共创未来!
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 山东省济南市历城区西营镇西营村南商业街38号212室 | 统一社会信用代码 | 91370128307218741F |
| 登记机关 | 济南市南部山区管委会市场监管局 | 法定代表人 | 刘国军 |
| 公司成立日期 | 2015-05-25 | 营业期限 | 2015-05-25 至 无固定期限 |
| 经营范围 | 焊接材料的批发、零售。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
