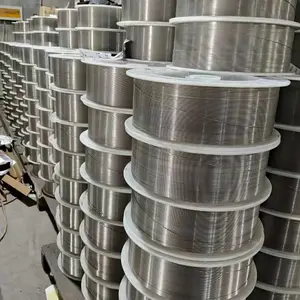
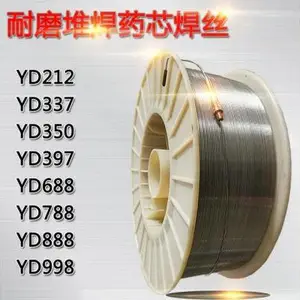

| 品牌:济南贝洲 | 型号:YD系列耐磨堆焊 | 材质:高碳合金药芯 |
| 焊接电流:DC正接A | 直径:1.2mm | 硬度:HRC 55-62 |
| 包装形式:15kg/盘 | 应用领域:电站锅炉、电力行业 | 功能:防磨堆焊、表面强化 |
| 认证:***质量管理体系 |
行业痛点与解决方案

在电力行业中,电站锅炉水冷壁、省煤器、过热器等受热面管道长期处于高温、高压、高风速及高浓度飞灰颗粒冲刷的恶劣工况下,磨损和腐蚀问题尤为突出。据统计,因磨损导致的爆管停炉事故占锅炉非计划停运原因的60%以上,这不仅造成巨大的设备维修成本,更严重影响发电效率和电网安全运行。传统的更换管道或普通防磨涂层方案,存在施工周期长、防护寿命短、综合成本高等***缺陷,难以满足电厂对长周期稳定运行的迫切需求。
针对上述行业痛点,济南贝洲焊材有限公司依托在焊接材料领域多年的技术积累,推出电站锅炉防磨专用耐磨堆焊焊丝。该产品采用***的药芯焊丝制造工艺,通过优化合金配方,在焊接过程中形成高硬度、高韧性的耐磨熔敷金属层,能够有效抵抗飞灰颗粒的高速冲刷和高温氧化腐蚀。相比传统工艺,该焊丝具有焊接效***、稀释率低、堆焊层成型美观且硬度均匀等优势,可***延长锅炉受热面的使用寿命,降低电厂的非计划停机频次,为电力用户提供了一种高效、可靠的防磨解决方案。
工作机制与产品特点
本产品为金属粉型药芯焊丝,其工作机制是通过药芯中预置的多种合金粉末(如碳化铬、硼化物及镍钼等强化元素),在电弧高温作用下与母材熔合,经过快速的凝固和冷却过程,形成含有大量高硬度硬质相颗粒的过共晶合金组织。这种组织中的硬质相(如Cr7C3、Cr23C6等)具有极高的显微硬度,均匀分布在韧性良好的基体上,从而实现了耐磨性与抗冲击性的良好平衡。
- 高硬度耐磨层:堆焊层硬度可达HRC 55-62,对硬质颗粒冲刷表现出优异的抵抗能力。
- 低稀释率设计:采用特殊的造渣和脱氧体系,单层堆焊稀释率控制在15%以内,确保熔敷金属性能稳定。
- 优异的工艺性能:电弧稳定、飞溅小、焊道成型平滑,适用于平焊、立焊及仰焊等多种位置,方便现场操作。
- 高效的沉积效率:药芯焊丝金属填充***,熔敷效率是同类实心焊丝的1.5倍以上,有效缩短施工工期。
- 广泛的应用适应性:适用于15CrMoG、12Cr1MoVG、T91等常用锅炉管道钢材,无需复杂预热工艺。
技术规格与参数
以下为该耐磨堆焊焊丝的主要技术参数,均符合行业通用标准及实际应用工况要求:
| 参数项目 | 典型值/范围 |
| 焊丝直径 | 1.2mm(可选1.6mm) |
| 堆焊层硬度 | HRC 55-62 |
| 焊接电流 | 180-260A(直流正接) |
| 焊接电压 | 22-28V |
| 焊丝伸出长度 | 20-30mm |
| 保护气体 | CO2或80%Ar+20%CO2 |
| 堆焊层厚度 | 2-5mm(推荐3mm) |
| 工作温度范围 | ≤600℃ |
| 包装规格 | 15kg/盘,25kg/桶 |
在使用过程中,建议根据母材材质选择适当的预热温度(一般为150-250℃),并控制层间温度不超过300℃,以获得***的堆焊层性能。对于大面积堆焊,推荐采用多层多道焊工艺,并注意焊道搭接量控制在1/3左右,以避免产生咬边或夹渣等缺陷。
公司实力与信任背书
济南贝洲焊材有限公司位于山东省济南市,是一家专注于焊接材料研发与生产的专业企业,主要生产焊条、焊丝两大类共300多个品种。产品线涵盖银焊材、钴基焊材、铸铁焊材、镍基焊材、堆焊焊材及碳化钨焊材等,被国内外用户广泛用于电站锅炉、压力容器、核工业、航天、桥梁、船舶、车辆、石油、化工、水电、火电、冶金、高层建筑、重型机械设备及海上钻井平台等重要工程。公司拥有业务精通、操作能力强的骨干队伍,可为广大客户提供专业化、个性化、全天候、全方位的售前咨询与售后服务。公司坚持“诚信为本,客户至上”的原则,在“创造服务”的经营理念指导下,已与众多电力行业用户建立了长期稳定的合作关系。我们深知,焊接材料的质量直接关系到设备的安全运行,因此从原材料进厂到成品出库,每一道工序均严格执行质量控制流程,确保产品性能稳定可靠。
在电力行业应用方面,我们的耐磨堆焊焊丝已在国内多个电厂的锅炉水冷壁防磨项目中得到成功应用,有效延长了受热面的检修周期,降低了用户的运维成本。我们建议您在选择防磨方案时,充分考虑工况温度、飞灰特性及磨损机理等因素,欢迎联系我们的技术团队,我们将根据您的具体工况提供针对性的选材建议和焊接工艺指导,共同探讨***化的防磨解决方案。
FAQ
1. 该焊丝适用于哪些母材材质?
该焊丝适用于碳钢、低合金钢及常见的耐热钢,如20G、15CrMoG、12Cr1MoVG等。对于T91/P91等马氏体耐热钢,建议在焊接前进行预热并控制层间温度,具体工艺参数可咨询我司技术人员。
2. 堆焊层硬度能否满足高温工况下的耐磨需求?
该焊丝堆焊层硬度为HRC 55-62,在600℃以下工况中,硬质相(碳化铬等)能保持较高的高温硬度,其耐磨性能***优于母材。对于超过600℃的超高温工况,建议选用钴基或镍基堆焊材料。
3. 焊接过程中是否需要特殊的保护气体?
推荐使用纯CO2或富氩混合气体(80%Ar+20%CO2)。纯CO2经济性较好,但飞溅稍大;富氩混合气可进一步提升电弧稳定性和焊缝成型质量。不建议使用氦气或纯氩作为保护气体。
4. 该焊丝的储存条件有哪些要求?
药芯焊丝应存放在干燥、通风的环境中,相对湿度不超过60%,温度建议在5-40℃之间。开封后未用完的焊丝应密封保存,避免药芯受潮,否则可能导致焊接气孔增多或电弧不稳。
5. 堆焊层出现裂纹是什么原因?如何避免?
堆焊层裂纹通常与预热温度不足、冷却速度过快或焊层过厚有关。建议严格按工艺要求进行预热和层间温度控制,对于厚壁工件可考虑焊后缓冷或立即进行消氢处理。同时,控制单道堆焊厚度不超过4mm。
6. 该焊丝能否用于水冷壁管排的大面积现场堆焊?
可以。该焊丝工艺性能良好,适合半自动和自动焊接设备,可实现水冷壁管排的现场高效堆焊。推荐使用摆动焊接方式,焊枪摆动幅度控制在20-40mm,以获得均匀的堆焊层。
7. 与普通耐磨焊丝相比,该产品的性价比如何?
虽然该焊丝的单公斤价格略高于普通低合金耐磨焊丝,但其高硬度、低稀释率及高熔敷效率意味着单位面积防护成本***。实际使用中,其防护寿命是普通焊丝的2-3倍,综合检修成本***降低。
8. 如何确定堆焊层的合适厚度?
堆焊层厚度应根据磨损速率和检修周期确定。对于电站锅炉水冷壁,推荐堆焊厚度为2-3mm,磨损严重区域可增加至4-5mm。过厚的堆焊层会增加焊接应力和开裂风险,且经济性下降。

山东济南贝洲焊材有限公司位于山东省济南市,主要生产焊条,焊丝两大类300多个品种。主要产品有:银焊材,钴基焊材,铸铁焊材,镍基焊材,堆焊焊材碳化钨焊材等。焊接材料质量优良,信誉***,被国内外用户广泛用于电站锅炉、压力容器、核工业、航天、桥梁、船舶、车辆、石油、化工、水电、火电、冶金、高层建筑、重型机械设备及海上钻井平台等重要工程,产品种类齐全、质量可靠,广泛应用于石油化工、钢铁冶金、机械制造、铁路桥梁、油气管道、车辆船舶、锅炉容器电利、航空航天、矿山建筑等众多领域。 公司本着“诚信为本,客户至上”的原则,面向全国各地用户及经销商,竭诚为广大用户提供优质的售前咨询及售后服务。“没有,只有更好”是我公司的经营理念,我们在“创造服务”的经营理念指导下,经过全体员工的不懈努力,已经取得了令人瞩目的成绩。我公司拥有一支业务精通,操作能力强的骨干队伍,为广大客户提供专业化、个性化、全天候、全方位的服务。我们的宗旨是:“用服务和真诚来换取您的信任与支持,互惠互利,共创双赢!我公司愿与各界同仁志士竭诚合作,共创未来!
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 山东省济南市历城区西营镇西营村南商业街38号212室 | 统一社会信用代码 | 91370128307218741F |
| 登记机关 | 济南市南部山区管委会市场监管局 | 法定代表人 | 刘国军 |
| 公司成立日期 | 2015-05-25 | 营业期限 | 2015-05-25 至 无固定期限 |
| 经营范围 | 焊接材料的批发、零售。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
