

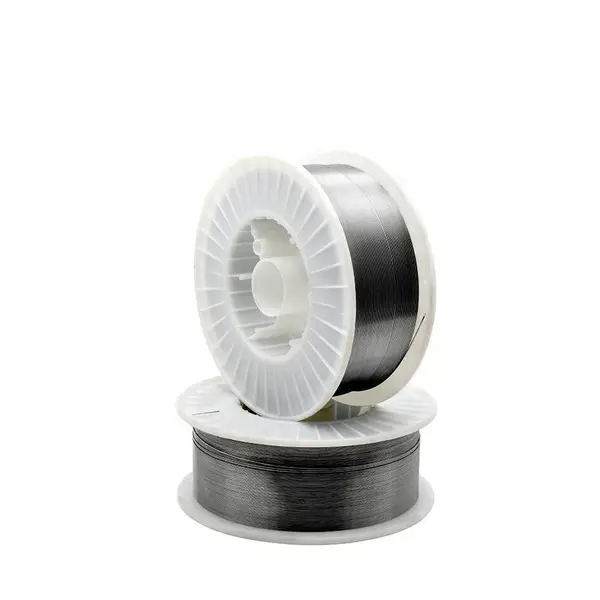
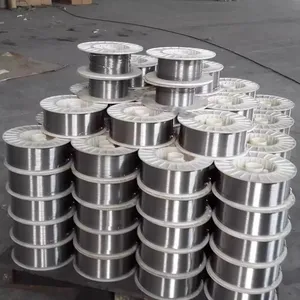
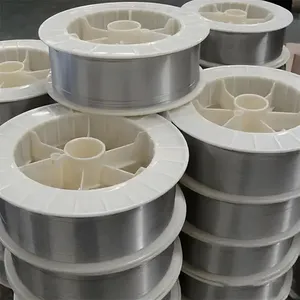

| 品牌:济南贝洲焊材 | 型号:YD212耐磨堆焊药芯焊丝 | 材质:高碳铬合金 |
| 规格:1.2mm/1.6mm/2.0mm | 包装:15kg/盘 50kg/桶 | 颜色:银灰色 |
| 应用领域:工程机械、矿山机械、螺旋桨修复 | 功能:耐磨堆焊、抗冲击、修复磨损件 | 标准:GB/T 984-2001 堆焊焊条标准 |
行业痛点与解决方案
在矿山开采、隧道掘进、道路施工及船舶航运等重工业领域,螺旋桨、推土机刀片、铲斗齿等关键部件长期承受高强度的磨粒磨损、冲击磨损和泥沙冲刷。以推土机刀片为例,在砂石、冻土及岩层作业环境中,刀片刃口极易因剧烈摩擦而快速钝化,传统更换全新刀片的成本高昂且停机损失巨大。螺旋桨在含沙水域运行时,桨叶边缘的汽蚀与泥沙磨损同样会***降低推进效率,甚至引发安全隐患。针对上述行业核心痛点,济南贝洲焊材有限公司依托多年特种焊接材料研发与生产经验,推出螺旋桨耐磨药芯焊丝堆焊推土机刀片专用耐磨合金焊材。该产品通过优化合金成分配比与药芯造渣体系,在焊丝熔化后形成高硬度、高韧性的耐磨堆焊层,有效解决工件表面快速磨损问题,同时兼顾抗冲击性能,避免堆焊层在重载工况下剥落。公司位于山东济南,拥有***生产检测流程,确保每批焊材成分稳定、送丝顺畅,为各类重型设备提供可靠的再制造修复方案。
工作机制与产品特点
该耐磨药芯焊丝采用钢带包裹合金粉末的药芯结构,焊接时药芯粉末在电弧高温下熔入熔池,与母材冶金结合形成致密的耐磨层。堆焊层组织为高碳高铬合金,含有大量弥散分布的碳化物硬质相,宏观硬度可达HRC 55-62,能够有效抵抗石英砂、矿石等硬质颗粒的切削磨损。同时焊丝中添加适量的钼、钒等元素,细化晶粒并提高回火稳定性,使堆焊层在高温工况下仍保持较高硬度。产品适用于平板堆焊、螺旋桨桨叶边缘修复、推土机刀片刃口堆焊、挖掘机斗齿再造等多种场景,可采用明弧或气保护方式焊接,操作简便,成形美观。
- 高硬度耐磨层:堆焊层硬度稳定在HRC 55-62,***延长工件使用寿命。
- 良好抗裂性:通过多元合金配比,降低堆焊层裂纹敏感性,适合大面积堆焊。
- 送丝顺畅:药芯填充均匀,焊丝表面光洁,送丝稳定不断弧。
- 适用性广:可用于碳钢、低合金钢、铸钢等母材表面强化。
- 多种规格:提供1.2mm、1.6mm、2.0mm直径,适配不同厚度工件。
| 参数项目 | 典型值 |
| 堆焊层硬度 | HRC 55-62 |
| 焊接电流(1.6mm) | 200-350A |
| 焊接电压 | 22-30V |
| 保护气体 | CO2或80%Ar+20%CO2 |
| 焊丝直径 | 1.2 / 1.6 / 2.0 mm |
| 堆焊层厚度 | 3-8mm(可多层堆焊) |
| 焊接位置 | 平焊、平角焊 |
技术规格与操作优势
该焊材采用优质低碳钢带包裹高铬、碳化钨等合金粉末,焊道成型平整,脱渣容易,飞溅小。焊接工艺窗口宽,适合半自动或自动焊接,能够有效提高堆焊效率。针对推土机刀片,推荐采用多层多道焊,层间温度控制在150℃以下,避免过热导致堆焊层硬度下降。螺旋桨修复时,建议先清除表面疲劳层并打磨至露出金属光泽,预热至100-150℃再进行堆焊,焊后缓冷。产品在济南现货供应,可满足紧急维修需求。
企业实力与信任背书
济南贝洲焊材有限公司位于山东省济南市,专业生产焊条、焊丝两大类三百多个品种,涵盖银焊材、钴基焊材、铸铁焊材、镍基焊材、堆焊焊材、碳化钨焊材等。产品被广泛用于电站锅炉、压力容器、核工业、航天、桥梁、船舶、车辆、石油、化工、水电、火电、冶金、高层建筑、重型机械设备及海上钻井平台等重要工程。公司拥有业务精通、操作能力强的骨干队伍,提供全天候、全方位的售前咨询与售后服务。我们坚持诚信为本、客户至上的原则,面向全国用户及经销商,致力于用服务和真诚换取信任与支持。针对螺旋桨耐磨堆焊和推土机刀片修复,我们可根据您的实际工况推荐合适的焊材规格与焊接工艺,并提供样品测试支持。建议您***行小面积试焊,确认硬度与耐磨性满足要求后再批量使用。如需详细的技术参数表或焊接指导,欢迎直接联系我们的技术人员,我们将为您提供专业的解决方案。

FAQ
1. 该焊丝能否用于螺旋桨的铜合金材质?
该焊丝主要针对碳钢、低合金钢及铸钢母材设计,铜合金螺旋桨不建议直接堆焊,因铜与铁的冶金相容性差,易产生裂纹。若螺旋桨为不锈钢材质,可选用专用镍基焊材。建议先确认母材材质再选择焊材。
2. 堆焊层硬度HRC 55-62是否会产生裂纹?
高硬度堆焊层存在一定裂纹敏感性,但通过控制焊接预热温度、层间温度和焊后缓冷,可有效降低裂纹风险。对于大面积堆焊,建议采用分段退焊法,并限制单道焊厚度不超过4mm。
3. 推土机刀片堆焊后是否需要热处理?
通常不需要整体热处理,但焊后应立即用石棉覆盖或缓冷,防止急冷产生裂纹。若母材为高强度钢,建议焊前预热至200-250℃,焊后保温缓冷。
4. 该焊丝的焊接效率如何?
以1.6mm直径焊丝为例,平焊位置熔敷效率可达4-6kg/h,相比普通焊条效率提高2-3倍,适合大面积耐磨层堆焊。
5. 是否可用于明弧焊接?
可以,该药芯焊丝支持自保护明弧焊接,无需外加保护气体,适合户外现场作业。但明弧焊接烟尘较大,需配备通风除尘装置。
6. 堆焊层能否进行机加工?
HRC 55-62的堆焊层硬度较高,常规车铣加工困难,建议采用磨削加工。若需机加工,可选用硬度稍低的型号或控制堆焊层厚度在3mm以内。
7. 该焊材的保质期是多久?
在干燥通风环境下,药芯焊丝保质期一般为12个月。开封后建议尽快使用,若受潮可经150℃烘干2小时后再用。
8. 能否提供焊接工艺参数推荐?
可以,我们可根据您的工件材质、厚度及焊接位置提供详细的工艺参数表,包括电流、电压、焊接速度、预热温度等,并可安排技术人员现场指导。

山东济南贝洲焊材有限公司位于山东省济南市,主要生产焊条,焊丝两大类300多个品种。主要产品有:银焊材,钴基焊材,铸铁焊材,镍基焊材,堆焊焊材碳化钨焊材等。焊接材料质量优良,信誉***,被国内外用户广泛用于电站锅炉、压力容器、核工业、航天、桥梁、船舶、车辆、石油、化工、水电、火电、冶金、高层建筑、重型机械设备及海上钻井平台等重要工程,产品种类齐全、质量可靠,广泛应用于石油化工、钢铁冶金、机械制造、铁路桥梁、油气管道、车辆船舶、锅炉容器电利、航空航天、矿山建筑等众多领域。 公司本着“诚信为本,客户至上”的原则,面向全国各地用户及经销商,竭诚为广大用户提供优质的售前咨询及售后服务。“没有,只有更好”是我公司的经营理念,我们在“创造服务”的经营理念指导下,经过全体员工的不懈努力,已经取得了令人瞩目的成绩。我公司拥有一支业务精通,操作能力强的骨干队伍,为广大客户提供专业化、个性化、全天候、全方位的服务。我们的宗旨是:“用服务和真诚来换取您的信任与支持,互惠互利,共创双赢!我公司愿与各界同仁志士竭诚合作,共创未来!
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 山东省济南市历城区西营镇西营村南商业街38号212室 | 统一社会信用代码 | 91370128307218741F |
| 登记机关 | 济南市南部山区管委会市场监管局 | 法定代表人 | 刘国军 |
| 公司成立日期 | 2015-05-25 | 营业期限 | 2015-05-25 至 无固定期限 |
| 经营范围 | 焊接材料的批发、零售。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥32.00
-
¥25.00
-
¥22.00
-
¥22.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥28.00
