

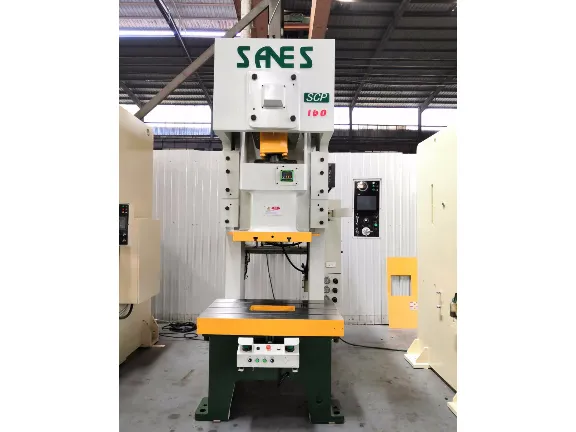

冲床设备在运转时,严禁将手伸入滑块区内,调整或修理机床时,必须关掉电源,挂“禁止操作”警示牌,需要点动或开动时,要通知每一个工作者,否则,不允许开动。必须核定冲裁力,严禁超负荷运作。先关闭电源,等冲床运动部分停止运转后,方可开始安装并调整模具。若刀口磨损到毛刺超标前,应及时修磨刀口。模具时要紧牢固,上、下模对正,***位置正确,安装调整完毕后,用手搬转冲床试冲(空车),确保在模具处于良好情况下工作。模具安装必须牢固可靠。调整用合高度时采用手动或动的方法,逐步进行,在确认调好之前,禁止连车。高速冲床油压泵与马达主轴连结的中心度误差,应在30μm以下。上海APA冲床销售

冲床使用曲轴机构较多的原因是,容易制作、可正确决定行程之下端位子、及滑块活动曲线基本上实用于各种加工。因此,这种型式的冲压实用于冲切、弯曲、拉伸、热间锻造、温间锻造、冷间锻造及其它几乎所有的冲床加工。无曲轴式冲床:无曲轴式冲床又称偏心齿轮式冲床,偏心齿轮式冲床。曲轴式冲床与偏心齿轮式冲床两构造之功能的衡量,如表二所示,偏心齿轮式冲床构造的轴刚性、润滑、外表、颐养等方面优于曲轴构造,缺点则是价格较高。行程较长时,偏心齿轮式冲床较为利于,而如冲切专属机之行程较短的情形时,是曲轴冲床较佳,因此小型机及高速之冲切用冲床等也是曲轴冲床之领域!上海钣金冲床设备厂家冲床安装环境和减震基脚。
在中型冲压件生产采用闭式结构形式的机械冲床。小批量生产,大型厚板冲压件的生产采用液压机。大批量生产或开头复杂零件的大量生产中,精密冲床供应商选用高速冲床或者多工位自动冲床。高速冲床的精度主要体现在平行度、垂直度、总间隙,一般是以JIS标准为衡量,当然高速冲床的精度还跟上边讲的吨位以及冲床本身的加工精度有关,高速冲床对本身的速度控制也影响到高速冲床的精度。高速冲床有很多种吨位可供选择,选择适合的吨位对于降低冲压生产成本及生产制程成本是非常重要!
冲床是用于专门加工某一种零件时,这种验收方法是可以接受的。但是对于更具有通用性的数控冲床,这种切削零件的检验方法显然得不能提供足够信息来***地判断冲床的整体精度指标。只有通过对冲床的几何精度和位置精度进行检验,才能反映出冲床本身的制造精度。在这两项精度检验合格的基础上,然后再进行零件加工检验,以此来考核冲床的加工性能。对于安置在生产线上的冲床新机,还需通过对工序能力和生产节拍的考核来评判冲床的工作能力。往往有很多的用户在新机验收时都忽视了对冲床精度的检验,他们以为新机在出厂时已做过检验,在使用现场安装只需调一下冲床的水平,只要试加工零件经检验合格就认为冲床通过验收。气动冲床技术是以压缩机为动力源,以压缩空气为工作介质,进行能量传递或信号传递的工程技术。
精密冲床压生产过程的各工序中,五金冲压件自始至终与原料自始至终是连在一起,直至一道加工工艺流程进行都未分离出来的生产工艺此类加工方式以其加工特性使其在实际上应用时应用领域遭受挺大的限定,因冲压模具的板才薄厚越大,所受到限制越大,因而只适用薄钢板的加工成型,非常是圆柱形拉深钢件非常可用这类方式。或许此类加工方式也由其凸出优势,那便是可应用简易的冲压机床,当在硕尔双发动机曲轴高精密钢架结构多系列产品冲床边安裝滚轮送料机。冲床是选用一体化的独特生铁铝合金,高刚度及耐久性。上海钣金冲床销售
冲床生产效***,而且节能环保。上海APA冲床销售
生产制造各种各样不一样的冲压模具商品,而不一样的磨具的生产制造工艺不一样,高宽比不一样,因而实际上应用时要对龙门精密冲床骨块的高宽比开展调节,高精密冲中床导轨滑块调节裝置也就变成了精密冲床不可或缺的关键设备之一龙门小冲床以本身生产制造的精密冲床为例,详细说明一下精密冲床骨块调节裝置的构造及原理:高速冲床骨块调节设备由高速冲床发动机曲轴联接的曲轴、导轨滑块、穿建在曲轴与骨块中间的联接诮及偏心轮自锁机构组成,在其中联接诮各自越过块及偏心轮的轴力孔,驱动器裝置可以推动偏心轮在曲轴的偏心轮孔內旋转,进而根据偏心轮的轴力孔推动联接销冉冉升起或降低,以保持调整高速冲床导轨滑块高宽比的作用,促使高速冲床可以依据不一样的五金模具便捷、便捷的调节块的高宽比。上海APA冲床销售
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
