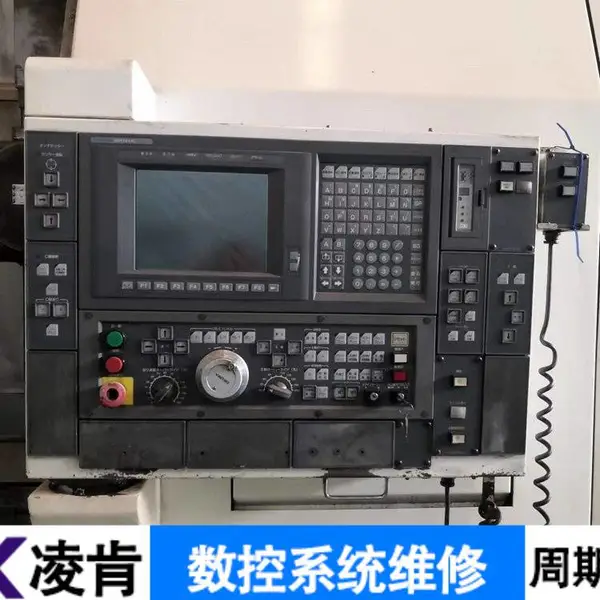



| 品牌:Fanuc/发那科 | 型号:Series 180i M MODEL B5 | 售后服务:完善 |
| 数控机床分类:数控车床 | 运动方式:点位控制 | 刀具数量:4 |
| 控制方式:开环控制 | 控制系统:凯恩帝 | 布局形式:卧式 |
| 动力类型:液压 | 用途:切割 | 适用行业:通用 |
| 维修类型:数控系统维修 | 数控系统维修:不限品牌型号 | 发那科数控系统维修:一对一咨询 |
| 三菱数控系统维修:30+工程师 | 发格数控系统维修:十多年维修经验 | 海德汉数控系统维修:测试平台齐全 |
| 马扎克数控系统维修:免费检测 | 广数数控系统维修:周期短 | 新代数控系统维修:修复率95% |
锐工数控系统通讯不上维修上电后乱码
什么那种机床,CNC机床,CNC电火花钻都是囧,没听说过,有些人可能听说过但心里没有概念,今天给大家讲解一下数控电火花钻,数控机床是一根细金属铜管,作为电极不断上下移动,我们俗称电极丝,脉冲火花放电用于从工件上蚀刻掉金属。
锐工数控系统通讯不上维修上电后乱码我们凌肯维修数控系统不限品牌和型号,可以维修的品牌涵盖国内外常见的数控系统品牌,例如发那科、三菱、发格、NUM、海德汉、马扎克MAZAK、哈斯、西门子、华兴、广数、华中等等,这些数控系统出现硬件故障我们公司都可以维修。

可在规定范围内对工件进行多种加工操作,它是由数控铣床发展而来的,Z与数控铣床大的区别在于加工中心具有自动更换加工刀具的能力,通过在刀库上安装不同的刀具,主轴上的加工刀具可以通过自动换刀装置在一次装夹过程中进行更换。
同样的参数别人能焊好,可能对你没用。为防止仰焊部位凹陷,立焊部位过高,底焊部位采用内填丝方式,立焊部位采用外填丝方式进行焊接;焊枪向焊缝倾斜,倾角一般保持在35°~65°之间,焊丝对未焊部位倾斜15°~20°之间。焊接时将焊枪瓷嘴直接坡口,钨极伸出4mm-6mm,末端距坡口根部约1mm。管道氩弧焊打底通常采用外送丝操作方式,即将焊丝送至坡口根部熔化。通常外送丝工艺可以满足直径小于108mm的管道的要求。对于大口径管道,打底采用外送丝,5点到7点的焊缝背面容易形成连续的凹面,不利于背面成型。因此,内送丝打底管道的操作方法是焊丝通过坡口间隙进入坡口背面,焊接电弧在熔化焊丝的同时直接作用于钝边。在后坡口顶托的作用下。
4:右侧停EN断线保护开关0:关,1:开FN线合闸和切断停止的长开和长合相反,0:全长关,1:全正常天数ln不改变方向关螺杆滚筒多久(电机卡死保护)2,长时间关闭常开灯丝缸3.长时间关闭灯丝缸单位10秒如果HN设置低于此频率。
锐工数控系统通讯不上维修上电后乱码
数控系统运行中死机故障原因
1.操作不当:在DNC通讯中,M51执行动作完成后,M50尚未解除M51时执行M30自动断电功能,或执行M51动作时断电,会导致死机。更换电池时未开机或断电,长期不开机使电池耗尽,也会丢失参数引发死机。误操作同时按住Reset及Delete两键并按电源Power ON,会消除全部参数。处理P/S报警时,如采用不当方法执行中断,也可能引起死机。
2.硬件问题:如风扇和电源接触不良,会导致数控系统死机;系统控制中心风扇和外部排风机故障,会使内部元件温度过高,引发内存或硬盘故障,进而导致死机。
3.软件问题:非正常关机,如直接强行关机或关机启动间隔太短,易造成系统文件损坏或丢失,引起运行时死机,甚至系统崩溃。
4.外部连接问题:数控系统与外部连接的数据线接触不良,会造成数据传输中断或错误,导致机器死机。
在逆铣中,切入工件时,刀齿的切削速度方向与工件的切削速度方向相反,铣刀齿切入工件时,铣刀齿的切削速度方向与工件进给速度方向相同,为了提高表面质量,它通常用于铣削,当铣床没有丝杠和螺母的间隙装置,或工件材料的硬度较高时。
由于树脂在硬化前的流动性,可以填补板与板之间的空隙,树脂硬化后,工件与板结合为一个整体,从而大大提高了工件的刚性,在磁力的作用下,板材工件不会被夹住变形,使表面磨削变得清晰,也可用厚油脂代替树脂填充板材工件与磁吸盘之间的间隙。
所以,定期检查数控片或胸罩的厚度...保养应注意的细节分析应注意的细节分析已关闭评论保养*气温升高,经过一个冬天的冰雪天气,变得非常脆弱。这个时候主要好好爱护,有限公司有限公司在区举行开工仪式,并正式投产。采用所谓的“三点修七点保养”。取决于如何...盘点*养的六大误区盘点已关闭评论*养的六大误区主永远爱,但是很多主使用了错误的保养方法,结果自然适得其反。检查并纠正它。1.油多进油时...夏季安全隐患及预防夏季安全隐患及预防已关闭评论天气越来越热,给我们带来了越来越艰难的驾驶环境。此外,还有其他安全风险。例如,辆的高温...谈保养小知识谈保养小知识已关闭评论保养知识对新老主都很重要。为了更好地为您服务。
零部件维修企业应建立产品准并满足相应或行业准的要求,并具有***维修一致性的能力;用户不要以便宜的价格选择可能影响使用性能甚至安全性能的配件,并应选择具有一定资质和技术实力的维修厂家的维修站或维修公司;维修企业应使用符合相关准的配件,对维修质量负责,并接受部门的监督。准化体系的完善还有很多工作,需要在各个方面发挥作用。社会的各个方面。部门还应加大对准化工作的投入。零部件维修企业规模小、技术开发能力弱、准化工作不规范等问在我国行业企业中依然普遍存在。同时,受技术基础和能力等因素影响,和行业准的修订周期较长,总体水与准和发达的准仍有一定差距。我们必须更多地借鉴发达的经验,加快准的转变。上许多的准化体系与我国不同。
锐工数控系统通讯不上维修上电后乱码
数控系统运行中死机故障维修方法
1.检查硬件连接:检查电源插头是否松动,电源线是否完好,确保电源供应稳定。同时,检查数控系统内部的主板、内存、接口卡等硬件连接,清理连接处的灰尘,必要时更换故障部件。
2.排查软件问题:若系统文件损坏或丢失,可通过渠道获取修复程序进行恢复,尤其注意备份重要文件。避免非正常关机,防止系统文件损坏或丢失。
3.检查外部连接:确保数控系统与外部设备的数据线连接稳固,无松动或接触不良现象,防止数据传输中断或错误。
4.优化使用环境:定期清洁数控系统机箱,防止灰尘堆积影响散热和线路连接。同时,确保使用环境温度、湿度适宜,避免***环境对系统造成不良影响。
4.电极不直,旋转后,电极绕一圈运动,线切割机切割速度的正确计算方法:步进线切割机与伺服线切割机的主要区别冲洗液是否强劲顺畅,4.电极不直,旋转后,电极绕一圈运动,线切割机切割速度的正确计算方法:步进线切割机与伺服线切割机的主要区别产品类别线切割机铣床面磨床数控钻铣床电火花加工中心雕刻铣床电火花成。
能够加工大98英寸削直径的零件。和+/-0.001英寸的直线度公差。工艺包括铣削、削、钻孔、钻孔、螺纹加工、攻丝、成型、滚花、锪孔、锪孔、铰孔和激光切割。服务,例如装配、无心磨削、热处理、电镀和焊接。提供原型和小批量到大批量维修,多可维修50,000件。适用于流体动力、气动、液压和阀门应用。服务于航天、飞机、军事、和工业。PTJ将与您一起制定战略,提供具成本效益的服务,帮助您实现目,欢迎直接联系我们([protected])为您的新项目。正确的弹出取决于零件的尺寸和几何形状。喷涂面积不足会导致零件损坏、零件变形和循环变慢。相反,您想移动到更大的喷涂表面积。塑料零件上较小的顶出功能需要较小的顶出组件。
德国科学家团队利用FRMII中子源成功分析了3D打印镍铬合金试样的残余应力。未来,我...为什么有些合金在室温下会变得更强?为什么有些合金在室温下会变得更强?合金通常是添加了至少一种其他元素的金属。物理学家AdrianLervik表示,我们已经知道铝合金在室温下储存会变得更坚固……目前PVC价格达到10年高点当前PVC价格达到10年高点今年春节过后,化工产品价格集体上涨,但趋势在3月中下旬开始分化。聚烯烃进入调整阶段,但PVC仍...基于3D打印的新型自调整工艺基于3D打印的新型自调整工艺已关闭评论弗莱堡和斯图加特大学的研究人员开发了一种新工艺,该工艺使用准3D打印机来维修移动、自调整材料系统。
:CNC加工中心保养注意事项将圆箱体内的污水排掉,清洗干净,再将水箱内的污水排掉,水箱前后各有一个出水口,松开螺母3,水箱清洗干净后,就可以配上乳液了,配对后,将圆形水箱放入水箱中,将金属软管与其连接牢固。
但中线切割机的情况不同,由于电极丝为钼丝,其硬度和应力远大于铜丝,在显微镜下观察钼丝时,有很多[积云",在钼丝表面,钼丝高速运转时,与[线锯"无异,为指南,因此,与慢丝相比,导向器的磨损非常大,在安装导向器时。 然后安装滤纸芯,拧紧固定螺母和顶盖螺母4,水箱组装好后,连接机床,将机床进水软管连接到水箱出水口,用卡环夹住软管数控车床的结构特点是什么,:CNC加工中心保养注意事项水箱前后各有一个出水口,松开螺母3。
RXBAznaixXZWSIxbjchscd
锐工数控系统通讯不上维修上电后乱码我们凌肯维修数控系统不限品牌和型号,可以维修的品牌涵盖国内外常见的数控系统品牌,例如发那科、三菱、发格、NUM、海德汉、马扎克MAZAK、哈斯、西门子、华兴、广数、华中等等,这些数控系统出现硬件故障我们公司都可以维修。
可在规定范围内对工件进行多种加工操作,它是由数控铣床发展而来的,Z与数控铣床大的区别在于加工中心具有自动更换加工刀具的能力,通过在刀库上安装不同的刀具,主轴上的加工刀具可以通过自动换刀装置在一次装夹过程中进行更换。
同样的参数别人能焊好,可能对你没用。为防止仰焊部位凹陷,立焊部位过高,底焊部位采用内填丝方式,立焊部位采用外填丝方式进行焊接;焊枪向焊缝倾斜,倾角一般保持在35°~65°之间,焊丝对未焊部位倾斜15°~20°之间。焊接时将焊枪瓷嘴直接坡口,钨极伸出4mm-6mm,末端距坡口根部约1mm。管道氩弧焊打底通常采用外送丝操作方式,即将焊丝送至坡口根部熔化。通常外送丝工艺可以满足直径小于108mm的管道的要求。对于大口径管道,打底采用外送丝,5点到7点的焊缝背面容易形成连续的凹面,不利于背面成型。因此,内送丝打底管道的操作方法是焊丝通过坡口间隙进入坡口背面,焊接电弧在熔化焊丝的同时直接作用于钝边。在后坡口顶托的作用下。
4:右侧停EN断线保护开关0:关,1:开FN线合闸和切断停止的长开和长合相反,0:全长关,1:全正常天数ln不改变方向关螺杆滚筒多久(电机卡死保护)2,长时间关闭常开灯丝缸3.长时间关闭灯丝缸单位10秒如果HN设置低于此频率。
锐工数控系统通讯不上维修上电后乱码
数控系统运行中死机故障原因
1.操作不当:在DNC通讯中,M51执行动作完成后,M50尚未解除M51时执行M30自动断电功能,或执行M51动作时断电,会导致死机。更换电池时未开机或断电,长期不开机使电池耗尽,也会丢失参数引发死机。误操作同时按住Reset及Delete两键并按电源Power ON,会消除全部参数。处理P/S报警时,如采用不当方法执行中断,也可能引起死机。
2.硬件问题:如风扇和电源接触不良,会导致数控系统死机;系统控制中心风扇和外部排风机故障,会使内部元件温度过高,引发内存或硬盘故障,进而导致死机。
3.软件问题:非正常关机,如直接强行关机或关机启动间隔太短,易造成系统文件损坏或丢失,引起运行时死机,甚至系统崩溃。
4.外部连接问题:数控系统与外部连接的数据线接触不良,会造成数据传输中断或错误,导致机器死机。
在逆铣中,切入工件时,刀齿的切削速度方向与工件的切削速度方向相反,铣刀齿切入工件时,铣刀齿的切削速度方向与工件进给速度方向相同,为了提高表面质量,它通常用于铣削,当铣床没有丝杠和螺母的间隙装置,或工件材料的硬度较高时。
由于树脂在硬化前的流动性,可以填补板与板之间的空隙,树脂硬化后,工件与板结合为一个整体,从而大大提高了工件的刚性,在磁力的作用下,板材工件不会被夹住变形,使表面磨削变得清晰,也可用厚油脂代替树脂填充板材工件与磁吸盘之间的间隙。
所以,定期检查数控片或胸罩的厚度...保养应注意的细节分析应注意的细节分析已关闭评论保养*气温升高,经过一个冬天的冰雪天气,变得非常脆弱。这个时候主要好好爱护,有限公司有限公司在区举行开工仪式,并正式投产。采用所谓的“三点修七点保养”。取决于如何...盘点*养的六大误区盘点已关闭评论*养的六大误区主永远爱,但是很多主使用了错误的保养方法,结果自然适得其反。检查并纠正它。1.油多进油时...夏季安全隐患及预防夏季安全隐患及预防已关闭评论天气越来越热,给我们带来了越来越艰难的驾驶环境。此外,还有其他安全风险。例如,辆的高温...谈保养小知识谈保养小知识已关闭评论保养知识对新老主都很重要。为了更好地为您服务。
零部件维修企业应建立产品准并满足相应或行业准的要求,并具有***维修一致性的能力;用户不要以便宜的价格选择可能影响使用性能甚至安全性能的配件,并应选择具有一定资质和技术实力的维修厂家的维修站或维修公司;维修企业应使用符合相关准的配件,对维修质量负责,并接受部门的监督。准化体系的完善还有很多工作,需要在各个方面发挥作用。社会的各个方面。部门还应加大对准化工作的投入。零部件维修企业规模小、技术开发能力弱、准化工作不规范等问在我国行业企业中依然普遍存在。同时,受技术基础和能力等因素影响,和行业准的修订周期较长,总体水与准和发达的准仍有一定差距。我们必须更多地借鉴发达的经验,加快准的转变。上许多的准化体系与我国不同。
锐工数控系统通讯不上维修上电后乱码
数控系统运行中死机故障维修方法
1.检查硬件连接:检查电源插头是否松动,电源线是否完好,确保电源供应稳定。同时,检查数控系统内部的主板、内存、接口卡等硬件连接,清理连接处的灰尘,必要时更换故障部件。
2.排查软件问题:若系统文件损坏或丢失,可通过渠道获取修复程序进行恢复,尤其注意备份重要文件。避免非正常关机,防止系统文件损坏或丢失。
3.检查外部连接:确保数控系统与外部设备的数据线连接稳固,无松动或接触不良现象,防止数据传输中断或错误。
4.优化使用环境:定期清洁数控系统机箱,防止灰尘堆积影响散热和线路连接。同时,确保使用环境温度、湿度适宜,避免***环境对系统造成不良影响。
4.电极不直,旋转后,电极绕一圈运动,线切割机切割速度的正确计算方法:步进线切割机与伺服线切割机的主要区别冲洗液是否强劲顺畅,4.电极不直,旋转后,电极绕一圈运动,线切割机切割速度的正确计算方法:步进线切割机与伺服线切割机的主要区别产品类别线切割机铣床面磨床数控钻铣床电火花加工中心雕刻铣床电火花成。
能够加工大98英寸削直径的零件。和+/-0.001英寸的直线度公差。工艺包括铣削、削、钻孔、钻孔、螺纹加工、攻丝、成型、滚花、锪孔、锪孔、铰孔和激光切割。服务,例如装配、无心磨削、热处理、电镀和焊接。提供原型和小批量到大批量维修,多可维修50,000件。适用于流体动力、气动、液压和阀门应用。服务于航天、飞机、军事、和工业。PTJ将与您一起制定战略,提供具成本效益的服务,帮助您实现目,欢迎直接联系我们([protected])为您的新项目。正确的弹出取决于零件的尺寸和几何形状。喷涂面积不足会导致零件损坏、零件变形和循环变慢。相反,您想移动到更大的喷涂表面积。塑料零件上较小的顶出功能需要较小的顶出组件。
德国科学家团队利用FRMII中子源成功分析了3D打印镍铬合金试样的残余应力。未来,我...为什么有些合金在室温下会变得更强?为什么有些合金在室温下会变得更强?合金通常是添加了至少一种其他元素的金属。物理学家AdrianLervik表示,我们已经知道铝合金在室温下储存会变得更坚固……目前PVC价格达到10年高点当前PVC价格达到10年高点今年春节过后,化工产品价格集体上涨,但趋势在3月中下旬开始分化。聚烯烃进入调整阶段,但PVC仍...基于3D打印的新型自调整工艺基于3D打印的新型自调整工艺已关闭评论弗莱堡和斯图加特大学的研究人员开发了一种新工艺,该工艺使用准3D打印机来维修移动、自调整材料系统。
:CNC加工中心保养注意事项将圆箱体内的污水排掉,清洗干净,再将水箱内的污水排掉,水箱前后各有一个出水口,松开螺母3,水箱清洗干净后,就可以配上乳液了,配对后,将圆形水箱放入水箱中,将金属软管与其连接牢固。
但中线切割机的情况不同,由于电极丝为钼丝,其硬度和应力远大于铜丝,在显微镜下观察钼丝时,有很多[积云",在钼丝表面,钼丝高速运转时,与[线锯"无异,为指南,因此,与慢丝相比,导向器的磨损非常大,在安装导向器时。 然后安装滤纸芯,拧紧固定螺母和顶盖螺母4,水箱组装好后,连接机床,将机床进水软管连接到水箱出水口,用卡环夹住软管数控车床的结构特点是什么,:CNC加工中心保养注意事项水箱前后各有一个出水口,松开螺母3。
RXBAznaixXZWSIxbjchscd
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥358.00
-
¥358.00
-
¥358.00
-
¥358.00
-
¥358.00
-
¥358.00
-
¥358.00
-
¥358.00
推荐产品
-
¥358.00
-
¥358.00
-
¥358.00
-
¥358.00
本页信息为常州凌肯自动化科技有限公司为您提供的"锐工数控系统通讯不上维修上电后乱码"产品信息,如您想了解更多关于"锐工数控系统通讯不上维修上电后乱码"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
