



| 产品特性:焊接 | 是否进口:否 | 产地:河北 |
| 品牌:贝达 | 型号:YD507 | 类型:药芯 |
| 材质:合金钢 | 牌号:YD507 | 助焊剂含量:2% |
| 加工定制:是 | 焊丝直径:1.2mm | 重量:7500g |
| 用途:焊接 | 工作温度:300 | 焊接电流:220A |
| 规格:1.2 | 系列:药芯 |
在工业阀门、矿山机械、水泥设备及电厂管道等重载工况下,阀门密封面与易磨损部件的失效是导致设备停机、维修成本居高不下的核心痛点。传统焊接修复方式常面临焊层硬度不足、抗裂性差、脱渣困难、成型不良等问题,尤其在高温高压或强磨损介质中,普通焊材的寿命往往远低于预期,频繁更换不仅影响生产效率,更可能引发安全隐患。针对这一行业顽疾,河北贝达焊接材料有限公司依托多年在特种焊接材料领域的生产经验与技术积累,推出YD502药芯堆焊焊丝与YD507耐磨焊丝。这两款产品专为各类阀门件及严重磨损工件的堆焊修复设计,通过优化合金配方与药芯造渣体系,***改善了焊接过程中的电弧稳定性与熔池流动性,使焊道成型平整光滑,脱渣性优异,有效降低了焊接缺陷率。同时,焊层金属具备高硬度与良好的韧性匹配,能够抵御磨粒磨损与中等冲击载荷,大幅延长工件服役周期。我们深知,每一道焊缝都关乎设备安全与运行效率,因此从原材料筛选到成品检测,均执行严格的内控标准,确保每批焊丝性能稳定可靠。
工作机制与产品特点
YD502与YD507焊丝均采用金属粉型药芯结构,焊接时药芯中的合金元素(如铬、钼、钒等)过渡到熔敷金属中,形成具有高硬度的马氏体或马氏体+碳化物组织。其工作原理在于通过***控制碳含量与合金比例,在***焊层硬度的同时,避免因硬度过高导致的裂纹敏感性。具体而言,YD502适用于需要较高硬度与一定耐冲击的场合,而YD507则更侧重于耐低应力磨粒磨损与中温环境下的性能表现。两款焊丝均支持平焊与堆焊工艺,具有以下***特点:

- 焊接成型好:熔池流动性适中,焊道表面平滑,鱼鳞纹均匀,减少了打磨工作量。
- 脱渣性能优越:焊渣自动翘起,易于清除,尤其适合多层多道堆焊。
- 电弧稳定飞溅小:药芯配方优化,焊接过程烟雾少,操作环境更友好。
- 硬度均匀一致:熔敷金属硬度波动范围小,确保修复区域性能稳定。
- 抗裂性良好:通过合金元素的协同作用,降低冷裂纹与热裂纹倾向。
技术规格与典型应用
下表列出了YD502与YD507焊丝的关键技术参数,供选型参考:
| 参数项目 | YD502 | YD507 |
|---|---|---|
| 典型硬度(HRC) | 48-52 | 45-50 |
| 合金体系 | 铬钼钒系 | 铬钼系 |
| 焊接电流(A) | 280-350 | 280-350 |
| 适用工艺 | 明弧/埋弧堆焊 | 明弧堆焊 |
| 推荐焊层厚度 | 3-8mm | 3-6mm |
- 石油与地质勘探:用于铣鞋、磨鞋、扩孔器、钻杆接头等钻具的堆焊修复,提高耐磨寿命。
- 矿山与煤炭:修复刮刀片、刨煤机刨刀、取芯钻头、打桩钻头等,抵抗高应力磨粒磨损。
- 电力与水泥:针对破碎机锤头、磨辊、衬板及搅拌叶片进行尺寸恢复与强化。
- 通用机械制造:适用于各种易磨损阀门密封面、阀座、泵壳内壁的堆焊。
质量保障与行业信任
河北贝达焊接材料有限公司拥有***生产与检测体系,配备直读光谱仪、硬度计等设备,对每批焊丝的合金成分与工艺性能进行严格把关。公司产品已广泛应用于国内众多铸造厂、化工厂、电厂、机械制造厂及矿山设备厂,并远销海外市场。我们深知焊接材料对安全生产的重要性,因此始终坚持选用优质钢带与合金粉末,确保焊丝送丝顺畅、药芯填充均匀。除了标准规格产品,我们还可根据用户提出的特殊硬度要求或合金成分需求,提供定制化焊丝开发服务。我们的技术团队具备丰富的现场焊接经验,能够为客户提供从焊材选型、工艺参数优化到焊后检验的全流程技术咨询。选择贝达焊材,意味着选择可靠的品质保障与长期的技术合作伙伴。
常见问题解答(FAQ)
1. 问:YD502与YD507焊丝的主要区别是什么?
答:两者均属于耐磨堆焊药芯焊丝,但合金体系与硬度侧重不同。YD502采用铬钼钒合金,典型硬度可达48-52HRC,适用于需要较高耐磨性与一定抗冲击的工况;YD507为铬钼系,硬度在45-50HRC,更侧重于低应力磨粒磨损环境。选型时需根据工件的具体磨损类型与冲击载荷决定。
2. 问:焊接前需要对母材进行预热处理吗?
答:对于碳钢或低合金钢母材,建议预热至150-250℃,尤其当工件厚度较大或环境温度较低时。预热有助于降低冷却速度,减少淬硬倾向和裂纹风险。对于高碳钢或铸钢件,预热温度应适当提高。
3. 问:堆焊后是否需要热处理?
答:通常情况下,堆焊层硬度在焊态下即可达到使用要求,无需额外热处理。但若对尺寸精度要求极高,或需消除焊接残余应力,可进行低温回火处理(如250-350℃)。具体工艺需结合母材与工件服役条件确定。
4. 问:该焊丝能否用于焊接不锈钢或高锰钢基体?
答:对于不锈钢基体,建议先堆焊过渡层(如使用奥氏体不锈钢焊条),再堆焊耐磨层,以防止碳化物析出导致的耐蚀性下降。高锰钢基体由于加工硬化特性,需采用小电流、分段焊接的方式,控制层间温度在200℃以下。
5. 问:焊接时出现气孔或夹渣如何处理?
答:首先确保焊丝干燥,开封后未用完的焊丝应密封保存。其次,清理母材表面的油污、铁锈。焊接时保持适当干伸长(约20-30mm),并控制焊接速度,避免熔池过热。若问题持续,可检查保护气体流量(若使用)或调整电流电压匹配。
6. 问:贵公司能否提供焊接工艺评定支持?
答:可以。我们拥有经验丰富的焊接工程师,可协助客户进行焊接工艺评定(WPS/PQR),包括推荐预热温度、道间温度、焊接参数及焊后热处理规范。同时,我们可根据客户提供的工件图纸,制定具体的堆焊方案。
7. 问:该焊丝的包装规格与储存条件是什么?
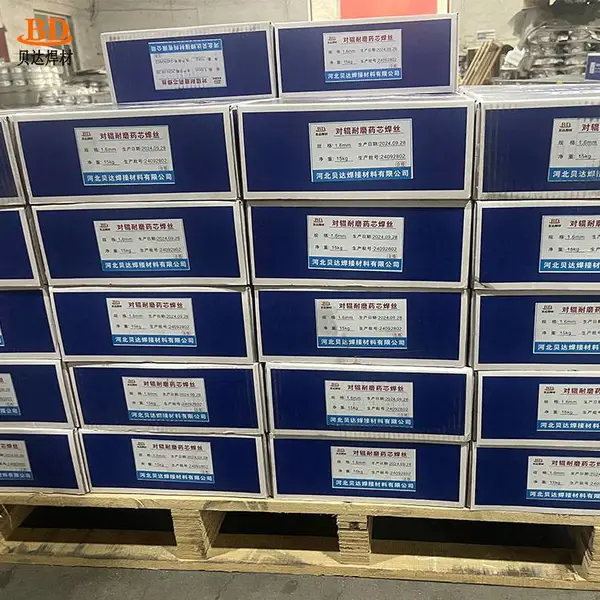
答:常见包装为15kg或20kg盘装,也可根据需求定制。储存时应保持原包装完好,置于干燥、通风、无腐蚀性气体的环境中,相对湿度不超过60%。建议在12个月内使用完毕,以***药芯活性。
8. 问:对于大批量采购,是否有价格优惠?
答:我们针对长期合作客户及大批量订单设有灵活的商务政策。请直接联系我们的销售团队,提供具体型号与采购数量,我们将为您提供具有竞争力的报价与供货方案。
我们建议您在选型前,详细描述工件的材质、磨损形式及工作环境,以便我们的技术人员为您推荐最适配的焊丝型号。欢迎来电来函咨询,我们将为您提供专业、及时的售前与售后服务。

河北贝达焊接材料有限公司是高耐磨焊条及特种电焊条、焊丝的生产销售为一体厂家.我公司资金、技术力量雄厚,检测设备齐全,并配有精端的机加工设备。 生产销售耐磨焊条,耐磨药芯焊丝,不锈钢焊条,铸铁焊条,耐热钢焊条,钴基焊条,银焊条,焊丝等,代理国内及国外各个品牌的焊接材料,多个品种规格的焊接材料。本公司生产的焊接材料具有电弧稳定、飞溅小、溶渣覆盖均匀、脱渣易、焊缝成型好,金属强度、塑性、韧性、抗气孔性能良好等特点,产品销售网络覆盖全国各大中城市,并出口国外,已形成良性循环的经营体系,深受国内外用户赞誉。同时,决策层以冷静的思考,将主要精力放到提高技术和管理水平上,通过提高品种质量和调整产品结构来增加竞争力,以***的设备,***的技术,创***的品牌和业绩。 方针,不断提高产品质量,以优质的产品、***的服务来答谢新老朋友。一贯坚持“质量是根本,用户是生命”的经营理念,把“品质***,不求大,只求好”作为我们的追求目标。根据用户提出的特殊要求,承接焊接工程并能快速、及时地提供经济、优质可靠的特种焊接材料、配套焊接设备及产品焊接技术咨询等全方位服务。愿与国内外各界朋友携手共创美好明天. 主要用于:堆焊石油、矿山、采煤、地质、建筑等工业中一些严重磨损或兼有切削的工件。如:铣鞋、磨鞋、、扩孔器、钻杆接头、水力割刀、刮刀片、刨煤机刨刀、取芯钻头、打桩钻头、螺旋钻头:煤矿、钻头修补。钢厂:糖厂:造纸厂、建筑、耐火材料厂等企业的搅拌与粉碎等:各种易磨损件修补,能达到较理想的效果。 主要的客户有铸造厂,化工厂,电厂,机械制造厂,矿山设备厂,砖瓦厂,水泥厂,糖厂,钢厂等 河北贝达焊接材料有限公司主营:耐磨焊条,耐磨药芯焊丝,铸铁焊条,不锈钢焊条钴基焊条,铜焊条,铝焊条.阀门焊条,银焊条,钴基焊丝,防水焊条,铸造碳化钨气焊条,镍合金三用焊条,等各种焊条及焊丝。 代理国内品牌:天津大桥焊材、天津金桥焊材、四川大西洋焊材、上海斯米克z308、北京金威焊材、昆山天泰焊材等。 代理国外品牌:日本神钢焊材、日本日亚焊材,韩国现代焊材,韩国***焊材,瑞典伊萨焊材,瑞典阿维斯塔焊材,瑞典山特维克焊材,美国阿克泰克焊材,美国泰克罗伊焊材,美国林肯焊材,美国哈氏焊材,美国smc焊材。
点击查看>| 统一社会信用代码 | 91130581MA0E3C412X | ||
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
面议
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
