

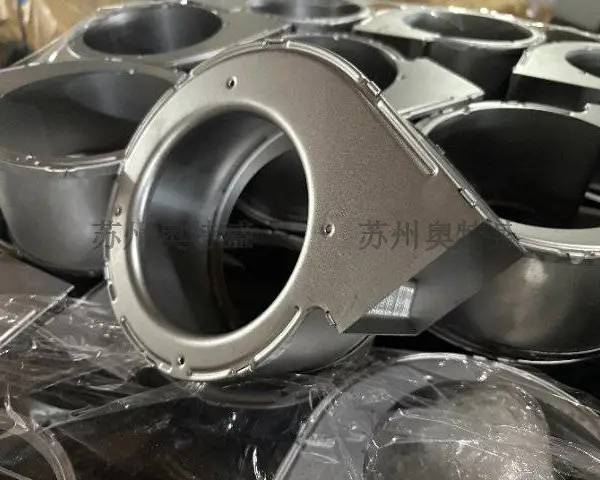

卷压成型是焊接蜗壳的前道工艺,指将平板钢板通过卷板机卷曲成螺旋弧形段,适配蜗壳渐变截面形状,***型线精度。工艺流程为:钢板校平→数控切割下料→卷板机卷压→弧度检测→修正定型。卷压过程需控制卷板辊半径、压力,防止钢板回弹,***弧形段与设计型线一致,误差控制在 ±1mm 以内。水轮机蜗壳、大型风机蜗壳均采用卷压成型,分段卷制后组装焊接,卷压精度直接决定蜗壳流道对称度与截面积渐变规律,是***蜗壳性能的关键成型工艺。蜗壳的基圆直径与叶轮外径之比是一个关键参数,通常控制在***之一百零二至***之一百零五之间。湖南常规蜗壳供应商

数字化技术正深刻改变蜗壳设计流程。从概念设计到样机测试,全程数字化可大幅缩短周期。首先,参数化CAD建模允许快速修改型线,自动生成工程图。其次,CFD仿真预测流场,优化能量转换;FEA分析结构强度,确保可靠性。第三,多物理场耦合仿真考虑流固耦合(FSI),分析气动载荷下的变形;声学仿真预测噪声辐射。第四,基于AI的优化算法(如遗传算法、神经网络)可自动搜索优型线,平衡效率、噪声和成本。第五,数字孪生技术将物理蜗壳映射到虚拟空间,实时监测运行状态,预测故障。虚拟仿真不替代部分物理试验,还能探索***工况(如超速、高温)下的性能。在散热通风行业,数字化设计使蜗壳能快速适配不同散热需求,实现定制化生产。未来,云平台将支持全球协同设计,工程师可在线调用蜗壳模型库,进行仿真和修正。数字化是蜗壳设计从经验走向科学的必由之路。湖南常规蜗壳供应商蜗壳内部的导流叶片可优化气流分布,防止大扩张角下的边界层分离,是提升扩压器性能的有效措施。
蜗壳作为离心风机的主体结构,其安装与维护直接影响整个散热通风系统的效能。安装时,蜗壳必须通过减震器或减震垫与基础连接,以防止振动传递和噪声放大。进出口管道的连接需采用软接头,避免管道应力作用于蜗壳,导致变形或轴承偏移。对于大型蜗壳,吊装时需使用吊耳,防止壳体局部受力变形。在散热系统中,蜗壳的进风口应***足够的直管段,避免吸入涡流影响叶轮进气均匀性。维护方面,定期打开蜗壳上的检查门(如有),内部积灰、油污或异物,特别是蜗舌和叶轮间隙处的堆积物,这些堆积会改变流道型线,降低效率并增加噪声。检查蜗壳焊缝和密封件是否开裂或老化,及时修补以防漏风。对于高温散热风机,需监测蜗壳的热变形和膨胀节的工作状态。在寒冷环境,停机后需排空蜗壳内冷凝水,防止冻裂。正确的安装与维护能确保蜗壳长期保持设计气动性能,延长风机寿命,保障散热通风系统的稳定运行。
蜗壳技术正朝着高效化、智能化和绿色化方向发展。在制造方面,3D打印等增材制造技术将进一步提高蜗壳铸件的精度和复杂形状的成形能力。在设计方面,基于CFD的智能优化算法将实现蜗壳水力设计的自动化和优化,多目标优化将兼顾效率、噪声、径向力等多个性能指标。在材料方面,复合材料、纳米增强材料将拓展蜗壳在***工况下的应用范围。在运维方面,基于物联网的蜗壳状态监测和故障预警系统将实现从定期检修向预测性维护的转变,大数据和人工智能技术将被用于蜗壳磨损和裂纹的智能诊断。随着水力机械向高参数、大容量方向发展,蜗壳作为过流部件,其技术创新将持续推动整个流体机械行业的技术进步。的蜗壳型线能够确保内部气流平稳扩压,避免边界层分离和涡流产生,从而降低气动噪声。
随着变频技术在散热通风中的普及,蜗壳风机需适应转速变化带来的气动和噪声特性改变。变频调速时,风机性能曲线按相似定律缩放,流量与转速成正比,压力与转速平方成正比,功率与立方成正比。但蜗壳作为静止部件,其型线是针对设计转速优化的。当转速降低时,气流速度下降,蜗壳内可能出现流动分离,导致效率下降和噪声增加。因此,宽频蜗壳设计成为趋势,即型线在较宽转速范围内都能保持较好性能。具体措施包括:采用较大的蜗壳宽度,降低截面速度变化;优化蜗舌间隙,使其在不同转速下均不干涉;使用可调节扩压器,适应不同流量。此外,变频运行可能引发蜗壳的声学共振,因为叶片通过频率随转速变化,可能扫过蜗壳固有频率。需在设计中避开共振区,或增加阻尼。在散热系统中,变频蜗壳风机可根据温度反馈实时调节风量,实现节能。但需注意低速时的电机冷却和轴承润滑。的变频适应性设计使蜗壳风机在全转速范围内高效安静运行,满足智能散热需求。蜗壳的动平衡精度不取决于叶轮,壳体的圆度和同轴度同样关键,高精度加工是低振动运行的保障。湖北生产蜗壳生产厂家
散热风机蜗壳的出口方向分为左旋和右旋,设计时需根据管网布局合理选择,以减少不必要的弯头损失。湖南常规蜗壳供应商
压力稳定功能指蜗壳通过流道几何控制,维持流体压力平稳变化,减小压力脉动与冲击,保护下游部件与管路系统,提升设备运行安全性。在水轮机中,蜗壳消除水流压力脉动,防止导水机构与转轮产生空化、振动;在泵中,蜗壳稳定液体压力,避免汽蚀与管路水锤;在风机中,蜗壳降低气流压力波动,减小噪声与结构共振;在压缩机中,蜗壳稳定高压气体压力,防止喘振与气流冲击。蜗壳通过合理设计扩张角、截面面积变化率,实现压力平滑提升,避免局部高压、低压区,压力稳定性能直接影响设备寿命与系统安全性,是蜗壳的重要安全保障功能。湖南常规蜗壳供应商
苏州奥特盛精密机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户***,为公司的发展奠定的良好的行业基础,也希望未来公司能成为行业的***,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将***苏州奥特盛精密机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司***执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!

苏州奥特盛精密机械有限公司创立于 2010 年,是一家专注电机、风机零部件研发、制造与销售的技术型制造企业,总部位于制造业高地江苏省苏州市吴中区,紧邻苏州绕城高速,物流高效便捷。公司立足长三角产业集群与供应链体系,聚焦电机风机工业领域,为客户提供稳定可靠、高性价比的成套零部件解决方案。 公司秉持技术创新、坚守品质的理念,打造现代化标准生产车间,配备***冲压、压铸铝、注塑、数控加工等专业设备,构建从模具设计、精密加工到自动化部件量产的完整工艺链,加工精度可达行业较高水平。依托专业技术团队与多年项目经验,公司在精密五金、金属压铸件、定转子铁芯、风机叶轮、塑料配件等产品上形成深厚技术积累,可快速响应客户定制化需求,保障批量交付的一致性与稳定性。 深耕行业十余载,奥特盛坚持以品质立市、以服务赢***,产品种类齐全、性能可靠,配套新能源装备、工业通风系统、电力电气设备、自动化机械等制造领域,长期服务于多家行业客户,赢得市场高度认可。 未来,公司将持续加大投入,优化生产工艺与品质管控体系,不断提升产品精度与交付能力,致力于成为电机风机零部件领域值得信赖的长期合作伙伴,以专业制造赋能***装备产业升级。
点击查看>| 企业类型 | 私营有限责任公司 | 统一社会信用代码 | 91320506055165769Q |
| 登记机关 | 苏州市市场监督管理局 | 法定代表人 | 金勤明 |
| 公司成立日期 | 2012-10-08 00:00:00 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
