

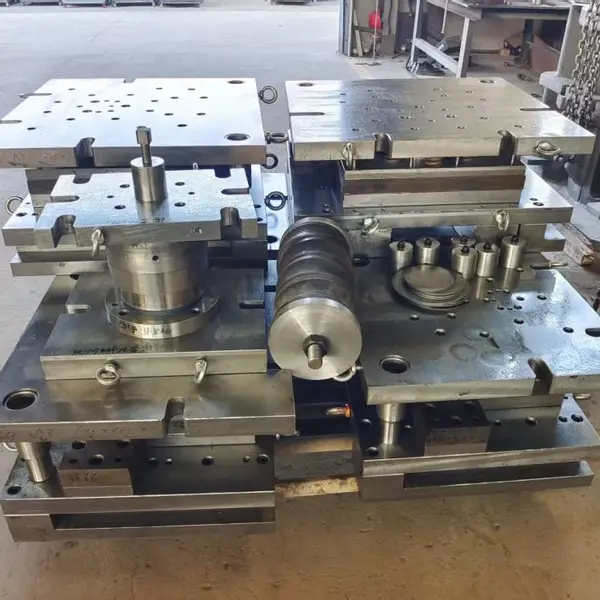
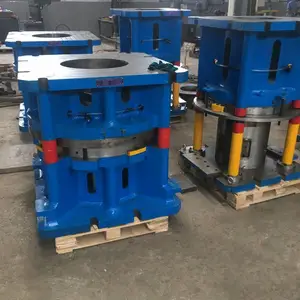
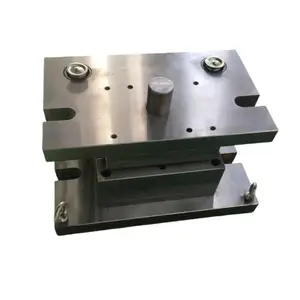
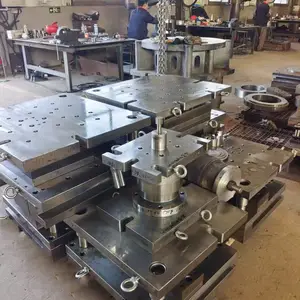
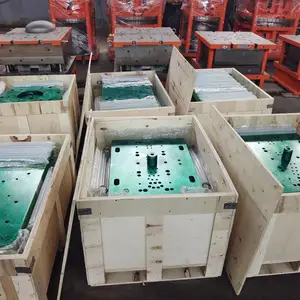

| 型号:可定制 | 品牌:东模 | 材质:模具钢Cr12MoV/DC53 |
| 适用设备:冲床/压力机 | 模具类型:连续模/单工序模 | 加工方式:CNC精密加工 |
| 表面处理:抛光/镀铬 | 应用领域:家用电器外壳 | 认证:*** |
| 功能:冲压成型 |
行业痛点与解决方案
在家用电器制造行业,电器外壳作为产品的外观件和结构件,其冲压成型质量直接影响整机的装配精度、外观品质与市场竞争力。当前众多家电企业在外壳冲压加工中普遍面临几类核心痛点:一是表面光洁度不足,冲压后出现拉毛、划伤、压痕等缺陷,导致后续喷涂或电镀工序良率下降;二是模具间隙控制不精准,引起毛刺超标、断面质量差,增加人工去毛刺成本;三是模具寿命偏短,频繁修模换模造成停机损失,推高单件分摊成本;四是定制响应速度慢,模具交付周期长,拖累新品上市节奏。这些问题归根结底源于模具设计能力、加工精度与材料选用的系统性差距。
东模(河北)模具有限公司坐落于河北省,是一家从事精密模具研发、设计与制造的企业,主营冲压模具、拉伸模具及精密零部件加工,产品应用于汽车内饰件、电子连接器、家用电器外壳、医疗器械配件等行业领域。公司秉持“品质为本、精益求精”的经营理念,建立了***质量管理体系,已通过***质量管理体系认证,从原材料采购、模具设计、加工制造到成品检验,各环节严格把控,保障产品品质稳定可靠。依托数控加工设备和专业技术团队,公司针对电器外壳冲压中的表面光洁与精度控制难题,从模具结构设计、间隙优化、表面处理工艺等多维度进行技术改进,为客户提供从模具开发到批量生产的一体化解决方案。

工作机制与产品特点
冲压模具加工电器外壳的工作机制,是通过模具上下模的配合,在压力机滑块下行过程中对金属板材施加剪切或塑性变形力,使板材分离或成型为所需外壳形状。针对电器外壳产品,东模(河北)模具有限公司通常采用连续模或单工序模方案,依据外壳结构复杂度、批量规模与材料特性进行选型设计。
- 模具结构设计:依据电器外壳的三维数模进行工艺排样分析,合理布置冲裁、折弯、拉伸、整形等工位,确保材料利用率与成型稳定性。连续模方案适合大批量生产,可在一套模具内完成多道工序,减少装夹次数与定位误差。
- 间隙精准控制:冲裁间隙根据板材厚度与材质进行科学匹配,一般取料厚的5%至10%区间,配合精密加工***上下模间隙均匀,有效控制毛刺高度与断面质量,为表面光洁提供基础保障。
- 表面光洁处理:模具工作部位经精密磨削与抛光处理,必要时进行镀铬等表面强化,降低冲压过程中的摩擦系数,减少板材拉毛与模具粘料现象,使电器外壳表面保持光洁平整。
- 材料选用:模具刃口及成型部位选用Cr12MoV、DC53等模具钢材料,经热处理后获得适宜的硬度与韧性配合,兼顾耐磨性与抗崩刃能力,延长模具使用寿命。
- 导向与定位:采用导柱导套导向结构,配合精密定位销与挡料装置,***每批次冲压件的尺寸一致性,减少因定位偏差导致的表面压伤与尺寸超差。
技术规格参考
| 项目 | 参数说明 |
| 模具类型 | 连续模/单工序模,按产品需求定制 |
| 适用材料 | 冷轧板、镀锌板、不锈钢板等 |
| 适用板厚 | 常规0.3mm至3.0mm,按需确认 |
| 模具材质 | Cr12MoV、DC53等模具钢 |
| 加工设备 | 数控加工中心、精密磨床、线切割等 |
| 表面处理 | 抛光、镀铬等可选工艺 |
| 质量体系 | ***质量管理体系 |
| 交付方式 | 按图纸定制,支持样品验证 |
产品优势
- 表面质量控制:通过模具工作部位精密抛光与间隙优化,有效减少冲压件表面拉毛、压痕等缺陷,提升电器外壳外观品质。
- 尺寸一致性好:精密导向与定位结构设计,保障批量冲压过程中尺寸稳定,降低装配不良率。
- 定制响应灵活:从工艺分析、模具设计到加工制造形成完整链路,可根据客户图纸与样品需求进行定制开发。
- 全流程品控:依托***质量管理体系,从原材料采购到成品检验各环节严格把控,保障模具品质稳定可靠。
- 行业经验积累:产品应用于家用电器外壳、汽车内饰件、电子连接器等领域,对不同行业的冲压工艺需求有较深理解。
信任背书与咨询建议
东模(河北)模具有限公司已通过***质量管理体系认证,建立了从原材料采购、模具设计、加工制造到成品检验的完整品控流程,各环节严格把控,保障产品品质稳定可靠。公司依托数控加工设备和专业技术团队,与众多客户建立了长期合作关系,产品应用于汽车内饰件、电子连接器、家用电器外壳、医疗器械配件等行业领域,积累了跨行业的模具开发与制造经验。
对于电器外壳冲压模具的选型与定制,建议客户在前期沟通中明确外壳材料牌号、板厚、批量规模、表面处理要求及现有压力机参数等关键信息,以便技术团队进行针对性的工艺分析与模具方案设计。模具作为生产性工装,其设计合理性直接影响后续冲压生产的效率与成本,建议在模具开发阶段充分沟通产品图纸与品质标准,必要时通过样品试冲验证成型效果与表面质量。欢迎就具体产品需求与技术团队进行深入交流,共同探讨适配的模具解决方案。
FAQ
Q1:电器外壳冲压模具如何***表面光洁度?
A:表面光洁度主要从三方面保障:模具工作部位经精密磨削与抛光处理,降低摩擦系数;冲裁间隙根据板厚与材质科学匹配,减少断面撕裂与毛刺;必要时对成型部位进行镀铬等表面强化,抑制粘料与拉毛现象。同时在生产过程中建议配合适当的润滑工艺。
Q2:定制一套电器外壳冲压模具需要提供哪些资料?
A:通常需要提供产品三维数模或二维图纸、外壳材料牌号与板厚、表面处理要求、批量规模、现有压力机吨位与台面尺寸等信息。资料越完整,工艺分析与模具方案设计越精准,有助于缩短开发周期并降低后期修改成本。
Q3:连续模和单工序模如何选择?
A:连续模适合大批量、多工序的电器外壳生产,可减少装夹与定位误差,效率较高但模具结构相对复杂;单工序模结构简单、开发周期短,适合小批量或试产阶段。具体选型需结合批量规模、产品结构复杂度与投资预算综合评估。
Q4:模具的使用寿命受哪些因素影响?
A:模具寿命与模具钢材质、热处理工艺、冲裁间隙合理性、被冲材料强度以及日常维护保养密切相关。选用Cr12MoV、DC53等材料并经规范热处理,配合合理的间隙设计与定期刃磨维护,有助于延长模具使用周期。
Q5:冲压件出现毛刺超标应如何排查?
A:毛刺超标通常与冲裁间隙过大或过小、刃口磨损、模具装配精度不足等因素有关。建议先检查刃口状态与间隙均匀性,确认是否需要刃磨或调整间隙;同时排查导向部件磨损与定位精度,必要时对模具进行系统性检修。
Q6:模具交付后是否提供技术支持?
A:公司注重与客户的长期合作,模具交付后可针对试模、调试及批量生产中的技术问题提供沟通支持。建议客户在模具验收阶段进行充分的试冲验证,确认成型质量与尺寸精度后再投入批量生产,以降低后续风险。
Q7:电器外壳常用哪些金属材料?对模具有何影响?
A:电器外壳常用冷轧板、镀锌板、不锈钢板等材料。不同材料的强度、延展性与表面特性差异会影响冲裁力、回弹量与模具磨损速度。例如不锈钢强度较高,对模具刃口磨损相对更快,需在材质选用与间隙设计上做针对性调整。
Q8:如何控制批量冲压中的尺寸一致性?
A:尺寸一致性依赖模具导向精度、定位结构可靠性以及压力机状态稳定性。采用导柱导套导向配合精密定位销与挡料装置,可减少每批次冲压的定位偏差;同时建议定期检查模具磨损情况与设备精度,保持生产条件稳定。

| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 300.00万人民币 |
| 公司注册地址 | 河北省衡水市高新区衡武连接线以西大麻森乡姚夏寨村东 | 统一社会信用代码 | 91131101MAE7U9QP7A |
| 登记机关 | 衡水市高新技术产业开发区市场监督管理局 | 法定代表人 | 周小飞 |
| 公司成立日期 | 2024-12-24 | 营业期限 | 2024-12-24 至 2054-12-23 |
| 经营范围 | 一般项目:模具制造;模具销售;有色金属压延加工;金属加工机械制造;金属制品研发;金属制品销售;通用零部件制造;钢压延加工;金属工具制造;金属制日用品制造;金属结构制造;专用设备制造(不含许可类专业设备制造);金属切削加工服务;五金产品制造;五金产品研发;机械零件、零部件加工;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;技术进出口;货物进出口。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥80.00
-
¥80.00
-
¥80.00
-
¥80.00
-
¥80.00
-
¥80.00
-
¥80.00
-
¥80.00
-
¥80.00
-
¥80.00
-
¥80.00
-
¥80.00
