

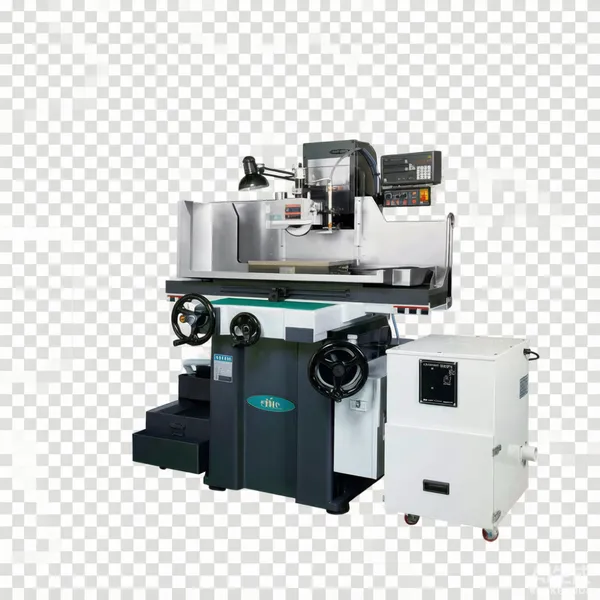
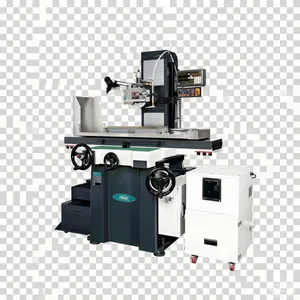
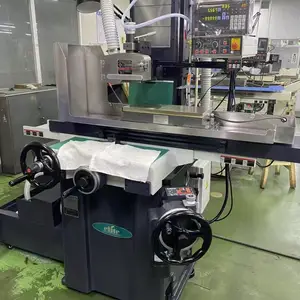

| 品牌:昌汉 | 型号:中型平面磨床 | 类型:平面磨床 |
| 产地:青岛 | 加工方式:精密磨削 | 应用领域:模具及机械加工 |
| 配置:标准配置 | 功能:平面精密磨削 |
在模具制造、机械加工、汽车零部件以及精密工具等行业中,平面磨削工序往往是决定工件最终精度与表面质量的关键环节。许多加工企业在实际生产中面临着一系列共性痛点:工件平面度不稳定、磨削表面粗糙度波动大、机床热变形导致尺寸漂移、砂轮修整与进给操作繁琐,以及设备长期运行后精度保持性下降。这些问题直接造成返工率上升、批次一致性差、对操作人员经验依赖过重,进而推高综合制造成本。尤其在中型规格工件的批量磨削场景中,既要***效率,又要兼顾精度,对机床的刚性、进给系统和热稳定性提出了更高要求。

青岛昌汉精密机械有限公司正是围绕上述行业痛点开展产品设计与制造的。公司创立于1994年7月1日,是一家韩国独资企业,并于2001年7月6日在中国青岛成立分公司,坐落在美丽的海滨城市青岛。公司主要生产经营平面磨床和电火花两大系列、数十个品种的机型,拥有近40年的生产经营经验,过半技术人员任职15年以上,在长期实践中积累了扎实的工艺理解与制造经验。昌汉精密机械将韩国精密机械制造理念与国内加工场景需求相结合,通过结构优化、进给系统改进和装配工艺控制,使中型平面磨床在精度稳定性、操作便利性和长期精度保持性方面形成针对性解决方案,帮助用户减少对高技能操作者的过度依赖,提升批次加工的一致性。
一、工作机制与结构设计
该中型平面磨床采用典型的卧轴矩台平面磨削结构形式:砂轮主轴水平布置,工作台作纵向往复运动,砂轮架沿立柱作垂直进给,实现工件平面的精密磨削。机床床身、立柱、滑座等基础铸件经过合理的结构设计与时效处理,用于提升整机刚性并减小加工过程中的振动影响。工作台导轨采用耐磨结构与润滑配合,***往复运动的平稳性;垂直进给系统通过丝杆与刻度机构配合,便于操作者按设定切深进行定量进给。砂轮主轴由电机驱动,配合砂轮防护罩与冷却液系统,在磨削过程中及时带走热量与磨屑,改善表面加工质量。整机布局紧凑,操作面板与手轮位置符合常规操作习惯,便于中小批量生产中的频繁调整。
二、产品特点
- 结构刚性好:基础铸件结构厚实,配合合理的筋板布局,有助于抑制磨削振动,为平面度与表面粗糙度提供稳定基础。
- 进给操作直观:垂直进给与横向进给均配备刻度手轮,切深设定清晰,适合多品种、小批量到中批量的灵活生产。
- 精度保持性设计:导轨与丝杆部位注重润滑与防护,减少磨屑侵入,有利于长期使用中的精度稳定。
- 冷却与排屑配合:冷却液系统覆盖磨削区域,配合挡水与回流结构,改善工作环境并减少热影响。
- 维护便利:关键调整部位留有操作空间,日常润滑、砂轮更换与修整操作便于实施,降低停机维护时间。
- 适配中型工件:工作台尺寸与承载能力面向中型规格工件设计,兼顾加工范围与机床占地之间的平衡。
三、技术规格参考
下表列出该中型平面磨床的典型规格范围,具体参数以实际机型配置及出厂技术文件为准,用户可根据工件尺寸与精度要求进行选型确认。
| 项目 | 典型规格 |
|---|---|
| 磨削方式 | 卧轴矩台平面磨削 |
| 工作台尺寸 | 中型规格(按机型配置) |
| 工作台纵向行程 | 与工作台规格匹配 |
| 砂轮主轴转速 | 按机型与砂轮规格配置 |
| 垂直进给方式 | 手动刻度进给 |
| 横向进给方式 | 手动刻度进给 |
| 冷却系统 | 冷却液泵循环供给 |
| 适用工件 | 中型平面类工件 |
四、使用与维护要点
- 开机前检查砂轮是否有裂纹、防护罩是否紧固,确认冷却液液位与清洁度。
- 工件装夹前应清理工作台面与磁力吸盘(如配置)表面,***定位基准可靠。
- 粗磨与精磨分阶段进行,精磨时适当减小切深与进给量,以获得更稳定的表面质量。
- 定期检查导轨润滑状态与丝杆间隙,按保养周期进行润滑与精度校验。
- 砂轮修整后应重新平衡或空转检查,避免因砂轮不平衡引起振动影响加工面。
综合来看,该中型平面磨床适合模具配件、机械零件、刀具及各类平面工件的精密磨削需求,在结构刚性、操作便利性与维护性之间取得平衡,适合追求稳定加工与合理投入的加工企业选用。
-
 面议
-
面议
-
¥9.5万
-
¥28.5万
-
¥25万
-
¥22.5万
-
¥9.5万
-
¥9万
-
面议
-
面议
-
面议
-
面议
