

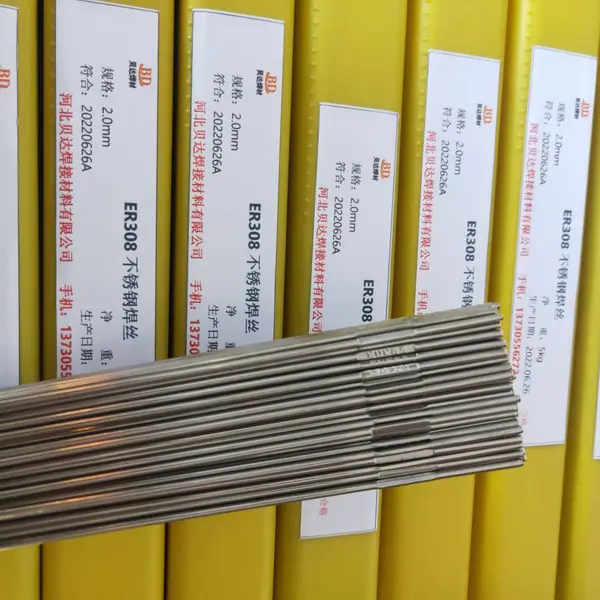

| 是否进口:否 | 产地:河北 | 品牌:贝达 |
| 型号:TGF308L | 焊芯直径:1.0mm | 类型:堆焊焊条 |
| 材质:免充氩 | 直径:1.0mm | 焊接电流:800A |
| 熔点:800 | 适用范围:广泛 |
行业痛点与解决方案
在铝合金薄板焊接领域,焊工长期面临三大核心痛点:一是铝材导热快、线膨胀系数大,薄板焊接极易出现烧穿、塌陷和变形问题;二是铝表面致密氧化膜熔点远高于铝基体,若清理不***,焊缝极易产生气孔、夹渣和未熔合缺陷;三是传统焊丝送丝阻力大、弧光不稳定,尤其在长距离送丝或半自动焊接时,焊丝抖动、卡丝现象频发,严重影响焊接效率和成品率。针对这些痛点,河北贝达焊接材料有限公司依托多年特种焊接材料研发与生产经验,推出贝达ER4043铝硅焊丝2.0mm规格。该产品采用高纯度铝硅合金配方,硅含量控制在4.5%-6.0%区间,有效降低焊接热裂纹敏感性,同时优化了焊丝表面润滑涂层与盘绕张力控制技术,使送丝过程平稳顺畅,特别适用于2-6mm铝合金薄板的氩弧焊(TIG)作业。贝达公司拥有完整的生产检测设备和严格的质量管理体系,从原材料筛选到成品出厂,每道工序均经过光谱分析和工艺验证,确保焊丝化学成分稳定、直径公差精准,帮助用户从根本上解决薄板焊接的成型与效率难题。
工作机制与产品特点
贝达ER4043铝硅焊丝的核心工作机制基于铝硅共晶合金的优异流动性。焊接时,焊丝在氩气保护下熔化,硅元素与铝形成共晶组织,***降低熔池表面张力,使液态金属能够快速铺展并润湿母材,从而获得光滑的鱼鳞纹焊缝表面。同时,硅的加入细化了晶粒组织,提高了焊缝的抗热裂性能,尤其适合焊接6061、6063、3003等常用铝合***号。产品特点可归纳为以下方面:
- 送丝稳定性:采用精密层绕工艺,焊丝盘绕张力均匀,配合表面专用润滑剂,在2.0mm直径下可实现长达5米的送丝距离而不发生卡丝或扭曲。
- 电弧特性:电弧柔和集中,起弧容易,飞溅极小,适合薄板全位置焊接,焊缝成型美观,减少焊后打磨工作量。
- 抗气孔能力:焊丝经过严格的除氢处理,含氢量低于0.05ml/100g,有效抑制焊缝气孔产生,满足气密性要求较高的容器焊接。
- 机械性能:焊缝金属抗拉强度可达170-190MPa,延伸率大于12%,冲击韧性良好,满足一般结构件的承载要求。
- 适用性广:不仅适用于纯铝及铝镁合金薄板,也可用于铝铸件的补焊和修复,配合交流TIG焊机效果更佳。
| 技术参数 | 典型值 |
|---|---|
| 焊丝直径 | 2.0mm ± 0.05mm |
| 硅含量 | 4.5% - 6.0% |
| 铁含量 | ≤ 0.8% |
| 铜含量 | ≤ 0.3% |
| 锌含量 | ≤ 0.1% |
| 锰含量 | ≤ 0.05% |
| 抗拉强度 | ≥ 170 MPa |
| 延伸率 | ≥ 12% |
| 焊丝盘重 | 5kg / 7kg / 15kg |

技术规格与操作优势
在焊接工艺方面,推荐使用交流TIG焊机,焊接电流控制在80-160A之间,氩气流量8-12L/min,钨极直径2.4mm。对于2mm薄板,建议采用左向焊法,焊枪倾角70-80度,焊丝倾角10-15度,以短弧快速焊接,可有效控制热输入,防止烧穿。焊前需使用不锈钢丝刷或化学方法清除母材表面氧化膜,必要时可预热至100-150℃以减少变形。贝达焊丝在送丝机构中表现出优异的挺度,不易弯曲,配合标准送丝轮即可实现稳定送丝,特别适合自动化焊接生产线。此外,该焊丝还具备良好的再熔化性能,多层多道焊时层间结合牢固,适合厚板坡口填充。产品通过优化合金成分,使焊缝阳极化处理后颜色与母材接近,满足外观要求较高的应用场景。
信任背书与咨询建议
河北贝达焊接材料有限公司拥有多年的焊接材料生产经验,产品线涵盖耐磨焊条、不锈钢焊条、铸铁焊条、铝焊丝等数百个品种,销售网络覆盖全国各大中城市,并出口至海外市场,深受铸造厂、化工厂、电厂、机械制造厂、矿山设备厂等行业的认可。公司坚持‘质量是根本,用户是生命’的经营理念,配备齐全的检测设备和精端机加工设备,确保每一批焊丝均经过严格的化学成分分析和焊接工艺试验。我们深知焊接材料对工程质量的重要性,因此始终以稳定的批次质量和快速的技术响应服务客户。如果您正在为铝合金薄板焊接的送丝不稳、气孔频发或成型不良而困扰,建议您根据母材材质和板厚选择合适的焊丝直径,并优***行小样试焊验证。欢迎联系贝达技术团队获取详细的焊接参数推荐和样品支持,我们将根据您的具体工况提供经济可靠的解决方案。
FAQ
Q1: ER4043焊丝能否用于焊接铝镁合金(如5083)?
A1: ER4043属于铝硅系焊丝,其硅含量较高,焊缝金属强度略低于母材,但抗裂性能好。对于5083铝镁合金,通常推荐使用ER5356(铝镁焊丝)以获得更高的强度匹配。若您仅进行薄板非承载焊接,ER4043也可使用,但建议先做工艺评定。
Q2: 2.0mm直径焊丝适合手工TIG焊吗?
A2: 2.0mm焊丝适合半自动或自动TIG焊,手工操作时若焊枪角度控制得当也可使用,但送丝时需保持稳定节奏。对于手工精细焊接,1.6mm直径可能更易控制,但2.0mm能提供更高的熔敷效率。
Q3: 如何避免薄板焊接时出现烧穿?
A3: 建议采用较小的焊接电流(80-120A),配合快速移动焊枪,使用脉冲TIG功能可进一步降低热输入。同时,采用夹具或铜衬垫散热,并控制层间温度不超过80℃。
Q4: 焊丝表面润滑剂是否影响焊缝质量?
A4: 贝达焊丝使用的润滑剂为高温挥发型,焊接时完全气化,不会残留在焊缝中,也不会引起气孔或降低耐蚀性。但建议焊前用干净抹布擦拭焊丝,去除灰尘。
Q5: 该焊丝可以用于MIG焊吗?
A5: 可以,ER4043焊丝适用于MIG焊,但需使用铝焊丝专用送丝轮(U型槽),并保持送丝管尽量短,以减少阻力。推荐使用脉冲MIG焊机,焊接效果更佳。
Q6: 焊丝储存有什么要求?
A6: 铝焊丝应存放在干燥、通风环境中,相对湿度不超过60%,避免与酸碱物质接触。拆封后建议在两周内使用完毕,长期不用时需重新密封包装。
Q7: 焊接后焊缝出现黑斑是什么原因?
A7: 黑斑通常由母材表面油污或氧化膜清理不***引起,也可能是氩气纯度不足。建议焊前用丙酮清洗母材,使用纯度≥99.***的氩气,并检查气路是否漏气。
Q8: 贝达焊丝与其他品牌相比有何优势?
A8: 贝达焊丝在送丝稳定性和批次一致性方面具有明显优势,我们严格控制直径公差和椭圆度,确保每盘焊丝张力均匀。同时,公司提供技术咨询和售后支持,帮助用户优化焊接工艺。

河北贝达焊接材料有限公司是高耐磨焊条及特种电焊条、焊丝的生产销售为一体厂家.我公司资金、技术力量雄厚,检测设备齐全,并配有精端的机加工设备。 生产销售耐磨焊条,耐磨药芯焊丝,不锈钢焊条,铸铁焊条,耐热钢焊条,钴基焊条,银焊条,焊丝等,代理国内及国外各个品牌的焊接材料,多个品种规格的焊接材料。本公司生产的焊接材料具有电弧稳定、飞溅小、溶渣覆盖均匀、脱渣易、焊缝成型好,金属强度、塑性、韧性、抗气孔性能良好等特点,产品销售网络覆盖全国各大中城市,并出口国外,已形成良性循环的经营体系,深受国内外用户赞誉。同时,决策层以冷静的思考,将主要精力放到提高技术和管理水平上,通过提高品种质量和调整产品结构来增加竞争力,以***的设备,***的技术,创***的品牌和业绩。 方针,不断提高产品质量,以优质的产品、***的服务来答谢新老朋友。一贯坚持“质量是根本,用户是生命”的经营理念,把“品质***,不求大,只求好”作为我们的追求目标。根据用户提出的特殊要求,承接焊接工程并能快速、及时地提供经济、优质可靠的特种焊接材料、配套焊接设备及产品焊接技术咨询等全方位服务。愿与国内外各界朋友携手共创美好明天. 主要用于:堆焊石油、矿山、采煤、地质、建筑等工业中一些严重磨损或兼有切削的工件。如:铣鞋、磨鞋、、扩孔器、钻杆接头、水力割刀、刮刀片、刨煤机刨刀、取芯钻头、打桩钻头、螺旋钻头:煤矿、钻头修补。钢厂:糖厂:造纸厂、建筑、耐火材料厂等企业的搅拌与粉碎等:各种易磨损件修补,能达到较理想的效果。 主要的客户有铸造厂,化工厂,电厂,机械制造厂,矿山设备厂,砖瓦厂,水泥厂,糖厂,钢厂等 河北贝达焊接材料有限公司主营:耐磨焊条,耐磨药芯焊丝,铸铁焊条,不锈钢焊条钴基焊条,铜焊条,铝焊条.阀门焊条,银焊条,钴基焊丝,防水焊条,铸造碳化钨气焊条,镍合金三用焊条,等各种焊条及焊丝。 代理国内品牌:天津大桥焊材、天津金桥焊材、四川大西洋焊材、上海斯米克z308、北京金威焊材、昆山天泰焊材等。 代理国外品牌:日本神钢焊材、日本日亚焊材,韩国现代焊材,韩国***焊材,瑞典伊萨焊材,瑞典阿维斯塔焊材,瑞典山特维克焊材,美国阿克泰克焊材,美国泰克罗伊焊材,美国林肯焊材,美国哈氏焊材,美国smc焊材。
点击查看>| 统一社会信用代码 | 91130581MA0E3C412X | ||
-
¥7.00
-
¥7.00
-
¥5.50
-
¥26.00
-
¥35.00
-
¥108.00
-
¥78.00
-
¥17.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
