

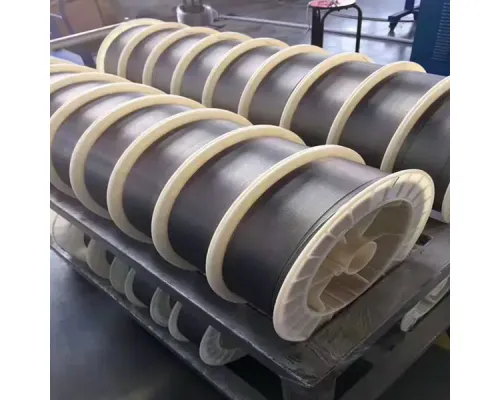
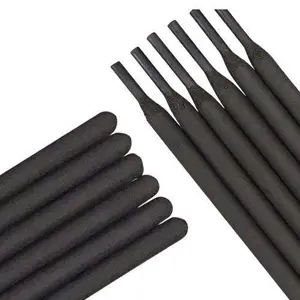
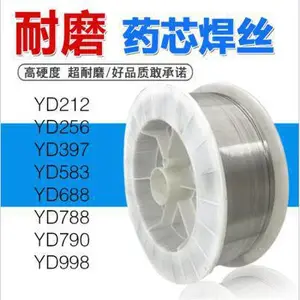
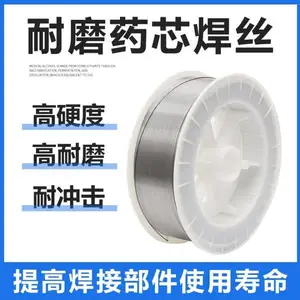

| 品牌:济南贝洲焊材 | 型号:YD系列耐磨药芯焊丝 | 材质:碳化钨合金药芯 |
| 焊接电流:300-450AA | 直径:1.6mm | 焊接电压:28-35V |
| 保护气体:CO2或混合气体 | 硬度:HRC 55-62 | 应用领域:船舶修造、金属破碎机刀片堆焊 |
| 包装形式:盘装15kg/盘 |
在船舶修造与金属回收破碎作业中,设备核心部件的磨损问题始终是困扰企业的重大成本难题。船舶螺旋桨、舵叶、甲板机械在海水与泥沙的长期冲刷下,表面金属快速流失;而金属破碎机刀片在高速旋转剪切废钢时,承受着剧烈的冲击磨损与磨料磨损,常规焊丝焊接后的刀片使用寿命短,频繁停机更换不仅耗费高昂的人工与备件成本,更直接拉低了整条生产线的运转效率。针对这一行业核心痛点,济南贝洲焊材有限公司依托多年在特种焊接材料领域的研发积累,推出CO2气保焊丝 1.6mm 船舶修造用 金属破碎机刀片二保焊耐磨药芯焊丝焊条。该产品采用高碳化钨合金药芯配方,通过药芯中预置的硬质颗粒与强韧基体的冶金结合,在焊接过程中形成具有高硬度、高耐磨性的堆焊层,***提升工件表面的抗磨损能力,从根源上解决设备频繁失效的难题,为客户大幅降低综合运营成本。

济南贝洲焊材有限公司坐落于山东省济南市,是一家专注于特种焊接材料研发与制造的专业型企业,产品线覆盖焊条、焊丝两大类共300多个品种,涵盖银焊材、钴基焊材、铸铁焊材、镍基焊材、堆焊焊材及碳化钨焊材等系列。公司产品凭借稳定的质量与可靠的性能,被广泛应用于电站锅炉、压力容器、核工业、航天、桥梁、船舶、车辆、石油、化工、水电、火电、冶金、高层建筑、重型机械设备及海上钻井平台等重要工程领域。这款CO2气保焊丝正是针对船舶修造与金属破碎行业严苛工况定向开发的专用焊材,采用***的生产工艺与严格的质量控制体系,确保每一盘焊丝的合金成分均匀、送丝顺畅、焊接工艺性能稳定,为现场施工提供可靠保障。
工作机制与产品特点:
该焊丝属于金属粉芯型药芯焊丝,焊接时采用CO2气体作为保护介质,药芯中的合金粉末在电弧高温作用下迅速熔化,并与母材形成冶金结合。药芯内预置的碳化钨等高硬度颗粒均匀分布在堆焊层中,形成类似'硬质骨架+韧性基体'的复合结构,既能抵抗高应力磨料磨损,又能承受一定的冲击载荷。其工作机制决定了堆焊层具有以下***特点:
- 高硬度耐磨层:堆焊层硬度可达HRC 55-62,能够有效抵抗金属破碎机刀片在剪切废钢时的强烈磨料磨损。
- 优异的抗冲击性能:通过调整药芯中合金元素的配比,在保持高硬度的同时赋予堆焊层良好的韧性,避免在冲击工况下出现崩裂或剥落。
- 良好的工艺适应性:采用CO2气体保护焊,焊接飞溅小、电弧稳定、成型美观,适合全位置焊接,操作人员易于掌握。
- 高效沉积率:药芯焊丝的熔敷效率***高于实芯焊丝,单位时间内可完成更大面积的堆焊作业,有效缩短停机维修时间。
- 广泛的应用范围:适用于船舶修造中的螺旋桨、舵叶、甲板机械的耐磨堆焊,以及金属破碎机刀片、模具、矿山机械等零部件的表面强化与修复。
技术规格与关键参数:
该焊丝的主要技术参数如下表所示,所有参数均符合行业通用标准,并经过严格的生产检验,确保产品在实际应用中表现稳定可靠。
| 项目 | 参数 |
|---|---|
| 焊丝直径 | 1.6mm |
| 推荐焊接电流 | 300-450A(直流反接) |
| 推荐焊接电压 | 28-35V |
| 保护气体 | CO2(纯度≥99.8%)或80%Ar+20%CO2混合气 |
| 气体流量 | 15-20L/min |
| 堆焊层硬度 | HRC 55-62 |
| 焊丝伸出长度 | 15-25mm |
| 焊接速度 | 300-500mm/min |
| 焊后状态 | 焊态即可使用,无需热处理 |
| 包装规格 | 15kg/盘,真空防潮包装 |
焊接操作要点与维护建议:
为***获得理想的堆焊效果,建议在施焊前对工件表面进行清理,去除油污、铁锈及疲劳层。对于裂纹敏感性较高的母材,可适当进行预热处理(预热温度150-300℃),焊后缓冷。焊接过程中应控制层间温度不超过250℃,避免过热导致堆焊层开裂。对于大面积堆焊,建议采用多层多道焊工艺,相邻焊道搭接量控制在1/3左右,以获得均匀平整的堆焊表面。焊丝存放时应保持干燥,开封后建议在24小时内使用完毕,未用完的焊丝应放回密封包装并置于干燥环境中,防止药芯受潮影响焊接质量。
行业应用场景与信任背书:
济南贝洲焊材有限公司的产品已在国内众多重型机械制造、船舶修造企业中得到广泛应用,凭借稳定的产品质量与专业的服务支持,赢得了客户的长期信赖。公司拥有经验丰富的技术团队,能够根据客户的具体工况条件提供个性化的焊接工艺建议与选材方案。公司始终坚持'诚信为本,客户至上'的原则,建立了***售前咨询与售后服务体系,为广大用户提供全天候、全方位的技术支持。无论是标准规格的焊丝供应,还是针对特殊工况的定制化配方开发,公司均能快速响应,确保客户的生产计划不受影响。
在船舶修造领域,该焊丝已成功应用于螺旋桨锥面磨损修复、舵叶表面强化、甲板机械耐磨层堆焊等作业,***延长了部件的使用寿命;在金属回收行业,破碎机刀片经该焊丝堆焊修复后,单次使用寿命较普通焊丝提升2-3倍,大幅降低了刀片更换频率与采购成本。此外,该产品还可用于水泥厂磨辊、矿山破碎机锤头、挖掘机斗齿、模具钢表面强化等众多高磨损工况,通用性***。
我们建议您根据具体的母材材质、工件形状及磨损类型,联系我们的技术工程师获取针对性的焊接工艺参数与选型指导。济南贝洲焊材有限公司将为您提供专业的技术咨询与可靠的焊接材料供应,助力您提升设备运行效率、降低维护成本。欢迎来电或在线留言,我们将竭诚为您服务。
FAQ:
1. 该焊丝适用于哪些母材? 该焊丝适用于低碳钢、低合金钢及部分中碳钢母材的表面堆焊,如Q235、Q345、45#钢等。对于高碳钢或合金钢母材,建议***行小面积试焊,确认结合性能后再批量施工。
2. 堆焊层是否需要机加工? 堆焊层硬度较高(HRC 55-62),常规刀具难以加工。若需机加工,建议采用磨削方式,或控制堆焊层厚度预留加工余量,也可在焊后进行退火处理降低硬度以便加工。
3. 焊接时产生气孔的原因及预防措施? 气孔通常由母材表面油污、锈蚀、保护气体流量不足或焊丝受潮引起。施焊前应***清理工件表面,确保气体流量稳定在15-20L/min,并注意焊丝的防潮存放。
4. 该焊丝能否用于立焊或仰焊? 该焊丝具有良好的全位置焊接工艺性,立焊和仰焊时可通过适当降低焊接电流(300-350A)并采用短弧操作来控制熔池流动性,获得良好的成型效果。
5. 堆焊层出现裂纹如何处理? 堆焊层裂纹多因母材刚性过大、预热不足或层间温度过高引起。建议严格按工艺要求进行预热和层间温度控制,对于厚大工件可采取焊后缓冷措施,必要时采用低氢型打底焊。
6. 该焊丝与普通实芯焊丝相比有何优势? 药芯焊丝通过药芯配方可***调整堆焊层合金成分,耐磨性能远优于普通实芯焊丝;同时熔敷效***、飞溅小,综合施工成本***,特别适合大面积耐磨堆焊作业。
7. 焊丝的有效期是多久? 在未开封且储存于干燥、通风、温度不超过40℃的环境下,该焊丝的有效期为12个月。开封后应尽快使用,未用完部分需密封防潮保存。
8. 能否提供定制化配方? 可以。公司具备自主研发能力,可根据客户的特殊工况(如高温磨损、腐蚀磨损、冲击磨损等)定制调整药芯配方,满足个性化需求,具体事宜请与技术部门沟通。

山东济南贝洲焊材有限公司位于山东省济南市,主要生产焊条,焊丝两大类300多个品种。主要产品有:银焊材,钴基焊材,铸铁焊材,镍基焊材,堆焊焊材碳化钨焊材等。焊接材料质量优良,信誉***,被国内外用户广泛用于电站锅炉、压力容器、核工业、航天、桥梁、船舶、车辆、石油、化工、水电、火电、冶金、高层建筑、重型机械设备及海上钻井平台等重要工程,产品种类齐全、质量可靠,广泛应用于石油化工、钢铁冶金、机械制造、铁路桥梁、油气管道、车辆船舶、锅炉容器电利、航空航天、矿山建筑等众多领域。 公司本着“诚信为本,客户至上”的原则,面向全国各地用户及经销商,竭诚为广大用户提供优质的售前咨询及售后服务。“没有,只有更好”是我公司的经营理念,我们在“创造服务”的经营理念指导下,经过全体员工的不懈努力,已经取得了令人瞩目的成绩。我公司拥有一支业务精通,操作能力强的骨干队伍,为广大客户提供专业化、个性化、全天候、全方位的服务。我们的宗旨是:“用服务和真诚来换取您的信任与支持,互惠互利,共创双赢!我公司愿与各界同仁志士竭诚合作,共创未来!
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 山东省济南市历城区西营镇西营村南商业街38号212室 | 统一社会信用代码 | 91370128307218741F |
| 登记机关 | 济南市南部山区管委会市场监管局 | 法定代表人 | 刘国军 |
| 公司成立日期 | 2015-05-25 | 营业期限 | 2015-05-25 至 无固定期限 |
| 经营范围 | 焊接材料的批发、零售。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
¥32.00
-
¥32.00
-
¥32.00
-
¥32.00
-
¥32.00
-
¥32.00
-
¥32.00
-
¥470.00
-
¥32.00
-
¥32.00
-
¥32.00
-
¥32.00
