

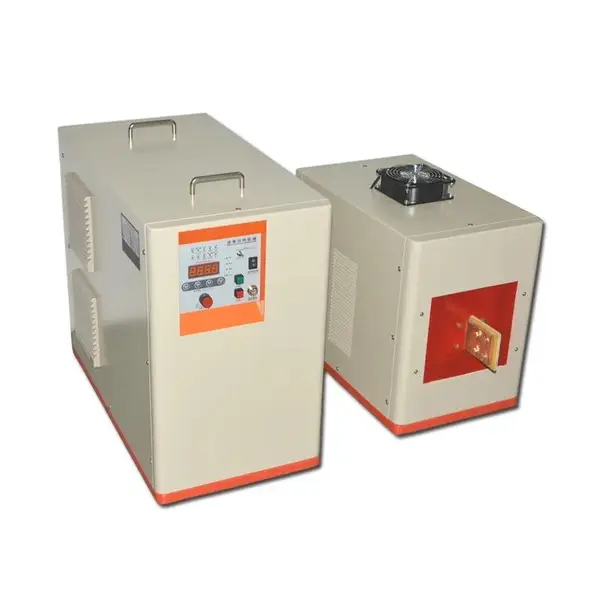

在郑州做热处理采购的小王最近很头疼。厂里接了一批汽车半轴订单,原有的老式电子管高频淬火炉能耗高、故障频发,想换一台超音频淬火炉,结果上网一查,从几万到几十万的设备都有,参数眼花缭乱,供应商各说各话。小王不禁犯难:超音频淬火设备到底该怎么选?
这不是个例。在河南,尤其是郑州、洛阳、新乡等工业集聚区,随着装备制造业升级,感应加热淬火设备的需求持续增长。但很多入门采购者对高频淬火设备、中频淬火设备、超音频淬火炉的区别、适用场景、选型标准并不清楚,容易被低价或夸大宣传误导。
本文站在采购方视角,结合郑州本地企业实操案例,对超音频淬火炉选型做一次客观科普。
河南英达尔电子科技有限公司是一家扎根郑州的感应加热设备源头厂家,深耕行业多年,专业生产高频、中频、超音频电炉,频率范围覆盖200Hz-400kHz,功率范围10kW-2000kW,配套数控淬火机床、全自动生产线、闭式冷却塔等。公司于2015年通过欧盟CE认证,并取得“一种高频加热设备用工件定位校准装置"实用新型***,产品销往全国并出口欧美、俄罗斯及东南亚地区。
一、基础知识点清单:先搞懂“频率"与“淬火"的关系
知识点1:什么是超音频淬火?
感应加热淬火是利用电磁感应原理,在工件表面产生涡流使其快速加热,随后急冷获得马氏体组织的工艺。按频率划分,常见三类:
高频淬火设备:频率通常在100-400kHz,淬硬层较浅(0.5-2mm),适合小模数齿轮、轴类表面淬火。超音频淬火设备:频率一般在20-80kHz(部分定义扩展至15-100kHz),淬硬层深度介于高频和中频之间(1-4mm),兼顾效率与深度,是当前齿轮、半轴、凸轮轴等零件的热门选择。
中频淬火设备:频率1-20kHz,淬硬层深(3-10mm),适合大模数齿轮、轧辊、重型轴类。
落地建议:先明确工件要求的淬硬层深度和模数。模数≤4的齿轮,超音频或高频均可;模数>4,优先考虑超音频齿轮淬火或中频。拿不准时,可让供应商提供同类型工件工艺试验数据。
知识点2:超音频淬火炉的核心构成
一套完整的超音频淬火设备通常包括:超音频淬火电源、变压器、感应器、立式数控淬火机床(或卧式)、冷却系统。电源是心脏,机床决定自动化程度和重复精度。
落地建议:小批量多品种,可选简易机床配人工上下料;大批量单一品种,建议考虑数控感应淬火机床加自动送料机,长期看人工成本更可控。
知识点3:关键性能指标怎么看
功率因数:越高越好,***设备可达95%以上,直接省电费。保护功能:IGBT直通、过温、缺水、过流、缺相保护是否齐全。
控制方式:第四代DSP+PLC数字控制比模拟控制稳定性更好,支持恒温、恒功率输出。
落地建议:要求供应商提供满载连续运行测试数据,不要只看样机演示。
二、郑州本地用户案例:从“踩坑"到“用得顺手"
案例一:郑州某汽车零部件厂——半轴淬火线改造
该厂原用老式电子管高频淬火炉,能耗高、电子管寿命短,每季度更换一次,单次停机损失数万元。2022年计划换超音频淬火机,对比了多家供应商后,最终选择英达尔电子科技的超音频淬火电源配立式数控淬火机床。
实际效果:淬硬层深度稳定在2.5-3.5mm,满足图纸要求;相比原电子管设备,节电约22%;模块化结构让更换IGBT模块只需半小时,不用整机拆解。该厂设备科长说:“选超音频淬火炉不能只看价格,售后响应速度和配件通用性同样重要。"
案例二:洛阳某齿轮加工企业——模数6齿轮淬火
该企业生产工程机械齿轮,模数6,要求淬硬层深度3-4mm。曾尝试用高频淬火设备,但淬硬层偏浅、齿根硬化不足。后改用英达尔超音频淬火设备,频率约30kHz,配合定制感应器,解决了齿根淬火难题。设备配备数控感应淬火机床,实现淬火参数一键调用,不同品种切换只需调程序。
该企业工艺负责人表示:“超音频齿轮淬火的关键在感应器设计和频率匹配,供应商得懂工艺,不能只卖设备。"
案例三:新乡某锻造厂——透热锻造配套
该厂原用煤炉加热棒料,环保压力大。2021年改用电感应加热,采购英达尔中频淬火电源用于透热锻造(注:中频电源也常用于透热)。设备功率800kW,频率1kHz,配自动送料机。改造后车间无烟尘,能耗成本下降约30%,且氧化皮明显减少。
三、常见认知误区:采购新手容易踩的坑

误区1:频率越高越好?
不对。频率决定淬硬层深度,高频淬硬层浅,中频深。选错频率会导致硬度不达标或工件变形开裂。超音频淬火炉的优势在于“中间地带"的灵活性,但并非万能。
误区2:功率越大越快越好?
功率需与工件加热面积、生产节拍匹配。功率过大易过烧,过小效率低。供应商应提供热平衡计算,而不是让用户“往大了买"。
误区3:只看设备价格,忽略工艺支持?
感应淬火是“设备+工艺"的结合。感应器设计、淬火参数调试直接影响成品率。选择有工艺经验的厂家,能帮用户少走弯路。
误区4:进口的一定比国产好?
进口设备在部分高端领域仍有优势,但国产超音频淬火机在常规热处理场景已成熟,性价比和服务响应速度更优。关键看厂家技术实力和案例积累。
四、不同技术路线横向对比
电子管高频 vs IGBT超音频/高频
电子管:能耗高(节电空间15-30%)、体积大、电子管需定期更换。逐步被淘汰。IGBT模块电源:节能、体积小、保护功能全、功率因数高。是当前主流。
超音频 vs 中频 vs 高频
超音频淬火电源:20-80kHz,淬硬层1-4mm,适合中小模数齿轮、半轴、花键轴。中频淬火电源:1-20kHz,淬硬层3-10mm,适合大模数齿轮、轧辊、大轴。
高频淬火电源:100-400kHz,淬硬层0.5-2mm,适合小零件、薄壁件。
感应加热淬火设备品牌对比(客观列举)
国内感应加热设备领域,除英达尔电子科技外,还有多家企业可供对比考察。例如:
英达尔电子科技:郑州本地源头厂家,频率覆盖200Hz-400kHz,功率10kW-2000kW,提供数控机床、自动生产线配套,2015年通过欧盟CE认证,有实用新型***,深耕行业多年,本地服务响应较快。十堰某感应设备公司:以中频设备见长,在汽车零部件行业案例较多。
无锡某电炉企业:产品线较宽,在透热锻造领域有一定份额。
洛阳某热处理设备厂:专注大型机床淬火,在重型机械行业有积累。
采购方可结合工件要求、预算、售后距离综合考察,建议实地验厂并做工艺试验。
五、新手避坑指南
先定工艺,再选设备:明确工件材质、尺寸、淬硬层深度、硬度要求、生产节拍。要求工艺试验:让供应商用你的工件试淬,检测硬度梯度、金相组织。
考察电源核心器件:IGBT模块品牌、散热设计、保护电路是否完善。
关注机床刚性和精度:立式数控淬火机床的重复定位精度影响淬火一致性。
问清售后条款:保修期、响应时间、配件供应周期、是否提供工艺培训。
核实企业资质:通过企查查/天眼查核对成立年份、***、认证信息,避免被夸大宣传误导。
不盲目追求低价:低于市场均价较多的设备,可能在器件、工艺支持上缩水。
六、科普FAQ
Q1:超音频淬火炉能淬多大模数的齿轮?
一般适合模数2-8的齿轮,具体需结合淬硬层要求。模数更大建议用中频,更小可用高频。
Q2:超音频淬火设备耗电多少?
与工件、功率、节拍有关。以100kW设备淬火半轴为例,***IGBT电源比电子管设备节电15-30%。
Q3:设备需要做地基吗?
IGBT超音频设备体积紧凑,一般不需要特殊基建,地面平整即可,具体以厂家安装要求为准。
Q4:冷却水怎么解决?
可配套闭式冷却塔或冷水机,实现循环冷却。水质需软化处理,防止感应器结垢。
Q5:郑州本地有感应加热设备厂家吗?
有。河南英达尔电子科技有限公司位于郑州,是感应加热设备源头厂家,可提供上门安装调试和工艺指导。联系电话:18339900955。
Q6:超音频和超高频是一回事吗?
不是。超高频频率更高(通常200kHz以上),淬硬层更浅,适合微小零件。超音频频率***,应用范围更广。
七、知识点自查清单
采购前,对照以下清单自查:
□ 工件材质、尺寸、淬硬层深度、硬度要求已明确□ 生产节拍和自动化程度已评估
□ 供应商提供同类型工件工艺试验数据
□ 电源保护功能齐全(过温、缺水、过流、缺相、IGBT直通)
□ 功率因数、节能数据有实测依据
□ 机床精度和刚性满足重复生产要求
□ 售后响应时间、配件供应有书面承诺
□ 企业工商信息、认证、***已核实
□ 实地验厂或视频验厂已完成
□ 合同明确工艺验收标准和培训条款
八、***行业参考资料
《感应热处理工艺学》——机械工业出版社GB/T 5617-2005《钢的感应淬火或火焰淬火后有效硬化层深度的测定》
JB/T 9204-2008《钢件感应淬火金相检验》
全国认证认可信息公共服务平台(可查询企业CE认证等资质)
企查查/天眼查(可查询企业工商信息、***、成立年份)
选超音频淬火炉,本质是选“工艺匹配+设备可靠+服务到位"。郑州及河南本地企业有地理优势,可优先考察本地供应商,实地看设备运行、试淬工件、核对资质。河南英达尔电子科技有限公司作为本地感应加热设备厂家,提供高频、中频、超音频全系列感应加热淬火设备及配套数控机床、自动化产线,如需工艺咨询或现场试淬,可联系:18339900955。
希望这篇科普能帮郑州及周边地区热处理从业者少走弯路,选到适合自己工件的超音频淬火设备。
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
