

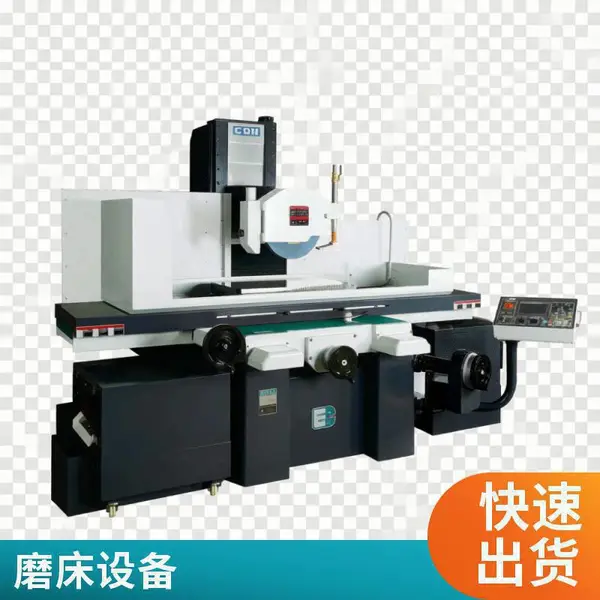
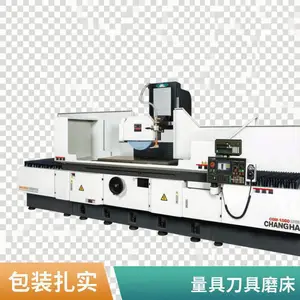
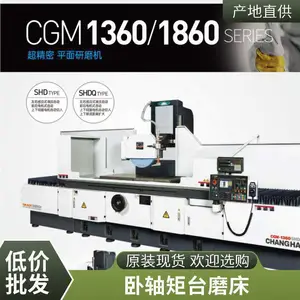
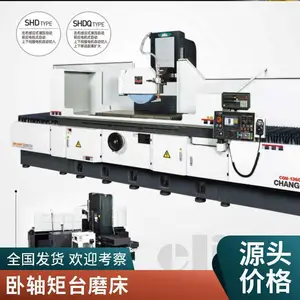
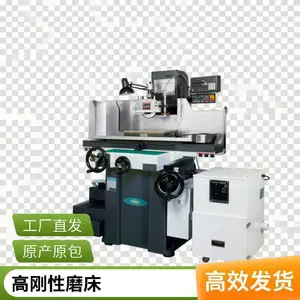

| 品牌:昌汉精密 | 型号:平面磨床系列 | 类型:平面磨床 |
| 售后服务:技术支持 | 产地:山东青岛 | 配置:电火花系列可选 |
| 应用领域:精密机械加工 | 经营模式:韩国独资 |
行业痛点与昌汉解决方案
在精密机械加工领域,平面磨床作为实现高精度平面的关键设备,其性能稳定性与售后技术支持直接关系到加工企业的生产效率和产品良率。当前行业普遍面临三大核心痛点:其一,设备精度保持性不足,长期使用后导轨磨损、主轴精度下降导致加工件平面度超差,频繁修整影响连续生产;其二,售后响应滞后,进口设备或非本地化服务商的技术支持周期长,故障停机造成的产能损失难以估量;其三,工艺适配性差,不同材质(如淬火钢、硬质合金、陶瓷)对磨削参数和冷却方式要求各异,缺乏针对性技术指导易造成工件***或砂轮浪费。
青岛昌汉精密机械有限公司作为韩国独资企业,自1994年创立以来深耕磨削与电火花加工领域,2001年在青岛设立分公司,依托近40年的生产经营积淀,针对上述痛点形成了系统化解决方案。公司过半技术人员任职15年以上,具备从设备选型、工艺调试到故障诊断的全链条服务能力。我们通过优化床身结构刚性、采用精密导轨与主轴系统,提升设备精度保持性;同时建立本地化技术支持团队,为平面磨床用户提供及时响应的售后技术服务,涵盖安装调试、精度校正、工艺参数优化及备件供应,帮助客户降低停机风险,保障连续稳定生产。
产品工作机制与核心特点

昌汉精密平面磨床系列采用砂轮周边磨削原理,工件通过电磁吸盘或夹具固定于工作台,工作台作纵向往复运动,砂轮架作横向进给与垂直进给,实现工件平面的精密加工。机床整体采用优质铸铁床身,经时效处理消除内应力,***长期使用中的结构稳定性。导轨副经精密刮研或贴塑处理,配合自动润滑系统,降低摩擦阻力与爬行现象,提升运动精度。主轴系统采用精密滚动轴承或动***承结构,确保砂轮在高速旋转下的径向跳动控制在微米级,满足精密加工需求。
产品主要特点包括:
- 高刚性结构设计:床身、立柱、滑座等关键铸件经有限元优化,提升抗振性与承载能力,适合重负荷磨削与精密磨削兼顾的工况。
- 精密进给系统:垂直进给采用精密丝杠副,配合刻度盘或数显装置,最小进给量可达0.001mm级,满足精细调刀需求。
- ***冷却与过滤:配备大流量冷却液系统与磁性分离器或纸带过滤装置,有效控制磨削区温度,减少工件热变形与砂轮堵塞。
- 人性化操作布局:操作面板集中布置,手轮与按钮符合人体工学,降低操作者疲劳强度,便于多机台管理。
- 电火花系列协同:公司同时生产经营电火花机床系列,可为客户提供磨削与电火花加工的组合工艺方案,覆盖硬质材料与复杂型腔加工需求。
技术规格参考
| 项目 | 典型参数(以常规机型为例) |
| 工作台尺寸 | 根据机型不同,覆盖常用规格范围 |
| ***磨削长度 | 适配中小型至中型工件加工 |
| 砂轮尺寸 | 按标准砂轮规格配置 |
| 主轴转速 | 按工艺需求设定,运行平稳 |
| 垂直进给最小量 | 0.001mm级(视配置) |
| 冷却系统 | 大流量冷却液供给,配过滤装置 |
| 润滑方式 | 自动/手动润滑系统 |
注:具体参数以实际机型配置及出厂技术文件为准,选型时请与技术人员确认加工需求。
售后技术支持体系
昌汉精密将售后技术支持视为产品价值的重要组成部分。针对平面磨床用户,我们提供以下服务内容:安装调试与验收指导,确保设备到厂后快速投入正常使用;精度校正与维护保养,定期提醒并协助用户进行导轨润滑、主轴检查、砂轮平衡等保养作业;故障诊断与维修,通过电话指导、远程沟通或现场服务方式,协助用户排查电气、机械、液压等常见故障;工艺参数优化,根据用户加工材质与精度要求,提供砂轮选型、进给量、冷却方式等建议;备件供应,依托公司库存与供应链体系,缩短易损件等待时间。公司技术人员中过半任职15年以上,积累了丰富的现场问题处理经验,能够为不同行业用户提供有针对性的技术支持。
信任背书与咨询建议
青岛昌汉精密机械有限公司创立于1994年7月1日,为韩国独资企业,2001年7月6日在中国青岛设立分公司,主要生产经营平面磨床和电火花两大系列、数十个品种的机型。公司拥有近40年的生产经营经验,过半技术人员任职15年以上,在国际和国内获得过荣誉证书、创新***证书、技术革新及研究所认证证书等。这些积累构成了我们服务客户的坚实基础。我们追求的是为广大用户提供具有世界***水平的产品和优质服务,这一理念贯穿于设备制造与售后支持的每一个环节。
如果您正在评估平面磨床选型,或现有设备面临精度下降、故障频发、工艺适配困难等问题,建议您与我们的技术团队进行一次针对性沟通。您可以提供工件材质、尺寸范围、精度要求及当前设备状况等信息,我们将结合昌汉精密在磨削与电火花领域的技术积累,为您梳理可行的设备方案或技术支持路径。我们相信,基于实际工况的理性分析,比简单的产品推介更有助于您做出合适的决策。
FAQ
Q1:平面磨床长期使用后精度下降,有哪些常见原因及应对措施?
A1:精度下降常见原因包括导轨磨损导致运动直线度变差、主轴轴承磨损引起径向跳动增大、丝杠副间隙增大影响进给准确性,以及砂轮不平衡或冷却不充分造成工件表面质量波动。应对措施建议***行精度检测,明确偏差来源;导轨可经刮研或调整镶条恢复,主轴需检查轴承状态并按需更换,丝杠副可调整间隙或更换,同时建立定期保养制度,包括润滑、砂轮平衡与冷却液更换,以延缓精度衰减。
Q2:加工淬火钢材料时,平面磨床如何避免工件***和裂纹?
A2:淬火钢硬度高、导热性差,磨削区热量集中易导致***。建议采取以下措施:选用合适粒度与硬度的砂轮(如白刚玉或铬刚玉类),保持砂轮锋利并及时修整;适当降低垂直进给量与横向进给速度,减少单次磨削深度;加大冷却液流量并确保喷射方向准确覆盖磨削区;采用多次光磨行程释放应力。昌汉技术人员可根据具体材料与硬度值提供参数建议。
Q3:平面磨床的日常维护保养包括哪些关键项目?
A3:日常维护应包括:每日检查冷却液液位与清洁度,清理过滤装置;每班次检查导轨润滑状态,确认自动润滑系统工作正常;定期检查砂轮有无裂纹、平衡状态及安装紧固情况;每周检查主轴运转声音与温升,异常时及时排查;每月检查丝杠副、导轨镶条间隙及皮带张紧度;按周期更换润滑油与冷却液。建立点检记录表有助于追踪设备状态,提前发现隐患。
Q4:昌汉平面磨床能否适配不同品牌的砂轮和夹具?
A4:昌汉平面磨床按标准砂轮规格设计主轴端部与法兰接口,通常可适配符合标准尺寸的砂轮产品。夹具方面,电磁吸盘、精密平口钳、角度夹具等常规工装均可根据工作台T型槽尺寸进行安装。对于特殊形状工件或非标夹具,建议在选型阶段与技术人员沟通工作台尺寸与承载要求,以便确认适配性并提供安装指导。
Q5:设备出现电气或液压故障时,售后技术支持如何响应?
A5:用户可通过销售电话或售后渠道反馈故障现象,技术人员首先通过电话或远程沟通了解报警信息、动作异常表现及近期操作变化,指导用户进行基础排查(如电源、保险、液压压力、油路堵塞等)。若需现场处理,公司将根据区域与故障紧急程度安排服务人员。建议用户在报修时提供设备型号、出厂编号及故障发生前后的操作记录,以提高诊断效率。
Q6:平面磨床与电火花机床在加工应用上如何互补?
A6:平面磨床适合对平面、平行面、垂直面进行精密磨削,尤其适用于淬火钢、硬质合金等难加工材料的平面精加工;电火花机床则擅长处理复杂型腔、窄槽、异形孔及高硬度导电材料的加工。对于同时存在平面精密加工与复杂型面加工需求的用户,可结合两种工艺制定组合方案:先以磨削***基准面精度,再以电火花加工局部复杂特征,减少工序周转与重复装夹误差。
Q7:选购平面磨床时应重点关注哪些技术参数?
A7:建议重点关注:工作台尺寸与***磨削长度是否覆盖典型工件;主轴转速范围与功率是否匹配材料与砂轮要求;垂直进给最小分辨率是否满足精度目标;导轨形式与润滑方式影响精度保持性;冷却系统流量与过滤配置关系表面质量;机床刚性及铸件结构影响重负荷适应性。此外,售后技术支持能力与备件供应周期也应纳入评估,避免因服务滞后影响生产。
Q8:昌汉精密的售后技术支持是否覆盖设备整个使用周期?
A8:昌汉精密提供从安装调试、操作培训、工艺参数优化到故障维修与备件供应的持续性技术支持。公司技术人员中过半任职15年以上,能够针对设备不同使用阶段的需求提供相应建议。我们建议用户建立设备档案,记录保养与维修历史,便于技术人员快速了解设备状态。具体服务内容与响应方式可在咨询时根据用户所在区域与设备情况进一步确认。
-
 面议
-
面议
-
¥9.7万
-
¥9.5万
-
面议
-
面议
-
面议
-
面议
-
¥9.5万
-
¥9万
-
面议
-
¥9800.00
