

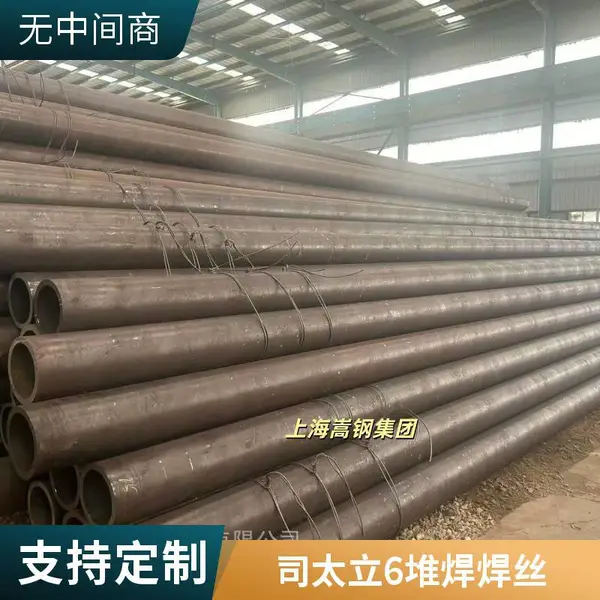
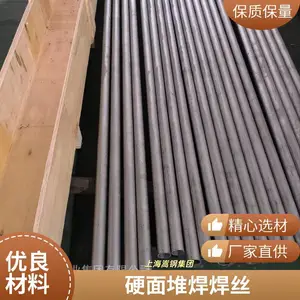
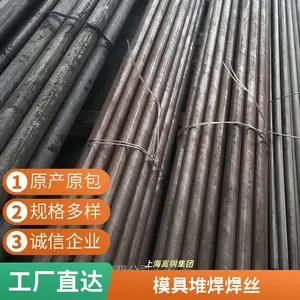

| 产地:上海 | 材质:钴铬钨合金 | 型号:Stellite 6 |
| 规格:Φ1.2-4.0mm | 硬度:HRC 38-45 | 工艺:气保焊/氩弧焊 |
| 应用领域:石油钻具/阀门 | 品牌:嵩钢 |
一、行业痛点与解决方案

在石油钻具、阀门密封面、螺杆钻具等硬面堆焊领域,客户长期面临三大核心痛点:一是高温磨损导致工件寿命短,钻具在井下高温、高压、强磨粒环境下,普通焊材堆焊层易出现软化、剥落,频繁更换造成停机损失;二是焊接工艺性差,许多钴基焊丝在气保焊或氩弧焊过程中飞溅大、成形不良,导致后续加工余量大、废品***;三是材料一致性难以***,不同批次焊丝成分波动引起堆焊层硬度不均,影响密封配合精度。上海嵩钢实业集团有限公司深耕金属制品与焊接材料领域,依托严格的供应链管理与技术服务体系,针对上述痛点推出钴基合金Stellite 6焊丝。该产品通过优化钴铬钨合金成分配比与拉拔工艺,在保持高硬度的同时***改善焊接润湿性与电弧稳定性,帮助客户降低返修率、延长工件服役周期。公司立足上海,辐射全国工业市场,以务实的技术支持与稳定的供货能力,为石油钻具制造与修复企业提供可靠的硬面堆焊材料选择。
二、工作机制与产品特点
Stellite 6焊丝属于钴基合金硬面堆焊材料,其工作机制在于:焊接过程中,焊丝在电弧热作用下熔化并过渡到工件表面,形成与基体冶金结合的堆焊层。堆焊层中弥散分布的铬钨碳化物硬质相,在高温下保持较高的红硬性,从而抵抗磨粒磨损与金属间粘着磨损。产品主要特点如下:
- 优异的红硬性:在600℃以下仍能保持较高硬度,适合石油钻具井下高温工况。
- 良好的耐磨损性能:铬钨碳化物硬质相分布均匀,抗磨粒磨损能力突出。
- 焊接工艺性好:电弧稳定、飞溅小,堆焊层成形平整,减少后续机加工量。
- 抗裂性优良:通过合理的合金配比与杂质控制,降低堆焊层开裂倾向。
- 规格齐全:提供多种直径焊丝,适配气保焊、氩弧焊等不同焊接方式。
三、技术规格
| 项目 | 参数值 |
| 材质 | 钴铬钨合金(Co-Cr-W) |
| 型号 | Stellite 6(司太立6) |
| 焊丝直径 | Φ1.2mm / Φ1.6mm / Φ2.0mm / Φ3.2mm / Φ4.0mm |
| 堆焊层硬度 | HRC 38-45(焊态) |
| 适用焊接工艺 | 气保焊(MIG)、氩弧焊(TIG) |
| 主要应用 | 石油钻具、阀门密封面、螺杆钻具、耐磨衬板 |
| 供货形态 | 盘丝/直条,按客户需求 |
四、使用维护与操作要点
为充分发挥Stellite 6焊丝的性能,建议客户在堆焊作业中注意以下环节:焊前准备方面,工件表面需清除油污、锈蚀及水分,基体材料建议预热至150-300℃(视基体碳当量而定),以减少冷裂纹风险;焊接参数方面,气保焊电流建议控制在120-220A(Φ1.2mm),氩弧焊电流80-150A,焊接速度保持均匀,避免热输入过大导致稀释率上升;层间控制方面,多层堆焊时层间温度不宜过高,必要时可采取间歇焊接;焊后处理方面,堆焊层可进行缓冷处理,对于要求较高的密封面,建议焊后磨削加工至设计尺寸。正确的操作规范有助于获得致密、无缺陷的堆焊层,延长石油钻具在恶劣工况下的使用寿命。
五、信任背书与咨询建议
上海嵩钢实业集团有限公司作为一家立足上海、服务全国工业客户的金属制品销售企业,经营范围涵盖金属制品、五金产品、机械设备及电子元器件等多个领域,具备***供应链整合能力与质量管控意识。公司坚持从源头把控材料品质,所供钴基合金Stellite 6焊丝均按批次进行成分与外观检验,确保交付产品符合约定技术要求。我们深知石油钻具堆焊对材料一致性与工艺稳定性的严苛要求,因此不仅提供标准规格焊丝,还可根据客户焊接工艺特点提供选型建议与操作指导。如果您正在为钻具硬面堆焊的磨损问题寻找解决方案,或希望了解Stellite 6焊丝在具体工况下的适配性,欢迎与我们的技术销售团队沟通,我们将结合您的基体材质、焊接方式与服役条件,提供务实的材料建议与样品支持。
六、FAQ
Q1:Stellite 6焊丝堆焊后硬度能达到多少?是否受焊接工艺影响?
A1:焊态堆焊层硬度通常在HRC 38-45范围内。实际硬度受焊接工艺影响较大,热输入过大或稀释率过高会导致硬度偏低,建议控制焊接电流与焊接速度,必要时采用多层堆焊以降低稀释率。
Q2:该焊丝适用于哪些焊接方法?气保焊和氩弧焊有何区别?
A2:Stellite 6焊丝适用于气保焊(MIG)和氩弧焊(TIG)。气保焊效率较高,适合较大面积的堆焊;氩弧焊电弧稳定、成形美观,适合精密密封面与小面积修复。客户可根据工件结构与批量选择合适工艺。
Q3:石油钻具堆焊前需要对基体进行预热吗?
A3:建议根据基体材料碳当量进行预热,一般预热温度150-300℃。预热可降低冷却速度,减少堆焊层与热影响区的冷裂纹倾向。对于高碳钢或合金钢基体,预热尤为重要。
Q4:堆焊层出现裂纹的原因有哪些?如何预防?
A4:裂纹可能源于基体预热不足、焊接热输入过大、层间温度控制不当或焊丝受潮。预防措施包括:焊前***清除油污水分、按推荐参数焊接、控制层间温度、焊后缓冷,以及避免在潮湿环境中存放焊丝。
Q5:Stellite 6焊丝与Stellite 12焊丝如何选择?
A5:Stellite 6硬度适中、韧性较好,适合承受冲击与磨粒磨损并存的工况,如石油钻具、阀门密封面;Stellite 12硬度更高但韧性略低,适合以磨粒磨损为主的场合。选型时应综合考虑工况温度、冲击载荷与加工要求。
Q6:焊丝直径如何选择?Φ1.2mm和Φ3.2mm分别适合什么场景?
A6:Φ1.2mm焊丝适合气保焊自动化或半自动化堆焊,熔敷效***,适合中小型工件;Φ3.2mm及以上直径适合氩弧焊手工堆焊或大面积修复,熔敷层较厚,效率较高。具体可根据焊接设备与工件尺寸选择。
Q7:该产品是否提供材质证明或批次检验报告?
A7:公司按批次对焊丝进行成分与外观检验,可根据客户需求提供相应的质量证明文件。具体文件类型与内容请在下单前与销售团队确认,我们将按约定提供。
Q8:堆焊后的工件需要进行热处理吗?
A8:钴基合金堆焊层一般不需进行淬火处理,焊态即可使用。对于要求较高的工件,可采用去应力退火或缓冷处理以降低残余应力。是否热处理应根据基体材料与工件服役条件综合决定,建议咨询技术人员。

| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 3.00万 |
| 公司注册地址 | 上海市松江区洞泾镇沈砖公路5666号1幢1701室-3 | 统一社会信用代码 | 91310117MA1J3HXA0E |
| 登记机关 | 松江区市场监督管理局 | 法定代表人 | 俞天凤 |
| 公司成立日期 | 2019-05-06 | 营业期限 | 2019-05-06 至 2039-05-05 |
| 经营范围 | 一般项目:金属制品销售;五金产品批发;电力电子元器件销售;半导体器件专用设备销售;电子元器件与机电组件设备销售;塑料制品销售;软木制品销售;日用木制品销售;机械设备销售;电子产品销售;电子元器件零售;园林绿化工程施工;。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
身份验证
- 营业执照已上传
- 手机已验证
-
注册资本
3.00万
-
企业类型
有限责任公司(自然人投资或控股)
- 主营产品
-
公司地址
上海 上海 松江区 上海市松江区洞泾镇沈砖公路5666号1幢1701室-3
-
面议
-
面议
-
面议
-
面议
