

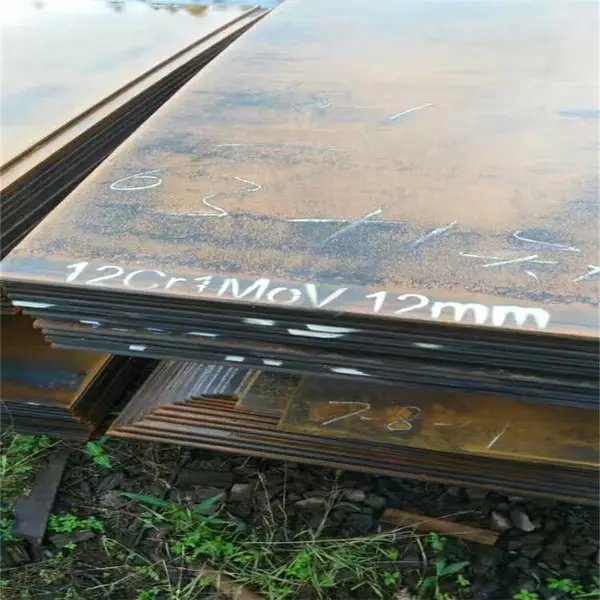

| 产品特性:12Cr1MoV | 是否进口:否 | 品名:12Cr1MoV |
| 材质:12Cr1MoV钢板 | 产地/厂家:宝钢 | 仓库所在城市:无锡 |
| 仓库:无锡 | 质量等级:正品(受理质量异议) | 加工服务:无加工 |
| 配送服务:可配送到厂 | 货物销售类型:现货 | 用途范围:精密电子、 机械制造、 轨道交通、 压力容器、 核电 |
| 规格:齐全 | 计重方式:过磅 | 仓库电话:13382219805 |

钢板表面有一层薄薄的蓝色氧化膜,很多人以为是运输中沾染的油污,直接用砂纸打磨——这是12Cr1MoV钢板到货后最常犯的错误。这层膜不是杂质,而是热轧终轧温度控制精准后自然形成的致密Fe?O?保护层,能有效隔绝湿气,防止存放初期发生点蚀。强行去除,反而暴露基体,为后续焊接前的预热校验埋下隐患。
先说清楚两个材料的本质:12Cr1MoV是珠光体耐热钢,含铬、钼、钒三种强化元素,设计初衷就是在540℃长期服役不蠕变;09CrCuSb则是低合金耐候钢,铜与锑协同作用,在潮湿含硫环境中形成稳定碱式硫酸盐钝化膜。它们不是“更结实的普通钢板”,而是各自锁定特定工况的功能型材料。
到货验收必须核对理算重量与质保书数据。12Cr1MoV钢板按GB/T 713-2014标准,厚度公差执行B类(±0.3mm),但实测若单点偏差超0.45mm,说明轧制冷却过程存在板形应力畸变,后续卷制筒体时极易在焊缝热影响区诱发微裂纹。某电厂锅炉集箱项目曾因此返工三块板,就因未在卸车时用塞尺抽检边部厚度。
12Cr1MoV钢板若用火焰切割开坡口,切口边缘会生成2–3mm宽的淬硬层(硬度达350HB),焊接时极易产生冷裂纹。正确做法是铣削或刨削,且坡口面粗糙度Ra≤6.3μm。09CrCuSb虽可火焰切割,但必须立即用角磨机清除氧化渣,否则残渣中的CuO在焊接电弧下会还原成游离铜,沿晶界渗透导致热裂。
调试阶段最关键的参数是预热温度与层间温度控制。12Cr1MoV钢板焊接必须预热至200–250℃,且整个焊接过程中层间温度不得低于150℃;09CrCuSb板材则要求预热100–120℃,层间温度上限严格控制在200℃以内——超限会导致锑元素偏析,降低耐蚀性。红外测温仪每道焊缝至少测三点,不能仅凭经验估摸。
所有焊后热处理必须在焊接完成24小时内进行。12Cr1MoV需做720–750℃恒温保温,保温时间按2.5分钟/毫米厚度计算,少一分钟,σ相析出风险就上升;09CrCuSb不强制要求PWHT,但若结构拘束度大,建议600–620℃去应力退火,否则残余应力叠加腐蚀介质,会加速应力腐蚀开裂。
-
 ¥7600.00
-
¥7600.00
-
¥8100.00
-
¥8200.00
-
¥9000.00
-
¥4.60
-
¥4800.00
-
¥5480.00
-
面议
-
¥7200.00
-
¥4580.00
-
¥4750.00
