

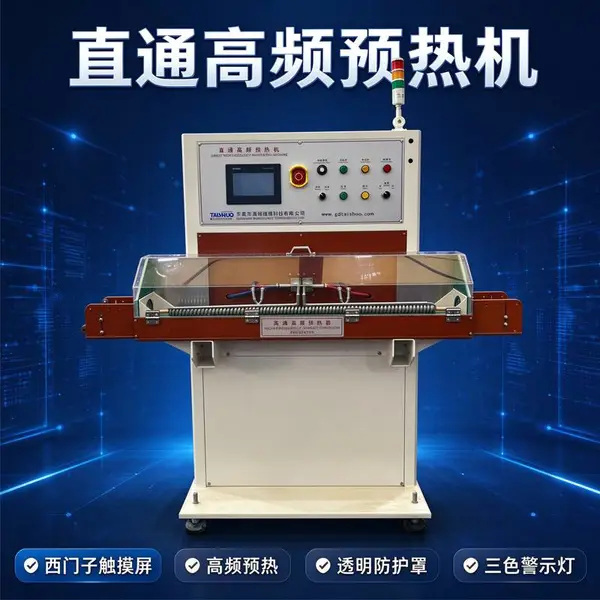
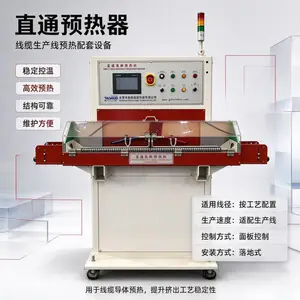

| 加工定制:是 | 品牌:泰硕 | 型号:直通式高频预热器 |
| 用途:铜铝导体在线加热 |
通预热器为高频感应非接触式导体预热设备,区别传统轮式预热器,线材直线直通穿过腔体,无需绕轮。 主要安装在挤出机机头前端,对导体预先加热,去除导体表面水汽,提升绝缘料与导体附着力,减少绝缘气泡、脱层、偏心不良;适合高速押出、细线电子线、软硅胶线生产,避免细线拉伸拉断、拉伤问题,可搭配火花机、等离子表面处理机、静电过粉机、印字机组成整套线缆产线。

? 产品特点
直通式通道,无导轮绕线,换线快捷,细线不易断丝
高频感应加热,只加热金属导体,外皮无灼伤风险
线速同步跟踪,线速变化自动匹配加热功率,温度稳定
PLC + 触摸屏控制,参数保存,多规格配方一键调用
支持 24 小时连续量产,能耗稳定,可非标定制通道内径、机身长度
2. 工作原理
设备高频电源输出交变磁场,金属导体穿过感应腔体时产生涡流发热,热量集中在导体本身; 配套编码器采集挤出机线速信号,控制系统实时调整输出功率,***不同生产速度下,导体预热温度恒定。 加热目的:烘干导体潮气、提升导体表面温度,改善塑胶熔融贴合效果。
?? 仅金属导体可以加热,单独护套线材、非金属线材无法加热。
3. 通用技术参数(可按需修改)
表格
| 项目 | 参数 |
|---|---|
| 机型 | 直通高频预热器 |
| 输入电源 | AC380V 三相 50Hz |
| 加热方式 | 高频感应涡流加热 |
| 适配导体 | 铜、铝、铜包钢、铜包铝等金属导体 |
| 线径范围 | 0.08mm~16mm(支持定制) |
| 线速范围 | 0~1200m/min(按机型) |
| 预热温度范围 | 40~180℃可调 |
| 控制方式 | PLC + 触摸屏,支持编码器同步跟踪 |
| 冷却方式 | 风冷 / 水冷(水冷款单独标注) |
| 通道形式 | 直通式,直线过线 |
| 适配产线 | 电线、电子线、硅胶线、电源线、光缆护套押出生产线 |
4. 设备结构说明
主机控制柜:高频电源模块、PLC、触摸屏、接触器、保护电路
感应加热腔体:直通过线通道、感应线圈、隔热结构
进线导向座:防刮陶瓷导眼,对中定位,防止线材蹭壁
出线导向座:陶瓷导眼,稳定出线
编码器信号接口:对接挤出机计米 / 线速编码器
冷却风口 / 水冷接头
急停按钮、电源开关
5. 安装要求
安装位置:挤出机机头前方,导体进入模头之前;预留检修空间。
整机水平固定,机架牢固,避免高速生产震动移位。
线材必须保持直线水平穿过腔体中心,不能擦碰腔体内壁、线圈。
编码器信号线、动力线分开布线,避免信号干扰。
风冷机型:保持进出风口通畅,远离粉尘堆积;水冷机型接入干净冷却水,水压稳定。
接地:设备必须可靠接地,接地电阻≤4Ω,防止感应静电、漏电。
环境:环境温度 0~40℃,远离腐蚀性气体,粉尘大车间建议配套防尘。
6. 接线说明(电工操作)
三相 380V 接入主机电源端子,确认相序;
单独接地线;
编码器信号线接入对应信号端子(A/B 相);
输出信号(可选:故障报警、就绪信号)对接产线 PLC;
-
 面议
-
面议
-
面议
-
面议
