

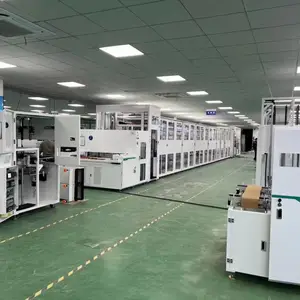
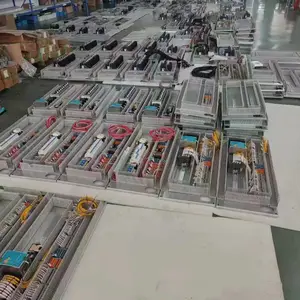

| 产品特性:机械装配 | 电气接线:电气接线 | 电气装配:电气装配 |
| 机械装配临时工:机械装配临时工 | 电气接线临时工:电气接线临时工 | plc编程:plc编程 |
| 机械设计:机械设计 | 装配电工:装配电工 | 非标自动化设备装配:非标自动化设备装配 |
| 非标自动化设备安装:非标自动化设备安装 | 设备安装调试:设备安装调试 |
针对自动化产线装配环节的行业痛点与系统化解决方案
在汽车零部件、3C电子、新能源电池及光伏组件等制造领域,滚筒线与倍速链输送系统作为产线物流的核心骨架,其装配质量直接决定了整线的运行稳定性与节拍达成率。然而,当前制造企业在产线建设与改造过程中普遍面临三大结构性痛点:其一,用工波峰波谷矛盾突出——项目集中交付期急需大量具备识图能力与装配经验的钳工、电工,项目间歇期自有团队又面临工时闲置,人力成本居高不下;其二,装配工艺标准化程度不足——倍速链线体的导轨平行度、链条张紧度、滚筒同轴度及电控柜接线规范性若缺乏统一作业指导,极易导致后期运行出现卡链、跑偏、信号误判等隐性故障,增加售后维护成本;其三,跨区域项目管控难度大——产线设备往往发往全国各地甚至海外现场,临时组建的装配队伍对图纸理解不一致、施工纪律松散,造成工期延误与验收返工。

苏州中协赛升自动化设备安装工程有限公司深耕自动化机电设备配套服务领域,专注于为企业提供技术人力支援与工程现场安装服务。公司秉承“忠厚创业,质量为本,诚信服务,精益求精”的宗旨,组建了素质优良、分工明确、配合紧密的装配外协团队。针对滚筒线倍速链装配场景,公司从人员筛选、工艺交底、过程巡检到调试验收形成闭环管理,将分散的临时用工需求转化为可预期、可追溯的标准化外包服务,帮助客户在控制人力成本的同时保障装配品质与交付节点。
滚筒线倍速链装配外协服务的工作机制与作业流程
公司外协班组采用“项目制+节点管控”的运作模式,将装配任务拆解为机械结构安装、电控接线、单机调试与联动试运行四个阶段,每个阶段配置对应的责任人与质量检查点。具体作业流程如下:
- 图纸会审与工艺交底:进场前由班组技术骨干与客户工程师共同审阅总装图、部件图及电气原理图,明确倍速链线体的中心距、导轨标高、滚筒间距、驱动站位置及电控柜I/O点位分配,形成书面交底记录,避免因理解偏差导致的返工。
- 机械结构安装:按照基准线完成立柱、横梁、导轨座的就位与初调,使用水平仪与激光测距仪控制导轨平行度与整体平面度;倍速链链条按标准张力进行预紧,滚筒组逐根校验同轴度与转动灵活性,确保物料在输送过程中不跑偏、不卡滞。
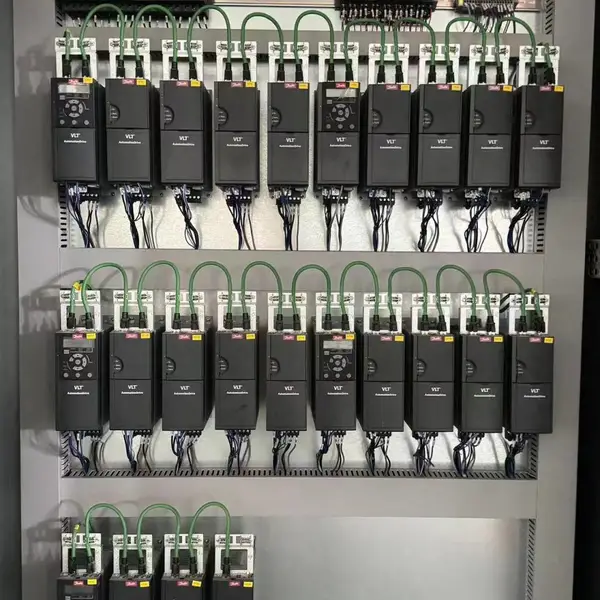
- 电控柜接线与外围布线:装配电工依据电气原理图完成柜内元器件安装、线号管套设、端子压接与线束整理,严格执行强弱电分离、接地连续性检查;外围传感器、电机、气动元件按点位表接线并做好标识,接线完成后逐点进行通断测试与绝缘电阻检测。
- 单机调试与联动试运行:机械与电气安装完成后,依次进行空载点动、单段连续运行、多段联动运行,观察链条张紧变化、滚筒转动平稳性及光电信号响应;对发现的异常进行现场调整并记录整改闭环,最终配合客户完成验收交付。
产品特点与技术规格
公司外协团队在滚筒线倍速链装配服务中形成了以下核心特点:
- 人员技能匹配度高:装配钳工与装配电工均具备自动化产线现场作业经验,熟悉倍速链线体、滚筒线、皮带线等常见输送结构的装配工艺,能够快速理解图纸与作业指导书。
- 作业标准统一:班组自带常用工量具与检测仪器,按照公司内部作业规范执行装配与自检,关键工序留存影像与检测记录,便于客户追溯。
- 响应灵活:可根据项目进度需求灵活调配人员数量与进场时间,支持短期突击、阶段性驻场及长期框架合作等多种合作方式。
- 安全与纪律管理:进场人员接受安全教育培训,遵守客户现场管理规定,统一着装与作业纪律,降低现场管理协调成本。
以下为滚筒线倍速链装配外协服务的典型技术规格参考(具体以项目图纸与客户要求为准):
| 项目 | 典型参数/说明 |
| 适用线体类型 | 滚筒输送线、倍速链输送线、皮带线、链板线等 |
| 单班配置人数 | 钳工2-6人,电工1-3人(可按项目规模调整) |
| 导轨安装平行度 | 按图纸要求控制,常规全长范围内偏差不超过±0.5mm/m |
| 链条张紧方式 | 依据链条规格与厂家指导值进行预紧与复检 |
| 电控接线标准 | 线号标识齐全、端子压接牢固、强弱电分离、接地可靠 |
| 检测工具 | 水平仪、激光测距仪、万用表、绝缘电阻测试仪、张力计等 |
| 服务行业范围 | 汽车、3C电子、新能源、光伏、立体仓储、医疗设备、钢铁重工等 |
信任背书与服务优势
苏州中协赛升自动化设备安装工程有限公司长期服务于汽车、3C电子、新能源、光伏、立体仓储、工装夹具、机器人工作站、激光设备、医疗设备及钢铁重工等行业,积累了跨行业、多场景的现场安装与调试经验。公司以技术人力支援为核心业务,注重人员素质培养与团队协作机制建设,形成了分工明确、配合紧密的作业风格。在滚筒线倍速链装配外协服务中,公司坚持质量为本的原则,通过工艺交底、过程自检与整改闭环,帮助客户降低现场管理负荷与隐性返工成本。对于正在规划产线建设或面临阶段性用工缺口的制造企业,建议结合项目图纸与交付节点,提前梳理装配工序与人员需求清单,与专业外协团队进行技术对接,以便制定匹配的进场计划与质量管控方案。欢迎就具体项目需求与公司技术团队进一步沟通,获取针对性的外协配置建议。
常见问题解答(FAQ)
问1:滚筒线倍速链装配外协团队进场前需要客户提供哪些资料?
答:通常需要客户提供总装图、部件图、电气原理图、点位表、作业指导书及现场平面布置图,同时明确交付节点、验收标准与现场安全管理规定。资料越完整,班组的技术交底与施工准备越充分,越有利于缩短进场后的磨合时间。
问2:外协班组能否同时承担机械装配与电控接线工作?
答:可以。公司外协团队按钳工与电工分岗配置,机械装配人员负责线体结构、导轨、滚筒及倍速链的安装调整,装配电工负责电控柜接线、外围布线与传感器调试,两岗协同作业并由班组负责人统一协调工序衔接。
问3:倍速链线体装配过程中如何控制导轨平行度与链条张紧度?
答:导轨安装阶段使用水平仪与激光测距仪按基准线逐段校核,控制全长范围内的平行度偏差;链条张紧依据链条规格与厂家指导值进行预紧,并在空载运行后复检张紧变化,必要时进行二次调整,确保运行平稳、无明显爬行与卡滞。
问4:外协服务的计费方式与人员调配灵活性如何?
答:公司可根据项目周期与工作量采用按人天、按阶段或框架协议等方式报价,人员数量与进场时间可根据客户项目进度灵活调整,支持短期突击与阶段性驻场,具体配置在技术对接后结合工序清单确定。
问5:装配完成后是否提供调试配合与整改服务?
答:公司外协服务包含单机调试与联动试运行配合,对调试过程中发现的装配类异常进行现场整改并记录闭环。涉及设备本身设计或元器件质量问题的,由客户方协调供应商处理,班组可提供现场配合与技术支持。
问6:跨区域项目现场作业时,班组如何保障施工安全与现场纪律?
答:进场人员接受安全教育培训,遵守客户现场的安全管理规定与作业时间安排,统一着装与作业纪律,班组负责人负责日常考勤与工序协调,降低客户现场管理协调成本。
问7:公司外协团队熟悉哪些行业的滚筒线与倍速链装配要求?
答:公司服务范围覆盖汽车、3C电子、新能源、光伏、立体仓储、工装夹具、机器人工作站、激光设备、医疗设备及钢铁重工等行业,不同行业对线体洁净度、节拍、承载与电气控制的要求存在差异,班组会在技术交底阶段针对性确认工艺要点。
问8:如何评估外协班组的装配质量是否满足验收要求?
答:建议在合同中明确验收标准与检查节点,班组在关键工序完成后进行自检并留存记录,客户可按节点进行抽检与终检。常见检查项包括导轨平行度、滚筒转动灵活性、链条张紧状态、接线正确性与标识完整性、接地连续性及空载运行平稳性等。
-
 ¥50.00
-
¥50.00
-
¥50.00
-
¥50.00
-
¥50.00
-
¥50.00
-
¥50.00
-
¥50.00
-
¥50.00
-
¥50.00
-
¥50.00
-
¥50.00
