

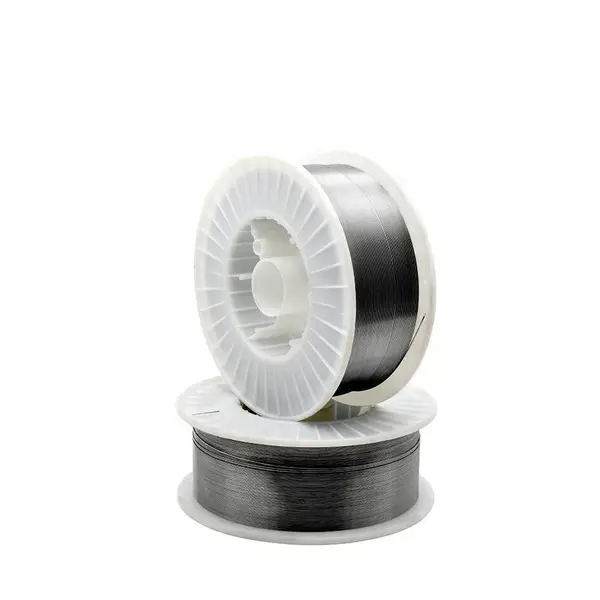
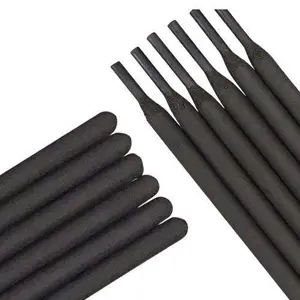
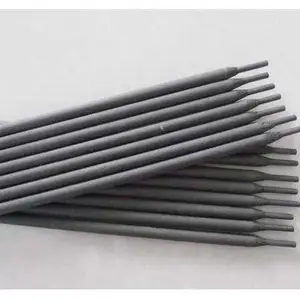

| 材质:高铬铸铁合金 | 型号:D322 | 品牌:贝洲 |
| 直径:3.2mm/4.0mm | 焊接方式:手工电弧焊 | 硬度:HRC≥45 |
| 应用领域:螺旋输送机叶片 | 功能:耐磨堆焊修复 | 标准:符合GB/T 984 EDZCr-B-03 |
在散料输送、矿山开采、水泥生产、冶金烧结等行业中,螺旋输送机叶片长期承受物料的高强度磨粒磨损与冲击载荷,叶片边缘快速减薄、变形甚至断裂是普遍存在的行业痛点。频繁更换叶片不仅推高备件成本,更造成停机损失,直接影响整条生产线的连续性与经济效益。许多用户在选用堆焊材料时,常遇到焊层硬度不足、耐磨寿命短、焊接工艺性差、易产生裂纹或剥落等问题,导致修复效果难以达到预期。
济南贝洲焊材有限公司位于山东省济南市,主要生产焊条、焊丝两大类300多个品种,产品涵盖银焊材、钴基焊材、铸铁焊材、镍基焊材、堆焊焊材、碳化钨焊材等。公司焊接材料被国内外用户广泛用于电站锅炉、压力容器、核工业、航天、桥梁、船舶、车辆、石油、化工、水电、火电、冶金、高层建筑、重型机械设备及海上钻井平台等重要工程。针对螺旋输送机叶片磨损工况,贝洲焊材通过合金体系优化与药皮配方改进,推出D322硬面堆焊焊条,采用高铬铸铁合金体系,在***焊层高硬度的同时兼顾抗裂性与工艺操作性,帮助用户延长叶片使用寿命、降低综合维护成本。
一、工作机制与产品特点
D322硬面堆焊焊条为手工电弧焊用耐磨堆焊焊条,焊芯与药皮协同过渡合金元素,熔敷金属以高铬铸铁组织为主,组织中分布大量铬的碳化物硬质相,形成对磨粒磨损的有效抵抗。其工作机制可概括为:焊接电弧熔化焊芯与药皮,合金元素进入熔池,冷却后获得高硬度且具有一定韧性的堆焊层,从而在螺旋输送机叶片表面形成耐磨保护层。
- 高铬合金体系:熔敷金属含铬量较高,形成铬碳化物硬质相,适合磨粒磨损工况。
- 硬度与韧性兼顾:焊层硬度可达HRC≥45,同时通过成分设计控制裂纹敏感性,适应叶片反复冲击。
- 工艺性良好:电弧稳定、飞溅较小、脱渣容易,适合现场手工堆焊修复。
- 多层堆焊能力:可进行多层多道堆焊,满足叶片磨损部位的厚度恢复需求。
- 适用交直流两用:焊接电源适应性强,便于不同现场条件使用。
二、技术规格与使用参数

| 项目 | 参数/说明 |
| 产品型号 | D322 |
| 产品类型 | 硬面堆焊焊条(手工电弧焊) |
| 焊芯材质 | 高铬铸铁合金 |
| 常用直径 | 3.2mm / 4.0mm |
| 熔敷金属硬度 | HRC≥45(堆焊层) |
| 焊接电流 | 3.2mm约90-130A;4.0mm约130-180A(参考值,按现场工艺评定调整) |
| 焊接位置 | 平焊、平角焊为主 |
| 电源类型 | 交流或直流反接 |
| 焊前处理 | 清除油污、锈蚀、水分,焊条按规定烘干 |
| 堆焊层数 | 一般2-3层,视磨损量确定 |
| 适用工况 | 磨粒磨损、冲击磨损 |
| 包装规格 | 按常规焊条包装(如5kg/盒,具体以出厂包装为准) |
三、螺旋输送机叶片堆焊操作要点
- 焊前准备:***清理叶片待焊部位的油污、铁锈、泥垢和水分,确认磨损部位无贯穿裂纹;焊条按说明书要求烘干,避免氢致缺陷。
- 磨损评估:测量叶片厚度减薄量,确定堆焊层数与焊道排布,避免局部过热导致叶片变形。
- 焊接顺序:采用分段退焊或对称交替焊接,控制层间温度,减少热应力集中。
- 电流控制:在***熔合良好的前提下采用适中电流,避免电流过大增加稀释率与裂纹倾向。
- 层间清理:每道焊后清除熔渣与飞溅,检查有无气孔、夹渣等缺陷后再继续堆焊。
- 焊后处理:堆焊层自然冷却,避免急冷;对要求较高的部位可进行外观与硬度抽检。
四、适用场景与选型建议
D322硬面堆焊焊条适用于螺旋输送机叶片、绞龙叶片、搅拌叶片、刮板输送机中部槽、料斗衬板等承受磨粒磨损的部件修复与预保护堆焊。对于以磨粒磨损为主、冲击载荷中等的工况,该焊条具有较好的适配性;若工况以强冲击为主,建议结合具体工况与技术人员沟通选型。用户在采购前可提供叶片材质、磨损部位尺寸、设备转速与物料特性等信息,以便获得更贴合实际的使用建议。
五、信任背书与服务支持
济南贝洲焊材有限公司产品种类齐全、质量可靠,焊接材料广泛应用于石油化工、钢铁冶金、机械制造、铁路桥梁、油气管道、车辆船舶、锅炉容器电力、航空航天、矿山建筑等众多领域。公司本着“诚信为本,客户至上”的原则,面向全国各地用户及经销商,竭诚提供优质的售前咨询及售后服务,并拥有一支业务精通、操作能力强的骨干队伍,可为客户提供专业化、个性化、全天候、全方位的服务。
针对螺旋输送机叶片耐磨堆焊需求,建议您先梳理设备工况参数与磨损情况,再与我方技术人员沟通焊条直径、堆焊层数与焊接工艺参数,必要时可进行小样试焊验证。我们可根据您的实际工况提供选型建议与工艺指导,帮助您在控制成本的前提下提升叶片耐磨寿命。
FAQ
1. D322焊条适合堆焊螺旋输送机叶片的哪些部位?
D322主要用于叶片外缘、迎料面等磨粒磨损集中的部位,也可用于叶片整体磨损后的厚度恢复。对于叶片根部焊缝开裂等结构性问题,应***行结构修复与补强,再考虑耐磨堆焊,避***纯堆焊无法解决受力问题。
2. 堆焊前需要对叶片进行预热吗?
是否需要预热取决于叶片母材材质、厚度与刚性约束条件。对于中高碳钢或厚度较大的叶片,适当预热有助于降低裂纹倾向;对于低碳钢薄叶片,可根据工艺评定确定。建议用户提供母材信息,由技术人员给出预热与层间温度控制建议。
3. D322焊条堆焊层硬度能达到多少?
该焊条熔敷金属硬度通常可达HRC≥45,具体数值受焊接电流、稀释率、层数与冷却条件影响。实际使用中建议以工艺评定后的实测硬度为准,并结合物料磨粒特性评估耐磨效果,不宜仅以硬度单一指标判断寿命。
4. 3.2mm和4.0mm直径如何选择?
3.2mm焊条适合较薄部位、精细堆焊与修补;4.0mm焊条熔敷效率较高,适合面积较大的磨损面堆焊。选择时需综合考虑叶片厚度、堆焊面积、焊接位置与效率要求,并匹配相应的焊接电流范围。
5. 堆焊后出现裂纹是否正常?如何处理?
高铬铸铁型堆焊层存在一定的裂纹敏感性,细小分散的裂纹在耐磨堆焊中较为常见,但贯穿性裂纹会影响使用安全。建议通过控制电流、减少稀释、分段焊接与合理层间温度来降低裂纹风险;发现异常裂纹应停止焊接,清理后评估是否需调整工艺。
6. 焊条使用前需要烘干吗?烘干条件如何?
焊条受潮会增加气孔与氢致缺陷风险,使用前应按产品说明进行烘干处理。一般可在规定温度下烘干并保温后使用,具体烘干温度与时间以出厂说明为准,现场应使用保温筒随用随取,避免二次受潮。
7. D322焊条能否用于其他耐磨件修复?
除螺旋输送机叶片外,D322也可用于绞龙叶片、搅拌叶片、刮板中部槽、料斗衬板等磨粒磨损部件的堆焊修复。不同部件工况差异较大,建议根据冲击载荷、磨损类型与母材材质进行选型确认,必要时先试焊验证。
8. 采购前需要提供哪些信息以便选型?
建议提供叶片母材材质与厚度、磨损部位尺寸、设备转速与输送物料特性、焊接电源条件及期望堆焊层数等信息。信息越完整,越有利于匹配焊条直径与焊接工艺参数,减少试错成本并提升修复质量。

山东济南贝洲焊材有限公司位于山东省济南市,主要生产焊条,焊丝两大类300多个品种。主要产品有:银焊材,钴基焊材,铸铁焊材,镍基焊材,堆焊焊材碳化钨焊材等。焊接材料质量优良,信誉***,被国内外用户广泛用于电站锅炉、压力容器、核工业、航天、桥梁、船舶、车辆、石油、化工、水电、火电、冶金、高层建筑、重型机械设备及海上钻井平台等重要工程,产品种类齐全、质量可靠,广泛应用于石油化工、钢铁冶金、机械制造、铁路桥梁、油气管道、车辆船舶、锅炉容器电利、航空航天、矿山建筑等众多领域。 公司本着“诚信为本,客户至上”的原则,面向全国各地用户及经销商,竭诚为广大用户提供优质的售前咨询及售后服务。“没有,只有更好”是我公司的经营理念,我们在“创造服务”的经营理念指导下,经过全体员工的不懈努力,已经取得了令人瞩目的成绩。我公司拥有一支业务精通,操作能力强的骨干队伍,为广大客户提供专业化、个性化、全天候、全方位的服务。我们的宗旨是:“用服务和真诚来换取您的信任与支持,互惠互利,共创双赢!我公司愿与各界同仁志士竭诚合作,共创未来!
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 山东省济南市历城区西营镇西营村南商业街38号212室 | 统一社会信用代码 | 91370128307218741F |
| 登记机关 | 济南市南部山区管委会市场监管局 | 法定代表人 | 刘国军 |
| 公司成立日期 | 2015-05-25 | 营业期限 | 2015-05-25 至 无固定期限 |
| 经营范围 | 焊接材料的批发、零售。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
¥22.00
-
¥22.00
-
¥22.00
-
¥22.00
-
¥22.00
-
¥22.00
-
¥22.00
-
¥22.00
-
¥22.00
-
¥22.00
-
¥22.00
-
¥22.00
