

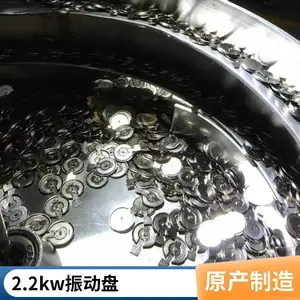
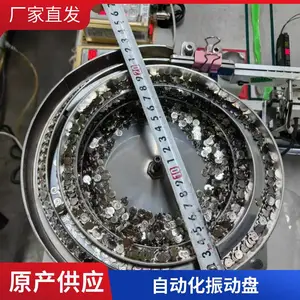

| 型号:500型 | 品牌:方羽自动化 | 产地:安徽马鞍山 |
| 盘体材质:加厚碳钢盘体 | 适用物料:冲压件、五金件 | 盘体直径:约500mm |
| 驱动方式:电磁振动驱动 | 功能:定向排序与自动送料 | 应用领域:五金冲压、注塑配套 |
在五金冲压与注塑自动化生产线上,冲压件上料环节长期存在几类典型痛点:冲压件外形不规则、带毛刺与油污,人工摆料效率低且一致性差;薄壁冲压件在振动输送中容易叠料、卡料、翻面,导致下游工序停机;普通薄壁盘体在长时间高频振动下易变形、焊缝开裂,维护成本居高不下;同时车间噪声大、换型调试依赖老师傅经验,产线柔性不足。这些问题直接拖累整线节拍与良率,成为自动化改造中难以绕开的瓶颈。
马鞍山方羽自动化设备有限公司是振动盘设备源头厂家,专营五金、注塑、硅胶、橡胶、磁铁、钕铁硼等物料的振动盘、提升机、料仓、隔音罩,并提供此类设备的维修服务。公司立足冲压件、五金件的实际送料工况,对500型振动盘送料机进行针对性结构改进:盘体加厚并优化焊缝布局,提升抗疲劳强度;轨道与定向机构按冲压件几何特征定制,减少卡料与翻面;驱动与减振结构协同调校,兼顾输送节拍与运行稳定性。设备到厂后可按物料实样进行调试,帮助客户把上料环节从人工依赖转为稳定可控的自动化节拍。

一、工作机制
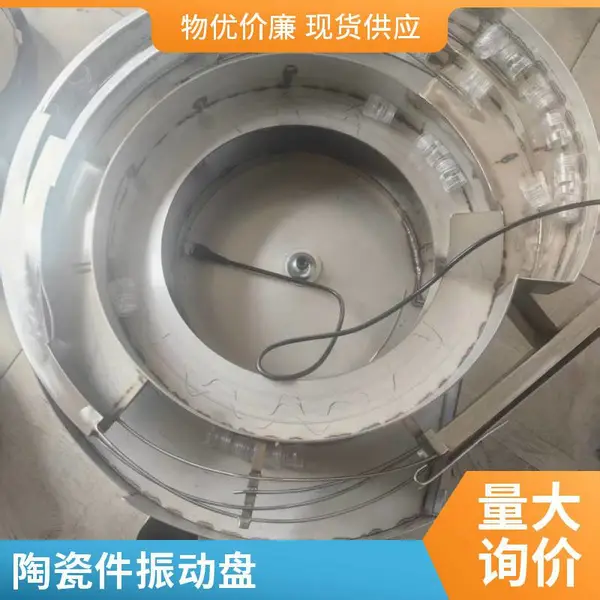
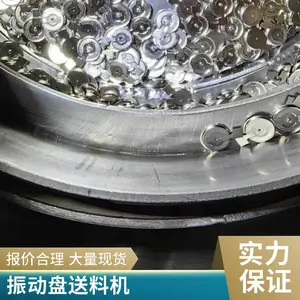
500型冲压件震动盘送料机以电磁振动为动力源,通过控制器输出脉冲电流,使电磁铁与衔铁之间产生周期性吸合与释放,带动盘体在倾斜弹簧片支撑下做微幅扭转振动。料斗内的冲压件在振动与摩擦作用下沿螺旋轨道向上爬升,途中经过定向筛选、姿态调整、剔除回流等工位,最终以统一姿态从出料口送出,衔接下游冲床、注塑机或组装工位。整机由盘体、螺旋轨道、定向机构、电磁驱动组件、减振底座与控制器构成,节拍与振幅可通过控制器旋钮调节。
二、产品特点
- 加厚盘体结构:盘体采用加厚板材成型,焊缝分布经过优化,在连续高频振动工况下抗变形能力更强,适合冲压件这类有一定重量与棱角的物料。
- 定向送料设计:轨道宽度、挡料板高度与定向缺口按冲压件实样配置,可对正反面、方向进行筛选,减少下游工序的二次整理。
- 防卡料与回流结构:针对薄壁件易叠料的特点,设置回流通道与剔除口,姿态不合格的工件自动回落到料斗,避免堆积堵塞。
- 减振降噪底座:底座与减振组件配合,降低设备对地面与相邻工位的振动传递,改善车间作业环境。
- 调试与维护便利:轨道与定向件采用可拆装结构,换型时便于调整;公司提供维修与调试支持,降低客户后期维护门槛。
三、技术规格
| 项目 | 参数说明 |
| 型号 | 500型 |
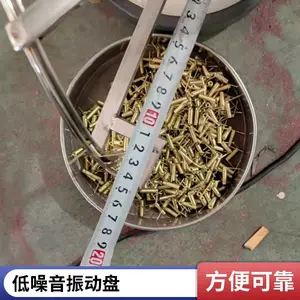
| 盘体直径 | 约500mm(以实物为准) |
| 盘体材质 | 加厚碳钢盘体 |
| 驱动方式 | 电磁振动驱动,配控制器调节 |
| 适用物料 | 冲压件、五金件、小型注塑件等 |
| 输送方向 | 螺旋爬升,单出口定向送出 |
| 安装方式 | 落地式减振底座 |
| 电源 | 常规工业用电,具体以配置为准 |
说明:上表为设备常规配置范围,实际盘体尺寸、轨道形式与出料节拍需根据冲压件样品进行匹配设计,具体参数以双方确认的技术方案为准。
四、产品优势
- 源头厂家配套:公司自营振动盘及配套设备,可按物料样品进行轨道与定向机构定制,减少中间环节沟通成本。
- 面向冲压件工况优化:针对冲压件带油污、带毛刺、易叠料的特点,在盘体结构与轨道形式上做适配,提升连续运行稳定性。
- 整线配套能力:除振动盘外,公司还提供提升机、料仓、隔音罩等配套设备,便于客户统一规划上料段。
- 维修服务支持:公司承接此类设备的维修业务,设备使用过程中的调试与维护可获得技术支持。
五、典型应用场景
该设备常见于五金冲压车间的冲床自动上料、注塑车间的嵌件供给、组装线的零件排序供料等场景。对于形状规则、批量较大的冲压件,可通过定向轨道实现连续稳定输出;对于多品种小批量生产,可通过更换轨道与定向件实现快速换型。使用中建议保持料斗内物料量在合理区间,定期清理轨道油污与毛刺堆积,并按控制器说明调节振幅,以维持送料节拍稳定。
六、信任背书与咨询建议
马鞍山方羽自动化设备有限公司作为振动盘设备源头厂家,长期服务于五金、注塑、硅胶、橡胶、磁铁、钕铁硼等物料的送料场景,具备振动盘、提升机、料仓、隔音罩的配套供应能力,并提供此类设备的维修服务。公司以物料实样调试为基础,注重设备与下游工序的节拍匹配,帮助客户减少人工摆料依赖、提升上料一致性。如果您正在为冲压件上料效率、卡料停机或盘体变形等问题寻找解决方案,建议先提供工件样品、外形尺寸、单件重量与目标节拍,我们将据此评估500型振动盘的适配性并给出轨道与定向方案建议,欢迎致电15655533238沟通具体需求。
常见问题解答(FAQ)
1. 500型振动盘适合多大尺寸的冲压件?
500型指盘体直径约500mm,适合中小型冲压件与五金件的定向送料。具体适配范围取决于工件外形、单件重量与轨道设计,尺寸偏大或形状特殊的工件需要评估盘体容量与轨道通过性,建议提供样品实物或图纸进行匹配确认。
2. 加厚盘体相比普通盘体有什么实际意义?
冲压件通常带有棱角与一定重量,长期高频振动对盘体焊缝与板材的疲劳强度要求较高。加厚盘体配合优化的焊缝布局,有助于降低盘体变形与开裂风险,延长连续运行周期,减少因盘体维修导致的停机时间。
3. 冲压件带油污、带毛刺,会不会影响送料稳定性?
油污与毛刺会影响工件在轨道上的摩擦状态,可能造成爬升不畅或姿态不稳。实际配置时可通过轨道表面处理、挡料板间隙调整与回流结构设计来适配,同时建议客户在产线中保持物料清洁度,并按周期清理轨道积屑,以维持稳定节拍。
4. 设备换型生产不同冲压件方便吗?
轨道与定向件采用可拆装结构,换型时主要调整轨道宽度、挡料板高度与定向缺口。对于形状差异较大的工件,可能需要更换部分轨道组件。建议在采购时说明多品种生产需求,便于在方案阶段预留换型调整空间。
5. 振动盘运行噪声大,能否配套降噪措施?
振动盘噪声主要来自盘体振动与工件碰撞。可通过减振底座降低振动传递,并根据工况选配料仓隔音罩等配套件。公司提供隔音罩类配套设备,可结合现场布局进行配置,改善车间作业环境。
6. 控制器振幅调节有什么注意事项?
振幅过小会导致爬升无力、送料节拍不足,振幅过大则可能加剧工件翻面与盘体疲劳。建议按物料实样在出厂调试基础上微调,保持料斗内物料量稳定,避免空盘长时间高振幅运行,以兼顾节拍与设备寿命。
7. 设备后期维修由谁支持?
公司承接此类振动盘设备的维修业务,可提供调试、轨道调整与部件更换等支持。建议客户保留设备配置记录与工件样品信息,便于维修时快速定位问题,缩短停机时间。
8. 如何判断500型振动盘是否匹配我的产线节拍?
节拍匹配取决于工件尺寸、轨道长度、定向筛选工位数量与下游设备速度。建议提供目标产能(件/分钟)、工件样品与下游接口高度,由厂家评估盘体容量与出料方式,必要时通过提升机或料仓做缓冲衔接,避免上料段成为整线瓶颈。
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
