

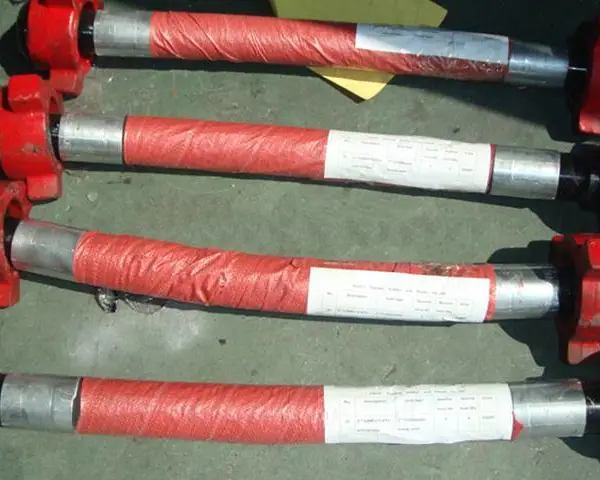

| 材质:丁腈橡胶 | 公称内径:51-150mm | 壁厚:12-15mm |
| 用途:钻井高压水龙带用于油田固井、修井及石油地质勘探、小型钻机等连接泥浆泵管汇和钻杆水***鹅颈管,输送泥浆等高压钻井液。 | 厂家(产地):河北景县 | 长度:1-40m |

ppm时,钢管会产生白点,发纹等缺陷,使钢的韧性恶化,焊缝发生冷裂纹,严重时发生脆断。故要求氢含量应控制在3ppm以下。钢中的氧一部份溶于铁素体中,大部份以夹杂物形态存在于钢中。氧含量增加,使钢产生气泡和疏松,降低钢的强度、塑性和韧性。氧化物夹杂使钢的冷热加工性能变坏、使钢的疲劳限大大降低。八十年代以后,各冶金厂的炉外精炼设备陆续投产。炉外精炼可以微调
泵。46四.喷射钻井现状和机泵、净化装备条件?水龙带:一般井队配备的水龙带为35MPa,为防止在试验过程中因长时间承高压造成复杂事故,将水龙带升为52MPa。?固控设备:为有效控制钻井液中固相含量,按"3+2+2"或"4+2+2"模式对净化系统进行升改造,即配套使用3~4台高频振动筛、2台除砂器、2台离心机,为推广喷射钻井、优化钻井参数创造条件。?实际配套:设备配套共3个钻井
----KST或KIP-----RH-----IC上述工艺中的TDS为铁水予处理脱硫、LD(LD+AC)为氧气复吹转炉熔炼、CAS为密封氩气搅拌成份调节、KST或KIP都为钢包喷粉、RH为循环脱气真空处理、IC为模铸。油井管钢的炼钢工艺根据不同的钢要求,在炉外精炼过程中采用KST或KIP-----RH等工艺;成都于84年8月安装了国产钢包喂丝和喷粉装置,90年3月新建成了化铁炉和铁水脱硫装置,改冷装平炉为热装平
锯断采用硬质合金锯,管坯加热是在环形加热炉中,除鳞采用高压水(≥160巴),在定心机上热定心,在导盘穿孔机上穿孔,穿孔后毛管内用氮气喷吹硼砂除内鳞,并防止继续氧化,预穿已涂润滑剂的芯棒在外除鳞的同时,在七机架连轧管机上进行限动芯棒轧制,并用三机架三辊式脱管机脱管。脱管后的芯棒直接抽回轧机前台。钢管如需在线常化处理时则经双向链式中间冷床把连轧后的荒管冷减震钻井橡胶水龙带规格表
铁皮及表面小缺陷修磨掉,原设计修磨后要经萤光磁粉表面探伤,目前已将探伤工序省略。需要再一次加厚的则管端修磨后再送去管端加热和加厚。由于宝钢采用的是液压加厚机,其顶锻速度慢,因而顶锻力也小,仅280吨。这样油管要加热二次,加厚二次。而钻杆则至少加热三次,加厚三次。个别高强度的钻杆,如S135钢则需要四次加热,四次加厚。这套加厚工艺的特点是:1)采用三个频
床都采用的是高速钢成型刀具,其切削速度一般很低(~10米/分),车螺纹使用的园板牙、平板牙,其切削速度***,一般3~5米/分。不过与当时一般车床相比,这已经是产量高,质量好,机械化、自动化程度高的专用机床了。2)工艺顺序上部分设备已初步连成线。如从螺纹检查起,预拧和机拧接箍,水压试验和涂防腐层等,通过斜篦条、挡料器、翻料钩、辊道等输送装置,连成一条局部的加
,该机床有三个工位,其总体布置如图4-8所示,机床的工位是上下料,***工位是镗孔工位,第三工位是车丝和密封面加工工位。其生产能力可比旧的双轴车丝机高50%以上。但这种机床的结构和工具系统比较复杂一些。3)磁粉探伤新增了一台意大利CGM公司的接箍专用湿法荧光磁粉探伤设备(详见4-5.6)。顺便提一下,在新增的设备中有一台127型切管机和一图4-81007型车丝机的总体布
减震钻井橡胶水龙带规格表省略了制动装置,使设备及其控制系统更简化。4)主要工艺参数仅3项,即主轴转速n,飞轮惯性矩J,和顶锻压力f,当上述三参数选定,整个焊接过程即可自动进行,在焊接过程中,焊接断面的温度(T),摩擦力矩(Mr),缩短量(S)以及摩擦焊时间(t)都随3个主要参数而变化,因此焊接过程较易控制。5)由于焊接时间短,焊接的热影响区温度梯度较陡,范图窄,硬化危险性和实心体的焊
采用砂带磨光。称重、测长、打印、标印、涂层等全部用人工进行。其工具接头坯料用厚壁无缝管,热处理用井式炉加热水淬,井式炉回火等,采用数控机床车螺纹,成品母接头外表面也可堆焊耐磨层,但由于目前钻杆管料从国外引进,工具接头厚壁管也从大冶钢厂等购进,因此其原料成本必然较高。4.1.5.4辅助加工油井管的辅助加工包括螺纹的镀层及其保护,钢管外表面的防腐(防锈)涂层
验,加工后的螺纹全部都要磷化处理。上述保护环的加工工艺及其质量检验和老厂相比,显然更为***和要求严格。宝钢在使用钢保护环的同时,开始了使用新材料代替钢保护环的试验研究工作。这次吸取过去鞍钢的经验教训,先根据API的有关规定,强调了新材料将在-46℃~66℃的温度环境下仍保持应有的机械性能,其次为弥补新材料的强度不足,吸取国外***经验,在新材料的保护环中增
在二个42测量面上测出转座转动时的偏摆值,其值应不大于接箍允许的同轴度偏差的两倍。?图31是API规定用来检测接箍同轴度的二种检测仪,图中A是用来专测接箍螺纹同轴度的专用设备。图中B是接箍同轴度量规,图中C是同轴度量规的使用(测试)情况。二者中可任用一种来图4-23外螺纹锥度卡规检测其同轴度。图4-24≥41/2in(114.3mm)的内螺纹锥度量规实际上,由于目前这几家新、老
中间的探头,随着发生器系统的滑动装置沿着支承横梁上的轨道移动,并且在气缸的作用下落到钢管表面,实现对管子表面的螺旋轨迹扫描。发生器系统上的导向定位辊轮除起导向作用外,还可以在整个检测过程中,维持靴与管子表面之间恒定的气隙。探头上方装有减震弹簧,可以使探头较好地贴着钢管表面移动。探头也是由并排埋置在探测靴里的八个宽度为12.5mm的检测线圈组成。Statomat减震钻井橡胶水龙带规格表
弧面晶片直接使声束聚焦的形式,使该探头具有探伤灵敏度高、杂波小、信噪比高、分辨***、缺陷波形清晰等优点。该探伤设备的技术参数为:?可检范围:检测钻杆公称直径:Φ73mm、Φ88.9mm、Φ114.3mm和127mm检测区外径:Φ81mm~Φ130.2mm:检测区长度:105mm~135mm管端至摩擦焊缝距离:298.6~369mm;检测区管壁厚度:13.5~30mm检测区表面应车削,其粗糙度(光洁度)Ra≤2.5μm?设备
作用是卡紧管端实现送料,取料以及顶锻时防56止管端滑出挡板。后扼要介绍在平锻机上加厚管端的操作过程,在缝式炉加热管端的管料(已加热到规定的温度)由链子拉出炉外,再由翻料器翻落在中心夹持器的空转辊上,开动挡板小车,使挡板碰到管料未加热的另一端,操纵活动卡板夹持管端,挡板小车继续移动把管料的加热端送入加厚机,直到碰到定尺挡板停下,这时操纵中心夹持器的卡
.6KWn=1380转/分冷却泵22立升/分l机床轮廓尺寸长×宽×高(mm)4260×1680×1583l机床净重29.5吨2)机床的结构组成S1-187型车丝机床和一般管子车床一样有床身、床头箱、进刀箱等,此外还有如下几个专用的主要部件:(参见图4-47)图4-47S1-187机床的传动系统图62?空心主轴2两端的卡盘是气动弹簧卡盘3,卡盘内三个卡爪依靠蝶形弹簧将管料卡紧,主轴停转时,用压力约为5kg/cm的压
同时再送进待加工管料。上述送料机构的动作与管料转动的机床辅机相比动作简便,结构简单。综上所述,PMC470型机床的加工过程基本上和过去从原苏联引起的9140型机床相似,由于采用硬质合金切削刀具和数控等***技术后,其切削速度高,加工过程灵活,输送料简便,因此不仅机床的生产率非常高,而且从管料输送到切削加工的整个加工循环过程可以实现全自动。2)NCT7型CNC管体车丝机
瑞铭橡塑生产的钻井高压水龙带与市场上同类产品相比具有内层胶更耐磨、管体更柔软、吸振效果更好;除此之外我们对高压水龙带由壬的焊缝进行了特殊处理,避免了其在长期腐蚀磨损和高频振荡的环境下开裂。
-
 ¥75.00
-
¥85.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
