

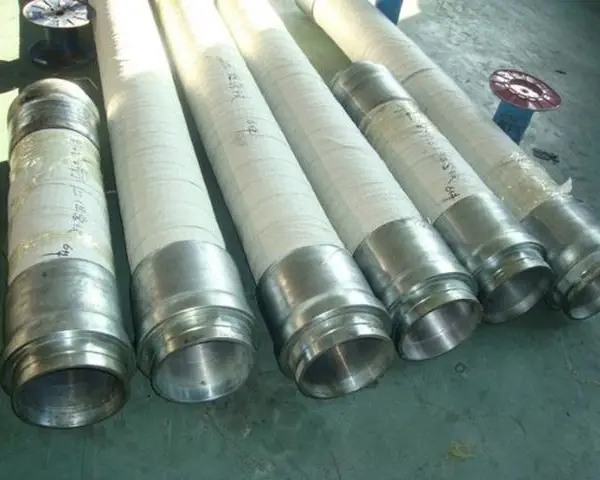

| 是否进口:否 | 材质:丁腈橡胶 | 公称内径:51-150mm |
| 壁厚:12-15mm | 用途:钻井高压水龙带用于油田固井、修井及石油地质勘探、小型钻机等连接泥浆泵管汇和钻杆水***鹅颈管,输送泥浆等高压钻井液。 | 厂家(产地):河北景县 |
| 长度:1-40m |

管产品标准的演变,加上产品标准本身也在不断地完善和发展,因此对油井管的技术性能要求,也在不断地充实和提高。油井管的技术性能,主要指管体和连接的力学性能,密封性能以及特殊要求的抗腐性能等。41.4.1力学性能力学性能主要指管体的强度,螺纹连接的强度,其中套管还要求抗挤毁强度,射孔性能等。我国油井管冶标(YB)的钢都是以相应的小屈服强度来表示。例如DZ55,即
护钢管质量的作用。?设备原纵向和横向五路磁化装置的供电系统设计是分开的,但磁化电流大小调节却设计为交流和三相全波电流分别共用一个旋钮同步调整。而退磁电路的设计是从一路自耦变压器中引出来,同时给五路退磁电路中的各个电磁分向充电,这种设计的缺点是五路管端退磁的效果不一样,有可能使磁图4-39工具接头的周向磁化化电流大的一路,管端保留有较大的剩磁,而达不到退
再从钻杆生产来看,目前有宝钢、渤海能克钻杆有限公司和杨州大杰士石油钻杆有限公司三家,其综合生产能力约5万吨。414油井管的技术性能本节扼要介绍油管、套管和钻杆(以下概称油井管)的技术性能。如前节所述,鞍钢、成都包钢生产初期都是按冶金部颁标准(冶标-YB)生产油井管,在冶标尚未制订之前,鞍钢曾按鞍标或与用户签订的技术协议生产油井管,这些标准(协议)都是
成份为:?薄膜生成物:氨基醇酸树脂。?溶剂:三氯乙稀(ClHC=C?Cl2)和低沸石油醚。?引流物因量微分析不了。涂料电阻为150兆欧。由于上述涂料进口价格较贵,曾采用国产醇酸清漆,但效果不理想。以后由河北三河化工实验厂(简称三河厂),历经多次研制,生产出硬膜防锈静电喷涂料(简称硬膜涂料),取代了进口的"Kydal50/EL"涂料。至今正在大量使用的是该厂RSH-3A硬膜涂料。天钻井水***高压水龙带品质样本
短的亦达1748小时32分,根据1979年n月的统计,平均使用时间已达3037小时39分,为卡瓦式钻探胶管平均寿命的1.74倍。工作压力为110一190公斤/厘米"。3号胶三十多年来,随着钻井工艺的不断发展,要求高压钻探胶管(水龙带)的工作压力不断提高,结构和性能逐渐改进。目前,我国研制的钻探胶管已经接近***水平。本文将从发展的角度和力学观点,对制造的各种钻探胶管的结构和性能加以分析,井指出它们的优缺点,
用新料加工,旧水龙带不能回收利用而被丢弃。根据此一状况,日前由河南省登封市化工研究所研制出一种利用废旧塑料一步法生产水龙带的新设备,以它用废弃塑料制出的各种规格的水龙带,其耐老化、抗撕裂、抗穿刺、高韧性、耐曲挠等性能完全可同新料相媲美,而成本仅是新料的18/。不仅了白色污染,而且经济效益***。
承受剪切力,所以曲轴很不容易松动,对齿轮啮合工作是很有利的()采用双重润滑系统为确保泥浆泵齿轮与轴承的润滑,运转,可以采用双重润滑系统双重润滑有两种,一种是采用飞溅润滑和齿轮油泵喷油润滑另一种是采用双油泵润滑系统,其中有一个泵做为备用结语随着钻井技术的发展特别是高压喷射钻井近平衡钻井丛式定向井水平井等新工艺新技术的不断进步对钻井泥浆泵的工作性能要求越来越高目前,钻井泵正
钻井水***高压水龙带品质样本弯折,在软管一端要装一个活络接头。安装水龙带时,.要和并架保持合适间隔。在水龙带两端不超过18英寸(457毫米)范围内卡上卡子,同时也要防止卡坏水龙带。链要牢固在井架上,并在游动滑车提升过高时,链也能自由活动,不致限制水龙带的运动。在水龙带上装导向绳是在风天或高的泵脉动冲击时保持水龙带平稳的好办法。泥浆泵装置空气包及缓冲室,对于减少泥浆管线及软管的振动是非常重要的。因为泵压波动引起水
喷射钻井提速机理钻压、泵压与钻速关系17二.高压喷射钻井提速机理?不同钻压下水功率与钻速关系?--随钻头水功率增加,钻速无一例外地增加18二.高压喷射钻井提速机理?钻压、泵压与钻速关系Vm︵VmVm8m︵︵9m6/7m/5h6泵压230at/8h4泵压210at︶Nbb=16.22HP/in2h7泵压250at︶5︶22Nbb=18.45HP/in3Nbb=14HP/in46235124131415161718192021222313141516171819202122231314151617181920
,我国进行了"大庆"、"胜利"、"大港"和"四川"等几次具有历史意义的油田大会战,以及七十年代"江汉"、"长庆"、"辽河"和"华北(任丘)"等油田相继开发,到1978年我国原油产量已经超过1亿吨,1975年,天然气产量也突破100亿立方米。目前,经过近四十年的勘探开发,全国已有26个油、气田。1999年,原油产量已达1.583亿吨,天然气228.79亿立方米。为了开采这样大量
造。1980~1985年,这3个厂先后按API标准进行了试生产和批量生产,并且不断地修订和完善了油井管生产的内控标准和加工工艺,逐步建立起了油井管生产的质量***体系,使其实物质量水平有了进一步的提高,但产量较低,难以满足我国油、气田开发的需要。413.2***阶段(1986~1991)从1986年1月起,冶金部正式宣布废除YB239、YB690和YB691等标准,决定各厂一律改用等同API标准的YB/T
.9)(英制)e=1943.7(A0.2/U0.9)(米制)式中e园整到接近的0.5%A-拉伸试的横截面积in(mm)园整到接近的0.01in2A值取计算值或0.75in(484mm)的较小值22U规定的抗拉强度psi(Mpa)表4-1-4化学成分要求(重量***比)7(1)(2)(3)(4)(5)(6)(7)(8)(9)(10)(11)组钢类型碳锰钼铬镍铜磷硫别minmaxminmaxminMaxMinmaxmaxmaxmaxmax1H40----------钻井水***高压水龙带品质样本
达27件,而Ⅳ密封验证试验不仅其压力介质为水或油,而且仅做环境温度下的内压循环试验,因此取样也仅3件。表4-1-11试验等与实际使用之间的关系表连接件试验等工作压差油管套管Psi使用严重度高中低高中低>12000ⅠⅠⅡⅠⅡⅢ8000-12000ⅠⅡⅢⅡⅡⅢ4000-8000ⅡⅢⅢⅢⅢⅣ0---4000ⅢⅣⅣⅣⅣⅣ目前宝钢、天津等油井管生产厂都已开发或正在开发特殊连接的螺纹接头,如
是采用二辊式导板延伸机,再加热用盘式加热炉,轧制则各用周期轧管机,再加热为步进15式炉,定径都是二辊式五机架定径机,冷床是单向链式冷床。Φ216mm机组后来增建了,从德国米尔厂引进的12架三辊微张力减径机。Φ216mm机组轧制的产品规格为Φ114.3~219mm,壁厚为6~40mm;Φ318mm机组轧制的产品规格为Φ168~377mm,壁厚同样为6~40mm。作为油井管,则可生产各种规格的套管管体
,在前面相应章节中都有更详细的阐述,因此本节仅扼要提一下。不再多作重复的介绍。4.1.5.3管加工如前节所述,管加工料(接头料)都是在轧制后必须经过矫、切、检查等工序后,几何尺寸、表面质量等全部合格的钢管。鞍钢、包钢、成都等老厂的管加工料,全都是这样经过精整合格的钢管,之后才允许进入管加工区进行下工序的加工。天津、衡阳、包钢等连轧管机组生产的管料,也都同
流程4341日本山阳特钢公司工艺流程和生产装备简介:10990吨偏心炉底电炉+90吨钢包精炼炉+RH真空脱气+370×470mm立式连铸机+初轧机开坯+98W,行星式斜辊、轧机+∮130阿塞乐三辊轧管机组+连续式辊道球化炉生产∮50~180×5~31mm热轧轴承管或用热检质机生产小口径热轧轴承管(∮25~148×3~3.8)4342瑞典SKF公司SKF双壳型电炉+SKF钢包精炼炉+真空脱气+3.4吨(模铸)锭+均匀加热
瑞铭橡塑生产的钻井高压水龙带与市场上同类产品相比具有内层胶更耐磨、管体更柔软、吸振效果更好;除此之外我们对高压水龙带由壬的焊缝进行了特殊处理,避免了其在长期腐蚀磨损和高频振荡的环境下开裂。
将托架调到适当的高度,放上芯棒,再调整托架使芯棒与卡头同心,并将芯棒用销轴固定在机头卡头处,另一端固定在尾座卡头上。(4)钢丝的固定将钢丝缠绕车开到机头处,将口型处拉出的钢丝经过一定长度后,直接缠绕在带内胶的芯棒上,细钢丝直接用胶布条缠好固定住。如果是粗钢丝要引至卡头孔板,穿过卡头孔板锁住,锁头处的钢丝要留有适当的长度,以防滑脱。(5)口型的安装在放口型前,先将已经固定好的钢丝钻井水***高压水龙带品质样本
-
 ¥75.00
-
¥75.00
-
¥85.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
