

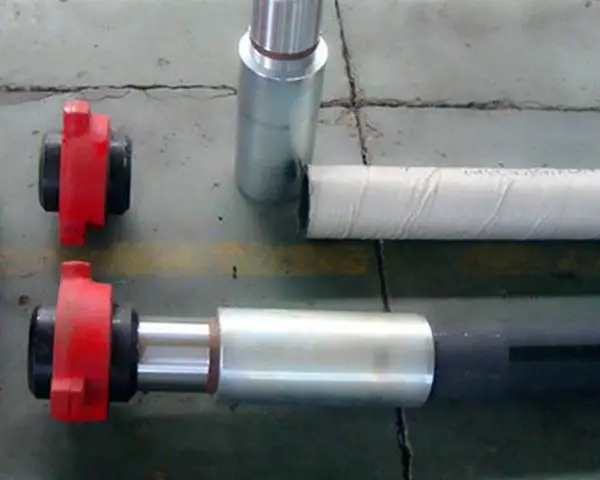
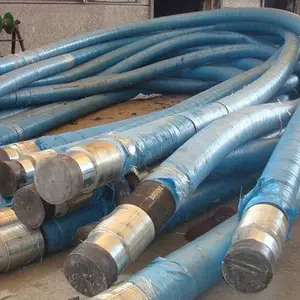

| 材质:丁腈橡胶 | 公称内径:51-150mm | 壁厚:12-15mm |
| 用途:钻井高压水龙带用于油田固井、修井及石油地质勘探、小型钻机等连接泥浆泵管汇和钻杆水***鹅颈管,输送泥浆等高压钻井液。 | 厂家(产地):河北景县 | 长度:1-40m |

.喷射钻井提果及典型实例?高压喷射现场试验32三.喷射钻井提果及典型实例?典型井分析--华北油田长3平2井与长3平1井长3平2井身结构长3平1井身结构33三.喷射钻井提果及典型实例钻具组合比较两井在374.6mm井眼井段使用的钻具组合基本相同;在241.3mm井眼井段,长3平1采用的是PDC钻头+直螺杆的复合钻井而长3平2采用的是普通钟摆钻具组合。34三.喷射钻井提果及典型
和焊接断面积A相乘所得到的转动能量,当实际图4-13管端加工示意图转动能量达到计算的转动能量时,使主轴离合器与主电机断开,主轴系统全靠惯性转动。与之同时,藉液压将夹持不转的钻杆前移,并以恒定的压力使钻杆管端压靠正在转动的工具接头台肩端面。两端面间压靠的恒定压力是由液压系统的压力表指示。压力表指示值f是根据选定的摩擦压力(顶锻压力)P,焊缝断面积A和焊机的二
时,必须精选废钢及铁合金,并采用部份热装铁水及海绵铁替代废钢,减少钢中有害残余元素的含量(为残钛≤30PPM)。2)采用偏心炉底电炉(或转炉)+钢包精炼+真空脱气+连铸工艺目前兴澄、上五、抚顺生产轴承钢氧含量已达到4-10PPM,C,D类型夹杂物已接近0,兴澄采用大方坯(300×300mm)断面连铸,并采用低过热度浇注低速拉铸采用结晶器及凝固末端电磁搅拌,铸坯热送(600℃)
务部以其Nanoprene商品品牌向市场推销这些纳米尺寸颗粒,而莱茵化学Rheinau公司以其Micromorph品牌名称推销助剂。莱茵化学公司与日本轮胎制造商东洋轮胎和橡胶公司合作的初步成果是将这种橡胶助剂应用于冬季轮胎生产之中,可使这些轮胎具有好的干地和湿地道路抓着力,在与冰雪相接触时也不会使橡胶变硬。不同等Nanoprene纳米颗粒以其不同的玻璃转变温度应用于不同季节轮胎(如夏季轮胎和冬季轮胎)和不同大口径输送泥浆胶管的材料
心管外壁上,依靠脸管的内壁.与心管外壁之何的摩擦力使胶管附着在接头的心管上。实践证明,这种摩擦力,即接头的抗滑脱力有一定限度,在泥浆泵的工作压力提高至10公斤/厘米"以上时,钻探胶管的接头易从管体中滑脱。其原因是这种管体压紧在接头心管上的方式为柔性压紧,管体内壁与接头心管外壁之间的摩擦力的大小与胶管管壁受到的挤压力成正比。而胶管管壁的胶层所能承受的挤压力是有一定限度的,过大的挤压力会破坏
它由3于时xlo毫米钻杆制成,用来联接3时高压水龙带。这种***接头按照接头卡瓦设计成倒齿形状,其长度不应超过400毫米,直径要小,重量要轻。我们采用这种对接方法业已修复6根水龙带。其中根已用来打井8口,现仍继续使用。延迟焦化工艺是很重要的二次加工手段之一,焦化不但可以得到40呱左右的汽、柴油,同时缩合生成20%左右的石油焦。但围绕水力除焦的高压胶管质量问题,带来了采用有井架还是无井架除焦的争议,似
之间的变换,而还要涉及球面直角坐标之间的变换,因此推导过程相对复杂,必须借助计算软件编程实现本文在推导出球面研磨轨迹的基础上,分析研磨轨迹的固有规律,为研磨过程中的参数的设置提供相关的参考聚氨醋衬里高压水龙带简称为高压水带是。年中期新兴的产品,1988年12月经北京市经贸委批准,由北京织带厂与香港哥罗集团合资建成燕阳有限公司,并由该公司专门生产经营聚氨醋(PU)衬里水龙带及其它聚氨酷的产业
大口径输送泥浆胶管的材料展到90年代,由于海洋深水油气田的开发和大量水平井钻井的需要,不仅使钻机的功率加大,提升能力加强,而且使钻井泥浆泵功率也增加到1470~1618kW(2000~2200hp)。泵压则由35MPa提到52.7MPa。这种新参数的泥浆泵已经在半潜式、浮动钻井船,改造的自升式平台上大量采用。并在英国北海油田、美国墨西哥湾油田、西非海岸的油气开发中服役。在南中国海也将3NB1600型泵的泵压提高到52.7MPa后使用在钻井平台上。预计在未
952m为例,钻井液密度1.17g/cm,机械钻速30m/h3时,当量密度已经达到1.31g/cm,增加了12%;以井深33000m为例,钻井液密度1.25g/cm,机械钻速25m/h时,当量3密度已经达到1.43g/cm,增加了14%。22二.高压喷射钻井提速机理小结?通过泵压与比水功率关系的分析,可以看出比水功率随泵压的增加而增大,相应的机械钻速会提高;?通过机械钻速与钻井液当量密度的关系分析,也可以看出,
已达到70%,预计今后油井管国产化率可能超过80%。表4-1-1年度19901991199219931994199519961997199819992000表观消费量61.03100.9477.7358.9287.6872.1154.3365.9290.5173.9293.53进口量47.3087.2759.8143.6470.7947.7916.1319.8631.6825.6027.40出口量0.010.000.010.300.162.724.984.946.184.4713.66生产量13.7413.6717.9215.5817.0527.0443.1751.0065.0052.7979.79自给率%22.
95年,先后获得了美国石油学会颁发的授权使用APISPEC5CT(5B)、5D(7)等会标许可证。之后,天津钢管公司(简称天津)的Φ250mmMPM机组,建成投产的当年(1993年),生产出了石油套管,这***壮大了我国油井管的生产能力。1994年4月该厂生产的石油套管获得了美国石油学会颁发的授权使用APISPEC5CT会标许可证。1997年11月包钢生产的石油套管获得了美国石油学会颁发的授权
104Q1254-0.50-1.90-NL-NL0.99-0.0300.020注:NL=不限制,但所指元素含量在产品分析时应报告。a若产品采用油淬,则L80的碳含量上限可增加到0.5%。b若壁厚小于0.700in(17.78mm),则C90钢1类的钼含量无下限规定。c若产品采用油淬,则C95钢的碳含量上限可增加到0.55%。d若壁厚小于0.700in,则T95钢1类的钼含量下限可减少到0.15%。e对于P110钢的电焊管,磷的含量口径输送泥浆胶管的材料
的5或更细小,但在APISPEC5CT中仅对***组的C90、T95提出晶粒度要求。3)对宏观检验、微观检验的夹杂物提出了要达到一定别的要求(详见补充技术条件)。4)在螺纹连接中对油套管补充了J值的公差要求,即:8牙园螺纹J值公差为±6.35mm。10牙园螺纹为±5.08mm。5)对≥41/2in的内加厚钻杆(IU)和内外加厚钻杆(IEU)的内加厚过度区要求Miu≥100mm,R≥300mm。(Miu.R参见API
由这套机组生产,其轧制产品的规格为Φ102~273mm,壁厚为3.5~25mm。在八十年代末,鞍钢为了提高油管管体管的质量,自建一套Φ114mm狄塞尔轧管机组,其生产工艺流程与上述精密轧管机组基本相同,即用环形加热炉加热管坯,二辊导板式穿孔机穿孔,狄塞尔导盘延伸机(与精密轧管机不同的是轧辊不带碾轧角)轧管,七机架二辊定径机定径,步进式再加热炉再加热,十二机架微张力减径机
二倍尺或三倍尺),并18在中间库暂时存放后,再用行车吊来管加工区上料。矫直管料采用德国M/D公司的2-2-2型六辊全主动矫直机(型号为KR150-3/3)。管料的二端切头及定尺、分段分别由三台排锯完成,原设计其排锯是高速钢排锯型号为KV6"R",后更新为奥地利林辛格公司的三台KSA1250L型硬质合金锯。内孔抽吸是为了吸去管端内残留的锯屑和氧化铁皮等,以便于检查。内、外表面检查
,尤其是车丝机床都是成对单独布置,以鞍钢为例,其工艺流程如下:人工涂丝扣油合格管料----两端车螺纹----检验-----------------予拧接箍-----机拧接箍-----水压试验22-----涂油-----喷标、包装-----入库。鞍钢的管端车外锥螺纹机床是9140型带车丝卡盘的专用机床,共四台,双双成对单独布置。加工好螺纹的钢管经料筐收集,成捆吊运到专设的检查台上,在此用肉眼及相应的量具检
瑞铭橡塑生产的钻井高压水龙带与市场上同类产品相比具有内层胶更耐磨、管体更柔软、吸振效果更好;除此之外我们对高压水龙带由壬的焊缝进行了特殊处理,避免了其在长期腐蚀磨损和高频振荡的环境下开裂。
-
 ¥75.00
-
¥75.00
-
¥75.00
-
¥85.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
