

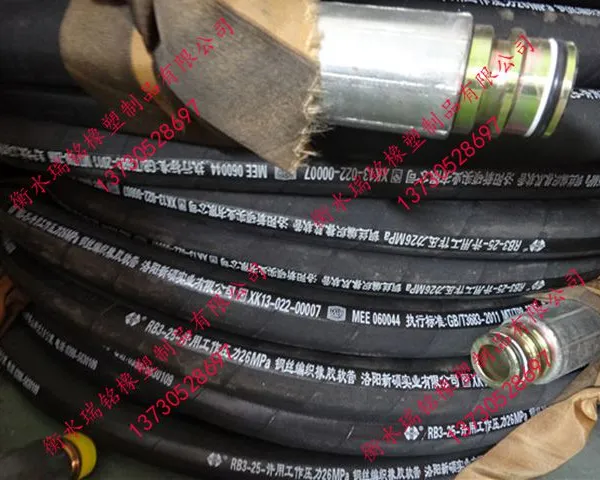
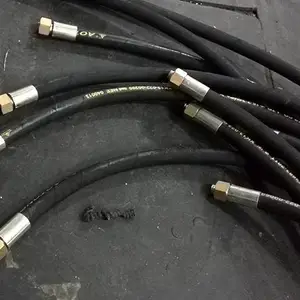
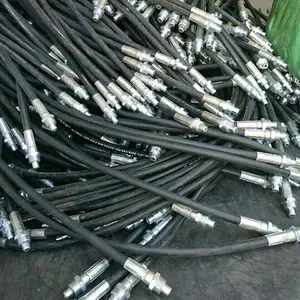

| 材质:丁腈橡胶 | 公称内径:08-102mm | 壁厚:8-12mm |
| 用途:机械设备液压管路 | 厂家(产地):衡水瑞铭 | 长度:任意m |

的等效应变分布情况,镦粗时变形主要发生在法兰位置。经过正挤压和镦粗变形后,终锻件的整体变形非常均匀,绝大部分区域处于0.95~1.11之间。图3d、e分别是正挤压和镦粗成形的载荷情况,正挤压成形的载荷逐步增加,变形力只有110kN;镦粗成形的载荷在后阶段迅速增加,变形力为170kN。锻件的终形状表明:镦粗变形时,在镦粗力的作用下,锻件会产生一定的挤压变形,使圆
.通常在芯杆表面涂一层润滑剂,其实涂润滑剂使胶管的密封性能降低。通过解剖观察和脉冲性能比较.不涂润滑剂的胶管组合件,没有鼓包和裂口现象,临界密封应力和脉冲寿命好于涂润滑剂的,这显然是由于润滑剂减小了内胶与金属接头之间的摩擦。提高了橡胶流动性。增加了内胶向非扣压区域传递,使密封应力下降。因此,为了减少内胶的流动.减少接头尾部扣压区域内胶的明显减薄、裂
成软管总成。软管的扣压操作必须由经过专业培训,有扣压操作资质的专业人员从事。1)认真阅读管线布局图和接点图,按图纸要求找出所要扣压的软管和接头。发现软管硬化,开裂,剥蚀,钢丝外露,超期,软管接头严重腐蚀,O型圈开裂的禁用;2)切割软管至设计长度,软管断面应垂直,平整,清洁,无毛刺,不要损伤钢丝或纤维增强层。切下的软管用压缩空气将管内的灰尘吹走。有内外
头的正确配合对整个系统的功能和寿命起着至关重要的作用。选取软管时,软管内径必须满足流速流量的设计要求,必须认真查看软管的适用介质,参阅流体的化学兼容性表格。必须***产品样本中工作压力不小于系统工作压力,爆破压力不能作为软管选型的依据。所有软管都有4:1的设计系数,软管破裂的压力少为工作压力的4倍,仅用于软管生产测试用。当软管用于油泵吸油口和管
景县型号全农业机械胶管总成装配方法生产。(4)胶管的外观质量。胶管外观质量不容忽视,它不仅影响胶管总成的外观质量,还会影响使用质量。如外胶层有气泡、气孔或机械破损,会使骨架层外露,造成骨架层的锈蚀,降低胶管的耐压强度。直接影响胶管总成的使用寿命,甚至会在使用中发生意外事故。因此,对胶管的外观质量应注意检查,影响胶管总成性能的外观缺陷应予剔除。2、接头金属件的质量控制接头芯管、外套以及连
坯料温度为800C,模具预热至250C~300C,润滑剂采用氧化硼与二硫化钼混合油剂,将润滑剂涂于模具和毛坯表面进行润滑。图5a为正挤压成形后的中间毛坯。挤压成形时,由于坯料温度降低快,且不锈钢的热收缩率大,使坯料抱紧模芯,脱模力***增大。针对不锈钢材料的粘模特性及大收缩率,假定接触面上摩擦切应力为=(按300C时的剪切强度计算约为200Mpa),脱模力将达到500kN。实
4,断面缩减率=77%,变形程度和成形力较大,模具磨损较严重。变形主要集中在薄壁圆筒,法兰部位相对较小,变形不均匀性增加。但因只需一道成形工序,生产效***。如图2c所示,圆管正挤压---镦粗二次成形以圆管为毛坯,先挤压成形薄壁圆筒部位,然后进行局部镦粗形成法兰。通过合理的工艺设计,使挤压和镦粗的变形程度大致相当。由于挤压和镦粗的变形量和成形力都相对较小
3)对于液压元件螺纹连接油口型式和尺寸GB/T2878:选用有两种O形圈规格2.65、3.55,当同一个O形圈规格时,相应的h值都不完全相同。整个曲线高低不平。没有规律。4.3新标准DOC一00042的优点及结论通过上表分析所述及实际应用情况可以发现GB/T2878推荐的O形圈不合理从而出现问题的原因.为了解决此问题,仍然采用GB的O形圈。我们根据***6149和GB/T3452.3的标准.重新计算油
带旋转螺母-90°弯头0LDIN20078重型外螺纹24°锥面密封5LDIN20078重型24°锥面密封带旋转螺母7LDIN20078重型24°锥面密封带旋转螺母-45°弯头9LDIN20078重型24°锥面密封带旋转螺母-90°弯头E0日式英管外螺纹60°外锥E5JIS30°扩口式英制螺纹旋转螺母E7JIS30°扩口式英制螺纹旋转螺母-45°弯头E9JIS30°扩口式英制螺纹旋转螺母-90°弯头G0英管外螺纹60°内锥面G5英管60°外锥英
图6.1所示为焊接式直通管接头,主要由接头体4、螺母2和接管l组成,在接头体和接管之间用o形密封圈3密封。当接头体拧入机体时,采用金属垫圈或组合垫圈5实现端面密封。接管与管路系统中的钢管用焊接连接。焊接式管接头连接牢固、密封可靠,缺点是装配时需焊接,因而必须采用厚壁钢管,且焊接工作量大。2.卡套式管接头图6.2所示为卡套式管接头结构。这种管接头主要包括具有24°锥
变化情况,以及维修过程的统计量对其可靠性进行评价。所谓失效模式,是指失效的表现形式.具体指产品丧失规定功能的表现形式。液压胶管总成常见失效模式可分为6种。(1)胶管总成扣压处渗漏这是常见的失效形式。产生原因:内径公差范围大,扣压不均匀:胶管与接头连接部件内胶层损坏、疲劳磨损、老化、应力松驰、外连接部分刚度偏低、疲劳变形等。(2)胶管爆裂这种失效危害性
层,磨胶的长度、坡度、骨架层是否损伤都直接影响胶管组合件的耐压强度和使用寿命。胶管接头扣压要依据准确的壁厚进行适量的扣压。因为胶管的规格尺寸(包括内径、外径、骨架层外径)在标准范围内的波动是客观存在的.但波动会直接影响扣压后的密封性能。扣压量不足会造成渗油和接头拔脱,扣压量过大会出现内胶裂口和鼓包等质量问题。在进行接头外套和芯杆的装配时,为了方便操作
属接头金属接头由套筒、芯杆和连接部分组成。外套内表面锯齿的深度、沟槽的间距,都与胶管接头扣压密封性能有直接关系。扣压后锯齿直接和胶管的铜丝接触。在扣压径向压缩力的作用下,使胶管的壁厚在外套和芯杆之间被压缩.钢丝层和内胶层被压成波浪形进入外套的锯齿形槽内,从而使胶管接头获得很大的抗拔脱***。如果锯齿太浅,胶管增强层厚度大、直径大,内胶层硬度和厚度大,
层,磨胶的长度、坡度、骨架层是否损伤都直接影响胶管组合件的耐压强度和使用寿命。胶管接头扣压要依据准确的壁厚进行适量的扣压。因为胶管的规格尺寸(包括内径、外径、骨架层外径)在标准范围内的波动是客观存在的.但波动会直接影响扣压后的密封性能。扣压量不足会造成渗油和接头拔脱,扣压量过大会出现内胶裂口和鼓包等质量问题。在进行接头外套和芯杆的装配时,为了方便操作
决了机械密封结构的泄漏,使进口研磨机动、静环能够充分得到有效利用。对减轻企业的配件资金投入,提高进口设备的利用率起到了很大的作用。该方法简单可行,快速实用。效果良好,对其他机械密封结构的修复,也可借鉴。根据不锈钢管接头的形状结构特点和材料成形性能,确定该零件可采用正挤压镦粗二次成形和一次正挤压成形两种工艺进行加工。运用有限元软件Deform3D对确定的成形
景县型号全农业机械胶管总成装配方法
系列,匹配55系列扣压接头。阿法格玛软管SG1LA系列不需剥胶,匹配H1200801系列套筒。国产伊顿软管11EU001-02PH系列,不需剥胶,匹配00018系列套筒。软管及软管接头必须选用同一厂家的产品,并按操作手册中的规定配合使用,厂家提供的剥胶长度和扣压直径值是经过试验认定的,严格禁止不同厂家的软管及软管接头混搭使用。2软管与软管接头的装配将软管与软管接头扣压装配后形
层,磨胶的长度、坡度、骨架层是否损伤都直接影响胶管组合件的耐压强度和使用寿命。胶管接头扣压要依据准确的壁厚进行适量的扣压。因为胶管的规格尺寸(包括内径、外径、骨架层外径)在标准范围内的波动是客观存在的.但波动会直接影响扣压后的密封性能。扣压量不足会造成渗油和接头拔脱,扣压量过大会出现内胶裂口和鼓包等质量问题。在进行接头外套和芯杆的装配时,为了方便操作
的可拆式连接件,它应满足装拆方便、连接牢靠、密封可靠、外形尺寸小、通油能力大、压力损失小、加工工艺性好等要求。按油管与管接头的连接方式,管接头主要有焊接式、卡套式、扩口式、扣压式等形式;每种形式的管接头中,按接头的通路数量和方向分有直通、直角、三通等类型;与机体的连接方式有螺纹连接、法兰连接等方式。此外,还有一些满足特殊用途的管接头。1.焊接式管接头
有的柔性,与钢管等同的强度,适度的弯曲半径更适于盾体内有限空间的液压管路敷设,管片拼装机旋转环架及提升油缸管路敷设和弯道掘进作业的盾构机拖车之间的连接,在设备运行中发挥着巨大的作用。在盾构机液压系统设计中以软管的内径规定软管的规格,软管有不剥胶软管和剥胶软管之分,软管接头分为整体式(接头和套筒为一体)和分体式(接头和套筒各自独立),因此软管和软管接
高压钢丝增强胶管主要用于矿井液压支架、油田开采、工程建筑、起重运输、冶金锻压、矿山设备、船舶、大,可导致汽车和工程机械发生火灾事故。产生原因:由于胶管增强层强度不足发生破坏或疲劳破坏;胶管内胶层夹有杂质,或胶管接头连接处内胶层损坏,造成高压油穿透内胶层、增强层和外胶层。(3)胶管和接头拔脱失效后将引发严重后果,如火灾等事故。产生原因:胶管与扣压件配合公差太大,安装品质和胶管品质差。(4)扣压件金属管破裂产生原因:扣压件金属管强度低,加工和焊接品质注塑机械、农业机械、各种机床以及各工业部门机械化、自动化液压系统中输送具有一定压力和温度的石油基(如矿物油、可溶性油、液压油、燃油、润滑油)液体、矿浆、泥浆、水基液体(如乳化液、油水乳浊液、水)、气体等。
-
 ¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
