

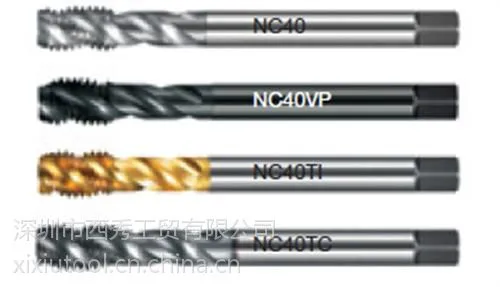

| 加工定制:是 | 品牌:Mitsubishi/三菱 | 型号:thisis型号 |
| 材质:陶瓷 | 类型:多款供选 | 样品或现货:样品 |
| 是否标准件:标准件 | 标准编号:标准编号1642 | 是否进口:是 |
| 是否涂层:涂层 | 规格:规格8443 | 加工范围:加工范围8050 |
| 适用机床:车床 | 是否库存:库存 | 是否批发:批发 |
螺旋槽丝锥:
螺旋槽比较适合加工不通孔螺纹,加工时切屑向后排出。由于螺旋角的缘故,丝锥实际切削前角会随螺旋角增大而加大。经验告诉我们:加工黑色金属的,螺旋角选的小一点,一般在30度左右,***螺旋齿的强度。加工有色金属的,螺旋角选的大一点,可在45
度左右,切削锋利一些。

加工特殊材料的丝锥:
工件材料的可加工性是攻丝难易的关键。现丝锥生产厂家主要关注的是,发展丝锥针对特殊材料加工的丝锥。针对这些材料的性能,改变丝锥切削部分的几何形状,特别是它的前角和下凹量(HOOK)─前面的下凹程度。加工速度有时受到机床性能限制。对于较小的丝锥,主轴速度要想达到理想速度[ rpm= (sfm x 3.8)/丝锥直径] ,可能已经超过了主轴转速。另一方面,用较大的丝锥高速切削,会产生较大的扭矩,可能比机床提供的马力还大。应用 700psi的内冷却工具,切削速度有可能达到250sfm。而在没有内冷却设施的机床上,切削速度只能达150sfm。丝锥不同于大多数金属切削工具,因为它与工件孔壁接触面积非常大,所以冷却至关重要。如果高速钢丝锥过热,则丝锥会折断、烧损,WEXO公司高性能丝锥的几何形状特点,就是有较大的后角和倒锥。”
丝锥新型结构:
为了提高丝锥的切削效率、改善容屑和排屑状况,减少崩齿和折断,现代丝锥有多种新型结构。①螺尖丝锥:切削部分磨有斜槽,形成负的刃倾角,切削时切屑向前排出,适于加丝锥工通孔。②螺旋槽丝锥:容屑槽为螺旋形,在加工盲孔右旋螺纹时,丝锥要制出右螺旋容屑槽,使切屑向前排出,不刮伤螺纹。③无槽挤压丝锥:靠挤压孔壁时金属的塑性变形形成螺纹,主要用于加工铝合金、铜等塑性材料,也可加工低碳钢和不锈钢。丝锥前端的挤压锥部是锥形螺纹。为了减少摩擦、降低挤压力,丝锥断面做成多边形。挤压丝锥强度高,特别适于加工直径在6毫米以下的小规格螺孔。④跳牙丝锥:沿刀齿螺旋线方向相间磨去一齿,因而增大了切屑厚度,有利于断屑和排屑,用于加工不锈钢等工件。⑤内容屑丝锥:切屑从丝锥的内孔中排出,用于加工大规格螺孔。⑥自动收缩丝锥:攻丝完毕后丝锥刀齿能自动向内收缩,以便快速退出。⑦拉削丝锥:是一把刀齿分布在螺旋线上的拉刀,常用于加工梯形和方牙螺纹。⑧硬质合金丝锥:主要用于加工铸铁和有色金属,切削效率和刀具寿命较高。

公司简介 企业文化 公司简介 深圳市西秀工贸有限公司成立于1993年4月,专业从事刀具业务二十余年,是专业经营数控设备所用的各式切削刀具的贸易公司,针对的客户主要包括航空航天企业、汽车制造业、钟表业、模具加工业等。公司现收集引进了一批欧美等国家中具有***品质的***中小企业的产品,力争打造***化、高性价比的孔加工刀具解决方案。 我公司主要代理、经销以下产品: 1、德国钴领(GUHRING)各式枪钻、钻头、铰刀、丝锥等切削工具系列; 2、美国BALAX丝锥系列:各式美标、公制、管螺纹、自锁螺纹(STI)用挤压、切削专业丝锥、螺纹塞规、微小径挤压丝锥; 3、德国HARTNER各式枪钻、钻头等切削工具系列; 4、台湾泰精公司各式CNC加工中心所用的刀杆、合金立铣刀系列; 5、瑞士ROLLIER各式小直径钨钢铣刀、钻头; 6、瑞士TUSA各式小直径钻头、铣刀、铰刀系列; 7、德国WEXO丝锥系列; 8、英国BRISC电永磁吸盘,美国MITEE-BITE夹具、真空吸盘; 9、承接各式非标刀具设计。 我公司拥有从事刀具销售多年的刀具技术专家及多么富有经验的***刀具销售工程师,能为客户提供优质的技术服务,协助客户解决生产中的各种技术难题。 欢迎广大客户来电、来函垂询!
点击查看>-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
