

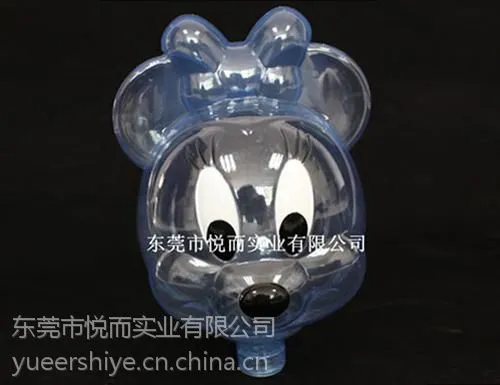

| 用途:塑料标牌 | 产地/产商:thisis产地/产商 | 主要材料:PP |
在挤出吹塑产品成型过程中,总会遇到很多技术上的问题,下面由东莞悦而吹塑厂与大家一起分享产生这些问题的原因以及相对于的解决措施,希望能为大家提供解决问题的相关建议。
一、吹塑产品纵向壁厚不均匀 :
产生原因:
①型坯自重下垂现象严重
②吹塑制品纵向两个横截面直径相差太大
解决措施:
①降低型坯熔体温度,提高型坯挤出速度,更换使用熔体流动速度较低的树脂,调整型坯控制装置
②适当改变制品设计,采用底吹法成型

HIPS即是:聚苯乙烯。
聚苯乙烯是一种用途广泛的脆性塑料。你现在正在使用的计算机的外壳就是聚苯乙烯的。透明的塑料水杯,包装用的泡沫塑料也是由聚苯乙烯制成的。聚苯乙烯属于聚烯烃,是由苯乙烯通过自由基聚合而成的。通过茂金属催化聚合可以得到一种新型聚苯乙烯,即间同聚苯乙烯(syndiotactic)。间同聚苯乙烯上的苯环交替地连接的主链的两侧,而普通聚苯乙烯的苯环在无规地连接在主链两侧。间同聚苯乙烯(syndiotactic)是结晶高分子,熔点达到270℃。在苯乙烯聚合体系中中加入聚丁二烯,使苯乙烯在聚丁二烯主链上接枝聚合。聚苯乙烯和聚丁二烯是不相容的,因此苯乙烯和丁二烯链段分别聚集,产生相分离。这些聚丁二烯相区可以吸收冲击能,从而提高了聚苯乙烯的冲击强度 HIPS工程塑料乳白色不透明颗粒.密度为1.05g/cm^3.熔融温度150~180℃.热分解温度300℃.溶于芳香烃,氯化烃,酮类(除尔酮外)和酯类.能耐许多矿物油,有机酸,碱,盐,低级醇及其水溶液,不耐沸水。
吹塑产品飞边太多、太厚:
产生原因:
①模具胀模,锁模压力不足
②模具刀口磨损,导柱偏移
③吹胀时,型坯偏斜
④夹坯刀口处逃料槽太浅或刀口深度太浅
⑤型坯充气启动过早
解决措施:
①提髙模具锁模压力,适合降低吹胀气压
②修理模具刀口,校正或更换模具导柱
③校正型坯与吹气杆的中心位置
③修整模具,加深逃料槽或刀的深度
④调整型坯充气时间

公司创办于1997年,为大型专业设计制作吹塑制品的企业,各类专业技术管理人员多人,公司拥有20多台大、中、小型***吹塑设备,从模具设计、开发制作到产品生产一站式服务,我们对异形及各类较复杂产品具有丰富的开发、设计、制作经验,具有较强大的生产能力,其中有4台设备可根据客户产品要求自动调节每段胶位壁厚,真正做到质量成本优化。 公司多名技术骨干具有十多年吹塑经验,构成我司强大的技术保障后盾,且获得业内广泛好评,可生产5克—8000克不同种类之吹塑产品,主要用料有:HDPE、LDPE、LLDPE、HIPS、PP、PET、PETG、ABS、POE、PTR、PTE、EVA、K胶等不同材料之吹塑产品。可生产吹塑花盆系列;运动水壶系列;仿真动植物系列;各类工业配件系列;工具箱、工具盒系列;化工桶、机油罐系列;医用包装及配件系列;透明罐、透明杯系列;汽车水箱、汽车配件系列;玩具、公仔、万圣节系列;水马、路锥、交通标志牌系列;汽车水箱、排污管、通风管系列;电器、加湿器、电暖器水箱系列;靠背、座垫、床头板、靠椅系列。欢迎各界朋友莅临本公司参观、指导和业务洽谈。我们将以独特、超前的设计、***的产品质量,伴随您的产品走向世界。
点击查看>-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
