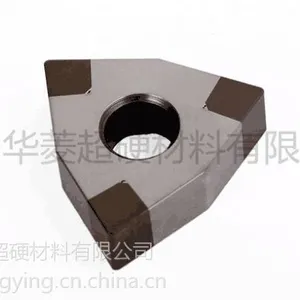

| 品牌:华菱超硬 | 型号:CCGW09T304 WNGA080404 TNGA1604 | 类型:精车刀 |
| 材质:聚晶立方氮化硼 | 适用机床:车床 | 标准编号:8408654400 |
| 车刀角度:90度 | 是否进口:否 | 是否涂层:非涂层 |
| 规格:规格齐全 | 加工范围:车加工齿轮外圆 端面 内孔 可用于硬度HRC45以上20CrMnTi渗碳淬火发兰,轴类,盘类零件的车 | 是否库存:库存 |
| 是否批发:批发 |
汽车变速箱齿轮(20crmni)渗碳淬火件HRC58-62精车内孔高精度氮化硼刀具CBN数控刀具
变速箱齿轮位于汽车传动部分,用于传递扭矩与动力、调整速度。由于传递扭矩,齿根要承受较大的弯曲应力和交变应力:由于变速箱齿轮转速变化范围广,齿轮表面承受较大的接触应力,并在高速下承受强烈的摩擦力;由于工作时不断换挡,轮齿之间经常要承受换挡造成的冲击与碰撞。就要求齿轮表面有高硬度和高耐磨性;齿面有高额接触疲劳强度心部有较高额强度和高韧性。
汽车变速箱齿轮用的材料一般是20CrMnTi,热处理是渗碳淬火,表面硬度HRC58-62,由于零件表面硬度很高,一般采用磨削工艺,以车带磨工艺,早期常采取磨削工艺故最终热处理均安排在半精加工之后,磨削加工之前。采用的最终热处理工艺为先渗碳,表面碳含量增加,心部仍维持低额含碳量,保持心部较高的强度和冲击韧性;渗碳之后进行淬火和低温回火,使轮齿表面硬度达到高硬度要求。磨削工艺也存在很多加工问题比如说表面***,加工效率低下,生产成本高。随着刀具的不断的更新,氮化硼刀具的出现给机械制造业在切削加工带来质的飞跃。由于氮化硼刀具的硬度高,红硬性,耐高温,耐磨尺寸稳定性等性能。解决了机加工硬性难于加工问题。
变速箱齿轮的加工工艺路线为:
下料------锻造------正火-----粗加工-渗碳-----淬火、低温回火-喷丸处理------加工花键-----硬车(以车带磨够工艺)。
齿轮渗碳淬火后车削加工外圆,内孔,端面:对于渗碳淬火齿圈齿轮的外圆和内孔变形量的修正,车削是***简单的办法,以前任何刀具包括国外CBN刀具都不能解决强断续切削淬火后齿轮外圆,华菱超硬受邀对此进行刀具研发,“间断切削加工淬硬钢一直是个难题,何况是动辄HRC60左右的淬硬钢,而且变形余量大,在高速车削淬硬钢时,如果工件有间断切削,刀具在间断切削淬硬钢时会以每分钟100次以上的冲击来完成加工,对刀具的抗冲击性能是个很大的挑战。
齿轮材质(20crmnti)渗碳淬火后硬车精车加工端面,内孔时,使用的刀具(陶瓷刀具,cbn刀片)会出现崩刃微崩后导致尺寸稳定性差(尺寸超差),刀尖不耐磨问题经常更换以致于加工效率低。华菱品牌 针对硬车削齿轮材质(20crmnti)渗碳淬火后刀具问题推出两款牌号:BN-H11 BN-H21,这两款CBN刀片性能:硬度高,耐磨性好,红硬性好,耐高温。很好地***了齿轮工件形位公差精度要求及表面粗糙度。
BN-H11牌号刀头是细晶粒刀头(0.5~5μm),可实现高速高精度车HRC50以上淬火料,适合连续车;如精车硬度HRC58以上的20CrMnTi渗碳20CrMnTi渗碳淬火变速箱齿轮、齿轮轴、钢圈类零件,是一种实现高速高精度车用刀头材质。此刀头可作订做非标镗刀,切槽刀等成型内孔车刀,外圆车刀等。
BN-H21牌号刀头:采用晶粒度3~15μm混合晶粒,在断续车以车代磨20CrMnTi渗碳淬火件时,刀头抗震、不易打刀,如车削细长轴;断续切削带孔法兰盘零件;以及热后镗削车带出油孔的内孔断续面;车削带内花键槽或外花键槽的断续面硬面车,以及超高温合金的HRC50硬度超硬车中提高车效率

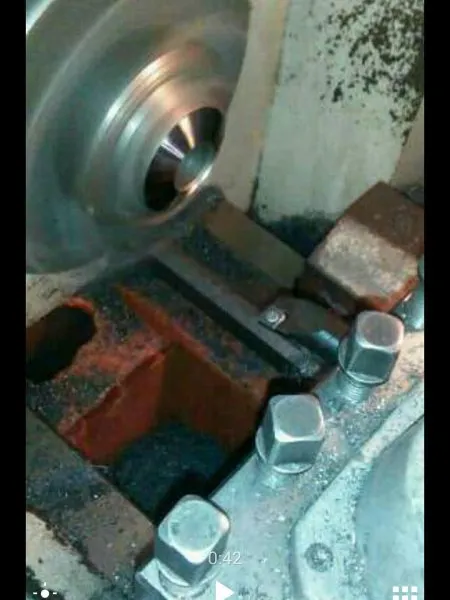
汽车变速箱齿轮硬车机加工案例:硬车齿轮
工件材质:20Crmnti(渗碳淬火)
工件硬度:HRC58-62
工件尺寸:直径28mm,长度27mm
加工部位:内孔(断续加工)
公差要求:0.02mm以内
刀片材质:BN-H21(氮化硼刀具)
刀片型号:CCGW09T304-2S
切削参数:转速N=1180r/min,走刀量F=0.1mm/r,切刀深度ap=0.15mm
加工寿命:13S/件,960件/刃口。
适合车方式:车削车(含粗车、精车,车槽);铣削车(含粗铣、精铣)、镗削车(含粗镗、精镗)
适用机床:数控车床(数控立车及普通数控车)铣床(龙门铣床、数控铣床、刨铣床),镗削车中心/车削车中心/铣削车中心,车铣复合车中心,镗铣复合车中心
凡是购买我司郑州华菱超硬刀具 均 ***,全程技术跟踪服务。
汽车变速箱齿轮(20crmni)渗碳淬火件HRC58-62精车内孔高精度氮化硼刀具CBN数控刀具

华菱超硬前身是河南超硬材料研究所,是专业生产立方氮化硼刀具的高新技术企业,在业内针对灰铸铁,各种耐磨铸铁/铸钢,淬火钢等材质进行刀具研发。主导产品焊接复合式立方氮化硼刀具和整体立方氮化硼聚晶刀片,获得多项实用型***,尤其在间断切削淬火钢、高铬白口铸铁加工等诸多领域,***着世界***水平!在超硬刀具学术界享有很高声誉! 公司以国家超硬材料重点实验室和河南科技大学为技术依托,自备超硬刀具研发中心,已承担并完成了***“产学研”工程和CBN制品科技攻关项目,目前正在实施国家示范工程项目和“宝石级金刚石制品”计划项目。 发展历程: 2002年,河南超硬材料研究所创立,主要以立方氮化硼刀具、高品级金刚石为研究方向。有博导2人、教授3人、副教授5人、研发博士、硕士12人;拥有六面顶高压设备及激光热导率仪等多台大型设备,总价值1800余万元。2003年末期,针对高铬白口铸铁、冷硬铸铁材质研发出立方氮化硼刀具BN-K1牌号,2004年,推出针对淬火钢精加工用立方氮化硼刀具BN-H1牌号,在国内焊接复合立方氮化硼刀具领域一直处于***。 在国内***提出粗加工用“立方氮化硼整体聚晶刀片”概念,产品在粗加工高铬白口耐磨铸铁领域取得***一致认可。并以立方氮化硼刀具的技术转让和企研合作相结合的模式,对我国超硬材料行业做出了巨大贡献。 2005年,推出淬火钢断续切削用立方氮化硼刀具牌号BN-S10,打破了立方氮化硼刀具不能用于强断续大余量车削淬硬钢的神话,是立方氮化硼刀具行业的世界性突破! 2007年针对灰铸铁加工推出立方氮化硼整体聚晶刀片BN-K30牌号,打破了国外立方氮化硼刀具在高速切削灰铸铁领域的垄断局面!2008年推出高温合金粉末冶金加工专用立方氮化硼刀具牌号BN-S50。 2009年,针对国内机械加工行业特性,推出了适合低速切削用立方氮化硼刀具牌号BN-S20,广泛服务于低速重载型中小企业用户。 2010年,研制出国内首颗1.7克拉重量蓝色宝石级金刚石。至此,共获国家***25项。 公司服务宗旨:“量体裁衣”每个用户的加工状况,针对性做出***化的解决方案。
点击查看>| 企业类型 | 私营有限责任公司 | 注册资本 | 300.00万人民币 |
| 公司注册地址 | 郑州市高新技术开发区樱花街5号 | 统一社会信用代码 | 91410100579214912T |
| 登记机关 | 郑州市工商行政管理局 | 法定代表人 | 吕文乾 |
| 公司成立日期 | 2011-07-06 | 营业期限 | 2021-07-05 |
| 经营范围 | 我司主要经营产品详细如下: 整体立方氮化硼刀片,华菱刀具,氮化硼陶瓷刀片,CBN刀具,CBN刀粒,立方氮化硼刀片,CBN车刀杆,氮化硼刀具 ,陶瓷刀片 | ||
-
¥165.00
-
¥155.00
-
¥165.00
-
¥165.00
-
¥165.00
-
¥185.00
-
¥175.00
-
¥175.00
-
¥175.00
-
¥142.00
-
¥175.00
-
¥175.00
