

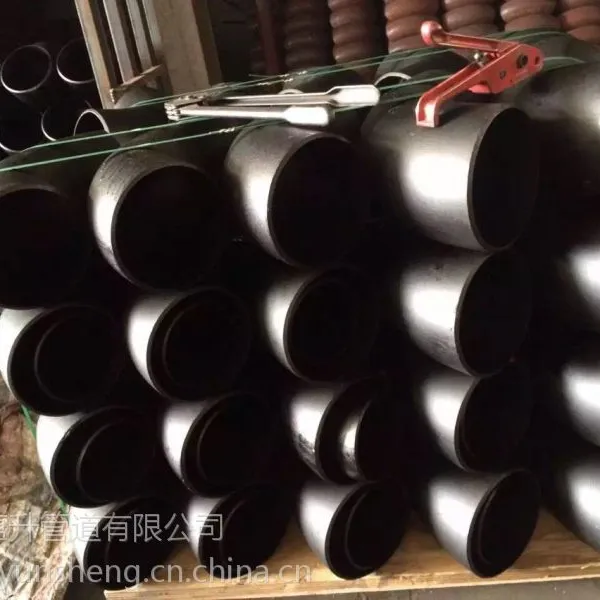

| 材质:合金钢 | 管厚:100mm | 特殊功能:耐腐蚀 |
| 直径:6 | 产地:河北孟村 | 型号:齐全 |
冲压弯头在生产使用过程中总会多少出现一些焊接缺陷,在众多的焊接缺陷中,焊接气孔和焊接残余变形时最常见的两种,现沧圣生产部就这两种缺陷,简述一下其原因:
气孔焊接时熔池的气泡在凝固时未能逸出而残留下来形成的空穴,叫做气孔。气孔是常见的冲压弯头焊接缺陷之一,它不仅会出现在焊缝表面还会出现在焊缝内部,有时也贯穿整个焊缝厚度。由于气孔中气体的不同,气孔的形态特征也不同,主要有氢气孔、一氧化碳气孔、氮气孔。1、氢气孔 这类气孔主要时有氢引起的,对低碳钢来说,在大多数情况下这类气孔出现在焊缝表面上,气孔的断面形状多为螺钉状,从焊缝的表面上看呈喇叭状并且在气孔的周围有光滑的内壁。有时这类气孔也可能残存在焊缝的内部,如果焊缝中的含氢量过高,此时多以小圆球状存在,对于有色金属,氢气孔也会出现焊缝内部。2、CO气孔 这类气孔主要是在焊接碳钢进行冶金反应时产生来了大量的CO,在结晶过程中来不及逸出残留在焊缝内部形成气孔。在多数情况下这类气孔产生在焊缝内部,气孔沿结晶方向分布,有些象条虫状,表面光滑。3、氮气孔 氮气引起的气孔一般认为与氢的相似,气孔的类型也多在焊缝表面,但多数情况下是成堆出现,与蜂窝相似。在现代焊接生产中有氮气引起气孔的机会较少,主要发生在保护条件较差,空气侵入熔池较多时,将引起氮气孔。气孔在冲压弯头焊缝中的存在,它不仅削弱焊缝的有效工作截面,同时也带来应力集中,***降低焊缝金属的强度和韧性。气孔对在动载下,特别是在交变载荷下工作的焊接结构更为不利,它***降低焊缝的疲劳强度。焊缝中的气孔也破坏了焊缝金属的致密性。
接头组织和性能不符合要求指焊接的焊缝和热影响区的组织和性能达不到使用要求。焊缝的缺陷:焊缝的化学成分不符合要求(有用元素的烧损,有害元素的渗入)。焊缝的组织不符合要求(焊缝区的结晶具有***的方向性,粗晶结构)。热影响区的缺陷:组织不符合要求(过热和过烧组织,晶粒粗大,淬硬脆化组织等)。
焊缝残余变形指焊接后残余结构中的变形。焊接结构焊接后一般都会有不同程度的残余变形,如果焊接结构的变形量超过了允许值,造成冲压弯头焊接缺陷影响使用性能。焊接残余变形的常见类型1、纵向收缩变形焊缝焊后在焊缝方向上发生的变形。2、横向收缩变形指焊件焊后在垂直方向上发生的变形。3、绕曲变形指焊件焊后发生的绕曲。可以有焊缝的纵向收缩引起也可以由焊缝的横向收缩引起。4、角变形指焊后焊件的平面围绕焊缝产生的角位移。5、螺旋变形指焊件焊后在结构上发生的扭曲。6、波浪变形指焊件焊后呈波浪形。7、错边变形指在焊接过程中,两焊件的热膨胀不一致,可能引起长度方向的错边和厚度方向上的错边。上述几种类型的变形,在实际生产中往往并不是单独出现的,是同时出现相互影响。 对焊管件热处理工序是管件制造的重要组成部分。通过加热、保温及冷却的热处理步骤,消除成形过程产生的加工硬化、残余应力、金属变形缺陷等,使成形后管件的金属组织、性能发生变化,恢复到变形加工前的状态或使其性能得到改善和提高。常用的热处理装备为反射炉、电炉等;通常的控制方式为炉内的热电偶通过传感器连接到温度-时间自动记录仪的控制装置上进行。不同的管件产品标准中对热处理的规定不尽相同。并非所有经过变形的管件均要进行热处理,通常,对于低碳钢材料的管件其最终成形温度不低于723℃(再结晶温度)时,可不用进行热处理,因在此温度条件下其最终的组织状态基本上是正火状态,低于这一温度或高于980℃时应进
-
 ¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
