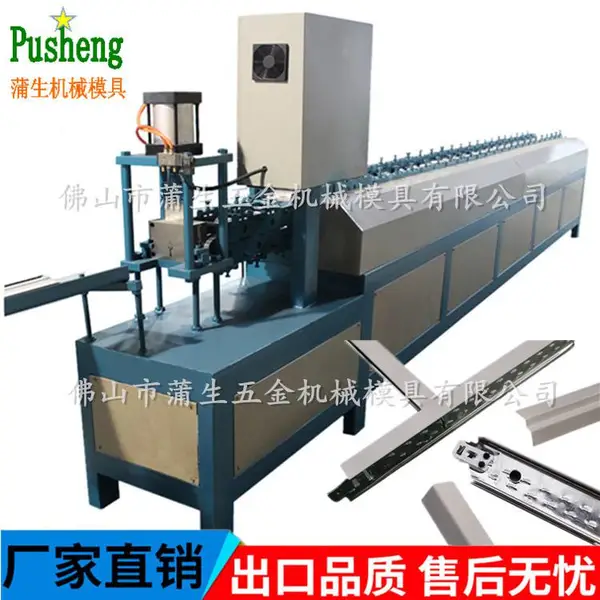
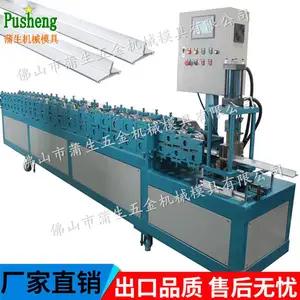

| 产品特性:冷轧成型 | 加工类型:剥线 | 工件材质:PVC板 |
| 加工产品范围:标牌 | 打样周期:1-3天 | 加工周期:1-3天 |
| 年最大加工能力:年加工能力6649件 | 年剩余加工能力:年剩余加工能力5278件 |
图2-23也是球头式连杆,与前者不同的是,它的装模高度采用机动调节。在调节螺
杆的球头的侧面有两个销子,拨块5上的两个叉口插在销子上。当电动机2驱动蜗杆1、
蜗轮4旋转时,蜗轮便带动拨块旋转,拨块则通过两个销子带动调节螺杆转动,即可调节
装模高度。
球头式连杆结构较为紧凑,压力机高度可以降低,但连杆的调节螺杆容易弯曲,球头
加工较困难。
(2)柱销式连杆:如图2-24所示。连杆3是一个整体,其长度不可调。它通过连杆
销4、调节螺杆2与滑块6连接。调节螺杆由蜗杆5、蜗轮7驱动。当驱动蜗杆、蜗轮转动
时,滑块即可相对调节螺杆上下移动,达到调节装模高度的目的。

2.3.1离合器和制动器概述
在曲柄压力机开机运转中,电动机和蓄能飞轮是不停地旋转的,而作为工作机构的曲
柄滑块机构,却必须根据工艺操作的需要时动时停。这就需要用离合器来控制传动系统
和工作机构的接合或脱开,每当滑块需要运动时,则离合器接合,飞轮便通过离合器将运
动传递给其后的从动部分(传动系统和工作机构),使滑块运动;当滑块需要停止在所需要
的位置上(滑块行程的上止点或行程中的任意位置)时,则离合器脱开,飞轮便与其后的从
动部分脱离联系,飞轮自己空运转。但由于惯性作用,与飞轮脱离联系的从动部分还会继
续运动,引起滑块连冲现象。为了使滑块立即停止在所需要的位置上,必须设置制动器来
对从动部分进行制动。
5.工作台板及滑块底面尺寸
它是指压力机工作空间的平面尺寸。工作台板(垫板)的上平面(安装下模部分),用
“左右×前后”的尺寸表示,如图2-10中的 L×B。滑块下平面,也用“左右×前后”的尺
寸表示,如图2-10中的 a×b。闭式压力机,其滑块尺寸和工作台板的尺寸大致相同,而
开式压力机滑块下平面尺寸小于工作台板尺寸。所以,开式压力机所用模具尺寸要依滑
块底面尺寸而定。不过,许多开式压力机,滑块在上止点时,其底面仍低于导轨,这样就可
以安装比滑块底面大的上模了。这种情况虽然使用方便,但产品精度会受一定的影响。

| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 5.00万人民币 |
| 公司注册地址 | 广东省佛山市顺德区乐从镇平步工业区南二路四号 | 统一社会信用代码 | 91440606073503258H |
| 登记机关 | 佛山市顺德区市场监督管理局 | 法定代表人 | 蒲生 |
| 公司成立日期 | 2013-07-11 | 营业期限 | 长期 |
| 经营范围 | 生产、加工、销售:机械及配件、模具、金属制品、金属家具;国内商业、物资供销业。 | ||
-
¥9.5万
-
¥9.89万
-
¥8500.00
-
面议
-
¥7500.00
-
¥1.9万
-
¥1.15万
-
¥7.87万
-
¥5.87万
-
¥9.7万
-
¥2.4万
-
¥17.5万
