

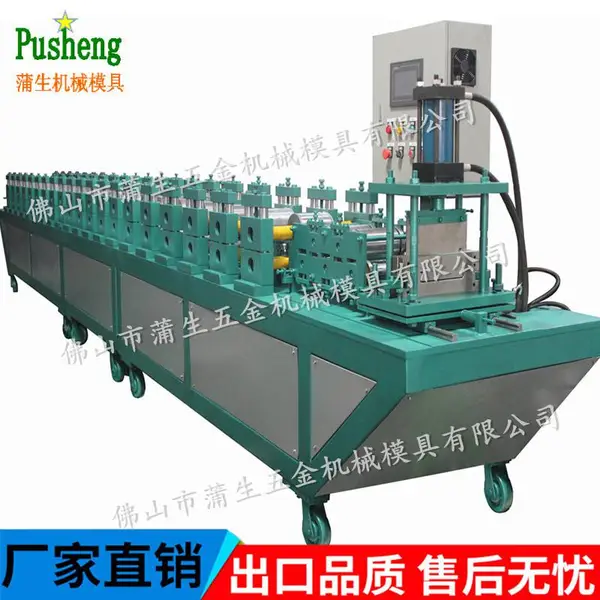

| 产品特性:冷轧成型 | 材料材质:黄铜 | 制品类型:齿轮 |
| 粉末预处理:粉末退火 | 粉末制备方法:电解法 | 成型方法:爆炸成形 |
| 模具材质:钢模 | 模具类型:等静压模 | 烧结方法:等离子体活化烧结 |
| 烧结气氛:发生炉煤气 | 烧结温度:1050-2000 | 压制方式:单向模压 |
| 后处理:电镀 | 打样周期:1-3天 | 加工周期:1-3天 |
| 年加工能力:年加工能力8597件 | 年剩余加工能力:年剩余加工能力8394件 |
2.结构组成
从上述的工作原理可以看出,曲柄压力机一般由以下几个基本部分组成:
(1)工作机构:一般为曲柄滑块机构,由曲轴、连杆、滑块、导轨等零件组成,其作用是:
将传动系统的旋***动变成滑块的往复直线运动;承受和传递工作压力;在滑块上安装模
具。
(2)传动系统:包括带传动和齿轮传动等机构,作用是将电机的能量和运动传递给工
作机构,并对电动机的转速进行减速,使滑块获得所需的行程次数。
(3)操纵系统:如离合器、制动器及其控制装置。用来控制压力机安全、准确地运转。
(4)能源系统:如电动机和飞轮。飞轮能将电动机空程运转时的能量吸收积蓄起来,

为了***滑块的运动精度,滑块的导向面应尽量长,因而滑块的高度要足够高,滑块高度
与宽度的比值,在闭式单点压力机上约为1.08耀1.32,在开式压力机上则高达1.7左右。
滑块还应有足够的强度,小型压力机的滑块常用灰铸铁HT200铸造。中型压力机的
滑块常用灰铸铁HT200或稀土球铁铸造,或用Q235钢板焊接而成。大型压力机的滑块一
般用Q235钢板焊成,焊后进行退火处理。导轨滑动面的材料一般用灰铸铁HT200制造。
速度高、偏心载荷大的则用铸造青铜ZCuSn6Zn6Pb3或铸造黄铜ZCuZn38Mn2Pb2制造。
曲柄滑块机构是曲柄压力机的工作执行机构,其承载能力及运动规律很大程度上决
定了曲柄压力机所具备的工作特性。
2.2.1曲柄滑块机构的运动规律
图2-11所示为曲柄滑块机构的运动简图。根据滑块与连杆的连结点 B的运动轨
迹是否位于曲柄旋转中心O和连结点B的连线上,将曲柄滑块机构分为结点正置(见图2
-11a)和结点偏置两种,而结点偏置又有正偏置和负偏置之分。当结点 B的运动轨迹偏
离OB连线位于曲柄上行边时,称为结点正偏置(见图2-11b);当结点B的运动轨迹偏离
OB连线位于曲柄下行边时,称为结点负偏置(见图2-11c)。

| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 5.00万人民币 |
| 公司注册地址 | 广东省佛山市顺德区乐从镇平步工业区南二路四号 | 统一社会信用代码 | 91440606073503258H |
| 登记机关 | 佛山市顺德区市场监督管理局 | 法定代表人 | 蒲生 |
| 公司成立日期 | 2013-07-11 | 营业期限 | 长期 |
| 经营范围 | 生产、加工、销售:机械及配件、模具、金属制品、金属家具;国内商业、物资供销业。 | ||
-
¥5.8万
-
¥4.8万
-
¥1.87万
-
¥2.4万
-
¥1.9万
-
¥4.37万
-
¥1.87万
-
¥4.86万
-
¥5.8万
-
¥5.85万
-
¥17.6万
-
¥4.86万
