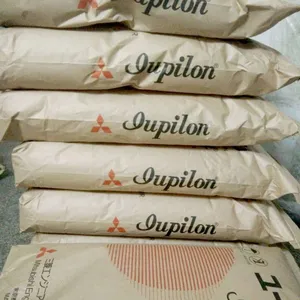
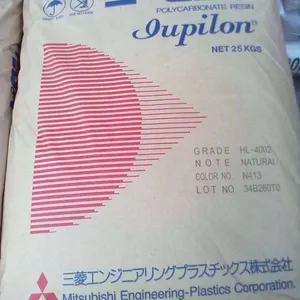
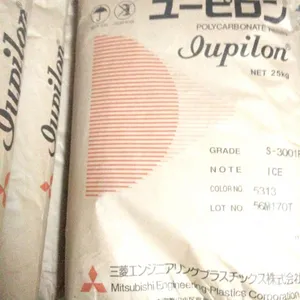

| 是否进口:否 | 产地:日本三菱工程 | 厂家(产地):日本三菱工程 |
| 牌号:EHG2010R | 销售方式:品牌经销 | 类型:标准料 |
| 品名:日本三菱工程 | 货号:460 | 加工级别:注塑级 |
| 特性级别:标准级 | 用途级别:通用级 | 品牌:日本三菱工程 |
| 产品规格:25kg/包 | 进口原料:现货供应 |

PC塑料-性能
1、物料性能
冲击强度高,尺寸稳定性好,无色透明,着色性好,电绝缘性、耐腐蚀性、耐磨性好,但自润滑性差,有应力开裂倾向,高温易水解,与其它树脂相溶性差。适于制作仪表小零件、绝缘透明件和耐冲击零件。
2、成型性能
(1)无定形料,热稳定性好,成型温度范围宽,流动性差。吸湿小,但对水敏感,须经干燥处理。成型收缩率小,易发生熔融开裂和应力集中,故应严格控制成型条件,塑件须经退火处理。
(2)熔融温度高,粘度高,大于200g的塑件,宜用加热式的延伸喷嘴。
(3)冷却速度快,模具浇注系统以粗、短为原则,宜设冷料井,浇口宜取大,模具宜加热。
(4)料温过低会造成缺料,塑件无光泽,料温过高易溢边,塑件起泡。模温低时收缩率、伸长率、抗冲击强度高,抗弯、抗压、抗张强度低。模温超过120度时塑件冷却慢,易变形粘模.
PC塑胶原料的吸水率较大,加工***定要预热干燥,纯PC干燥120℃,改性PC一般用110℃温度干燥4小时以上。干燥时间不能超过10小时。一般可用对空挤出法判断干燥是否足够。再生料的使用比例可达20%。在某些情况下,可***的使用再生料,实际份量要视制品的品质要求而定。再生料不能同时混合不同的色母粒,否则会严重损坏成品的性质。
PC(聚碳酸酯#防弹胶)/7025A/三菱工程塑料
用途: 其它
特性备注:中黏度,脱模性,耐候性,抗蒸汽
重要参数: 密度:1.2 g/cm3 吸水率:0.15 % 成型收缩率:0.6 % 拉伸强度:61.7 MPa 断裂伸长率:110 % 弯曲强度:88.2 MPa 弯曲模量:2300 MPa 硬度:120 热变形温度:135 ℃
生产厂商:日本三菱工程塑料株式会社
PC(聚碳酸酯#防弹胶)/EGN2010KR/三菱工程塑料
用途: 纤维
重要参数: 密度:1.27 g/cm3 吸水率:0.14 % 成型收缩率:0.25 % 缺口冲击强度:6 拉伸强度:75 MPa 断裂伸长率:4.1 % 弯曲强度:121 MPa 弯曲模量:3500 MPa 热变形温度:134 ℃
生产厂商:日本三菱工程塑料株式会社
PC日本三菱工程GSV-2015R2应用聚碳酸酯的应用开发是向高复合、高功能、专用化、系列化方向发展,目前已推出了光盘、汽车、办公设备、箱体、包装、医药、照明、薄膜等多种产品各自专用的品级牌号。
⑴用于建材行业聚碳酸酯板材具有良好的透光性,抗冲击性,耐紫外线辐射及其制品的尺寸稳定性和良好的成型加工性能,使其比建筑业传统使用的无机玻璃具有明显的技术性能优势。目前,中国建有
聚碳酸酯建材中空板生产线20余条,年需用聚碳酸酯7万t左右,预计到2005年将达到14万t。
⑵用于汽车制造工业聚碳酸酯具有良好的抗冲击、抗热畸变性能,而且耐候性好、硬度高,因此适用于生产轿车和轻型卡车的各种零部件,其主要集中在照明系统、仪表板、加热板、除霜器及聚碳酸酯
合金制的保险杠等。根据发达国家数据,聚碳酸酯在电子电气、汽车制造业中使用比例在40%~50%,目前中国在该领域的使用比例只占10%左右,电子电气和汽车制造业是中国迅速发展的支柱产业,未来
这些领域对聚碳酸醋的需求量将是巨大的。预计2005年中国汽车总量将达300多万辆,届时需求量也将达到3万t,因而聚碳酸酯在这一领域的应用是极有拓展潜力的。
⑶用于生产医疗器械由于聚碳酸酯制品可经受蒸汽、清洗剂、加热和大剂量辐射消毒,且不发生变黄和物理性能下降,因而被广泛应用于人工肾血液透析设备和其他需要在透明、直观条件下操作并需反
复消毒的医疗设备中。如生产高压注射器、外科手术面罩、一次性牙科用具、血液分离器等。
⑷用于航空、航天领域
近年来,随着航空、航天技术的迅速发展,对飞机和航天器中各部件的要求不断提高,使得PC在该领域的应用也日趋增加。据统计,仅一架波音型飞机上所用聚碳酸酯部件就达2500个,单机耗用聚碳酸
酯约2吨。而在宇宙飞船上则采用了数百个不同构型并由玻璃纤维增强的聚碳酸酯部件及宇航员的防护用品等。
⑸用于包装领域近年来,在包装领域出现的新增长点是可重复消毒和使用的各种型号的储水瓶。由于聚碳酸酯制品具有质量轻,抗冲击和透明性好,用热水和腐蚀性溶液洗涤处理时不变形且保持透明的
优点,目***些领域PC瓶已完全取代玻璃瓶。据预测,随着人们对饮用水质量重视程度的不断提高,聚碳酸酯在这方面的用量增长速度将保持在10%以上,预计到2005年将达到6万t。
⑹ 用于电子电器领域由于聚碳酸酯在较宽的温、湿度范围内具有良好而恒定的电绝缘性,是优良的绝缘材料。同时,其良好的难燃性和尺寸稳定性,使其在电子电器行业形成了广阔的应用领域。聚碳酸
酯树脂主要用于生产各种食品加工机械,电动工具外壳、机体、支架、冰箱冷冻室抽屉和真空吸尘器零件等。而且对于零件精度要求较高的计算机、视频录像机和彩色电视机中的重要零部件方面,聚碳
酸酯材料也显示出了极高的使用价值。
⑺用于光学透镜领域聚碳酸酯以其独特的高透光率、高折射率、高抗冲性、尺寸稳定性及易加工成型等特点,在该领域占有***重要的位置。采用光学级聚碳酸配制作的光学透镜不仅可用于照相机、显
微镜、望远镜及光学测试仪器等,还可用于电影投影机透镜、复印机透镜、红外自动调焦投影仪透镜、激光束打印机透镜,以及各种棱镜、多面反射镜等诸多办公设备和家电领域,其应用市场极为广阔
聚碳酸酯在光学透镜方面的另一重要应用领域便是作为儿童眼镜、太阳镜和安全镜和成人眼镜的镜片材料。近年来,世界眼镜业聚碳酸酯消费量年均增长率一直保持在20%以上,显示出***的市场活力。
⑻ 用于光盘的基础材料近年来,随着信息产业的倔起,由光学级聚碳酸酯制成的光盘作为***音像信息存储介质,正在以极快的速度迅猛发展。聚碳酸酯以其优良的性能特点因而成为世界光盘制造业
的主要原料。目前世界光盘制造业所耗聚碳酸酯量已超过聚碳酸酯整体消费量的20%,其年均增长速度超过10%。中国光盘产量增长迅速,据国家新闻出版总署公布的数字,2002年全国共有光盘生产线748
条,年耗光学级聚碳酸酯约8万吨,且全部进口。因而聚碳酸酯在光盘制造领域的应用前景是极为广阔的。
产品说明:
Iupilon? EHG2010R是一种聚碳酸酯(PC)材料,含有的填充物为10% 玻璃纤维增强材料。 该产品在北美洲、欧洲或亚太地区有供货,加工方式为:注射成型
| 物理性能 | 额定值 | 单位制 | 测试方法 |
密度 | 1.37 | g/cm? | *** 1183 |
熔流率(熔体流动速率) (300°C/1.2 kg) | 13 | g/10 min | *** 1133 |
溶化体积流率(MVR) (300°C/1.2 kg) | 13.0 | cm?/10min | *** 1133 |
收缩率 | |||
垂直流动方向 : 3.20 mm | 0.30 到 0.50 | % | |
流动方向 : 3.20 mm | 0.30 到 0.50 | % | |
吸水率 (饱和, 23°C) | 0.18 | % | *** 62 |
| 机械性能 | 额定值 | 单位制 | 测试方法 |
拉伸模量 | 4100 | MPa | *** 527-2 |
拉伸应力 (断裂) | 66.0 | MPa | *** 527-2 |
拉伸应变 (断裂) | 4.4 | % | *** 527-2 |
弯曲模量 | 3700 | MPa | *** 178 |
弯曲应力 | 110 | MPa | *** 178 |
| 冲击性能 | 额定值 | 单位制 | 测试方法 |
简支梁缺口冲击强度 (23°C) | 4.0 | kJ/m? | *** 179 |
简支梁无缺口冲击强度 (23°C) | 无断裂 | *** 179 |
| 热性能 | 额定值 | 单位制 | 测试方法 |
热变形温度 | |||
0.45 MPa, 未退火 | 137 | °C | *** 75-2/B |
1.8 MPa, 未退火 | 129 | °C | *** 75-2/A |
SS
385.筛板 安装在机头后端的多孔板。其主要作用是使物料由旋***动变为直线运动,增加反压,支撑过滤网等。如不加 过滤网时,它亦有过滤较大粒状杂质的作用。
386.三板式模具 注射成型用的一种模具。分定模板,中间板和动模板三部分。加料系统在定模板与中间板之间,模腔在中间板 与动模板之间 。
387.三聚氰胺甲醛树脂 由三聚氰胺与甲醛缩聚制得的一种氨基树脂。
388.三元共聚物 由三种不同的单体共聚合制得的一种共聚物。注:三元共聚物可由三种单体同时聚合,也可由两种单体先聚合成共聚物,然后再与第三种单体接枝共聚。
390.色牢度 着色塑料在与酸,碱,热,光,大气等接触时抵抗褪色的能力。大多数情况下都指耐光的能力。
391.上金 用电镀,真空淀积,喷涂等方法在塑料表面上加盖薄层金属的操作。
392 上压式压力机 主活塞位于可动板的下面,靠主活塞由下向上运动施加压力的压机。
393 烧结 将粉状塑料冷压成的半制品用加热方法使之熔结成整体的操作。但就其整体而言并未熔融。
394 伸长率 试样在拉力作用下长度的增加,通用原长的***率表示。
395.试样 供试验用的样品个体或样品的一部分。注:某些试验要求试样具有一定的尺寸和形状。
396.适用期 已配好的粘合剂或具有活性的树脂,在规定条件下维持其合用性能的最长时间。
397.熟化 固化 通过热,光,辐照或化学添加剂等的作用使热固性树脂或塑料交联的过程。
398.熟化剂 固化剂 促进或调节树脂熟化反应并使之得到硬产品的物质。
399.熟化时间 使热固性树脂(或塑料)熟化时,从加热,辐照或加入熟化剂,引发剂,促进剂等开始直至达到规定熟化程度 的一段时间。不推荐:固化时间。
400.手糊成型 一种制造增强塑料制品的方法。该法是在涂好脱模剂的模具上,用手工一边铺放增加材料一边涂刷树脂直到所 需厚度为止。然后通过熟化和脱模而取得制品。
401.收缩(泡沫塑料中) 在泡孔结构无破坏的情况下,泡沫塑料出现尺寸减少的现象。
402.收缩包装 使物件包封在一个保护封皮内的一种包装方法。该法是将物件先置于预拉伸薄膜袋内,然后通过加热使薄膜围 绕物件产生紧密收缩而达到包封的目的。
403.收缩裕量 在模具设计时,为了补偿制品冷却时的收缩所特加的尺寸余量。
404 树脂 受热时通常有软化或熔融范围。软化时,在外力作用下有流动倾向,常温下是固态,半固态或假固态等的聚合 物。有时也可以是液态聚合物。在塑料工粉中,广义地讲指作为塑料基材的任何聚合物。
405.树脂淤积 增强塑料的一种缺陷,指增强塑料制品中局部区域存在明显过剩树脂的堆积现象。
406.双联模板 在压制或传递模塑模具中两块形状完全相同并组装有阳模或阴模的活动板。两板在成型过程中交替使用,借以 提高效率。
407.双轴拉伸 为使热塑性薄膜或板材等的分子重新定向,特在玻璃化温度以上所作的双向拉伸过程。
408.水分 物质中所含的水分,但不包括结晶水和缔合水。通常用试样原重量或试样失水后重量***率表示。
409.水冷套 围绕模具的套环,以便冷却水能在其中的通道内循环。
410.撕裂强度 有切痕特殊开头的试样被撕裂时的负荷除以试样原厚度过,用公斤力/厘米[牛顿/米]表示.
411.塑炼 借热和(或)机械功使热塑性塑料软化为具有可塑性的均匀熔体的过程。
412 塑料 以树脂(有时用单体在加工过程中直接聚合)为主要成分,一般含有添加剂,在加工过程中能流动成型的材料。 注:目前塑料一词尚无确切定义。一般不包括弹性体,纤维,涂料,粘合剂。
413 塑料成型加工 塑料成型加工是一门工程技术专业的总称。所涉及的内容是将塑料材料转变为塑料制品的各种工艺和工程。将 塑料材料转变为塑料制品也就是增添其使用价值。在转变的工艺过程中常会发生以下一种或几种情况:化学变 化,流动以及物理性能的改变。
414 塑料单丝 ***定长度的单根长丝。
415.塑料管 由塑料制成一定长度的空心圆筒开制品,其厚度与直径之比一般很小。
416 材料在应力作用下发生***变形的性质。
417.酸值 树脂,增塑剂,溶剂中游离酸含量的量度。用中和 1 克物质中的游离酸所需氢氧化钾(或钠)的毫克数表示。
418 损耗指数 介电材料的损耗指数等于介电损耗角正切(XXXXXXXXX)与(相对)介常数之积。
419 缩痕 塑料制件在模具中因发生收缩而造成的局部表面下陷的缺陷。
420.缩聚(作用) 生成聚合物时有水或其他简单分子放出的一种聚合
421.缩聚物 由缩聚制得的聚合物
422 锁模圈 注射或传递模塑模具中用以锁紧瓣合模具或活动芯模的部件。其作用是防止物料压力对模具活动部件所能引起 的移位。不推荐:锁模楔,锁紧楔。
423.缩醛塑料 用主链是缩醛或缩醛为主的聚合物为基材的塑料。
385.筛板 安装在机头后端的多孔板。其主要作用是使物料由旋***动变为直线运动,增加反压,支撑过滤网等。如不加 过滤网时,它亦有过滤较大粒状杂质的作用。
386.三板式模具 注射成型用的一种模具。分定模板,中间板和动模板三部分。加料系统在定模板与中间板之间,模腔在中间板 与动模板之间 。
387.三聚氰胺甲醛树脂 由三聚氰胺与甲醛缩聚制得的一种氨基树脂。
388.三元共聚物 由三种不同的单体共聚合制得的一种共聚物。注:三元共聚物可由三种单体同时聚合,也可由两种单体先聚合成共聚物,然后再与第三种单体接枝共聚。
390.色牢度 着色塑料在与酸,碱,热,光,大气等接触时抵抗褪色的能力。大多数情况下都指耐光的能力。
391.上金 用电镀,真空淀积,喷涂等方法在塑料表面上加盖薄层金属的操作。
392 上压式压力机 主活塞位于可动板的下面,靠主活塞由下向上运动施加压力的压机。
393 烧结 将粉状塑料冷压成的半制品用加热方法使之熔结成整体的操作。但就其整体而言并未熔融。
394 伸长率 试样在拉力作用下长度的增加,通用原长的***率表示。
395.试样 供试验用的样品个体或样品的一部分。注:某些试验要求试样具有一定的尺寸和形状。
396.适用期 已配好的粘合剂或具有活性的树脂,在规定条件下维持其合用性能的最长时间。
397.熟化 固化 通过热,光,辐照或化学添加剂等的作用使热固性树脂或塑料交联的过程。
398.熟化剂 固化剂 促进或调节树脂熟化反应并使之得到硬产品的物质。
399.熟化时间 使热固性树脂(或塑料)熟化时,从加热,辐照或加入熟化剂,引发剂,促进剂等开始直至达到规定熟化程度 的一段时间。不推荐:固化时间。
400.手糊成型 一种制造增强塑料制品的方法。该法是在涂好脱模剂的模具上,用手工一边铺放增加材料一边涂刷树脂直到所 需厚度为止。然后通过熟化和脱模而取得制品。
401.收缩(泡沫塑料中) 在泡孔结构无破坏的情况下,泡沫塑料出现尺寸减少的现象。
402.收缩包装 使物件包封在一个保护封皮内的一种包装方法。该法是将物件先置于预拉伸薄膜袋内,然后通过加热使薄膜围 绕物件产生紧密收缩而达到包封的目的。
403.收缩裕量 在模具设计时,为了补偿制品冷却时的收缩所特加的尺寸余量。
404 树脂 受热时通常有软化或熔融范围。软化时,在外力作用下有流动倾向,常温下是固态,半固态或假固态等的聚合 物。有时也可以是液态聚合物。在塑料工粉中,广义地讲指作为塑料基材的任何聚合物。
405.树脂淤积 增强塑料的一种缺陷,指增强塑料制品中局部区域存在明显过剩树脂的堆积现象。
406.双联模板 在压制或传递模塑模具中两块形状完全相同并组装有阳模或阴模的活动板。两板在成型过程中交替使用,借以 提高效率。
407.双轴拉伸 为使热塑性薄膜或板材等的分子重新定向,特在玻璃化温度以上所作的双向拉伸过程。
408.水分 物质中所含的水分,但不包括结晶水和缔合水。通常用试样原重量或试样失水后重量***率表示。
409.水冷套 围绕模具的套环,以便冷却水能在其中的通道内循环。
410.撕裂强度 有切痕特殊开头的试样被撕裂时的负荷除以试样原厚度过,用公斤力/厘米[牛顿/米]表示.
411.塑炼 借热和(或)机械功使热塑性塑料软化为具有可塑性的均匀熔体的过程。
412 塑料 以树脂(有时用单体在加工过程中直接聚合)为主要成分,一般含有添加剂,在加工过程中能流动成型的材料。 注:目前塑料一词尚无确切定义。一般不包括弹性体,纤维,涂料,粘合剂。
413 塑料成型加工 塑料成型加工是一门工程技术专业的总称。所涉及的内容是将塑料材料转变为塑料制品的各种工艺和工程。将 塑料材料转变为塑料制品也就是增添其使用价值。在转变的工艺过程中常会发生以下一种或几种情况:化学变 化,流动以及物理性能的改变。
414 塑料单丝 ***定长度的单根长丝。
415.塑料管 由塑料制成一定长度的空心圆筒开制品,其厚度与直径之比一般很小。
416 材料在应力作用下发生***变形的性质。
417.酸值 树脂,增塑剂,溶剂中游离酸含量的量度。用中和 1 克物质中的游离酸所需氢氧化钾(或钠)的毫克数表示。
418 损耗指数 介电材料的损耗指数等于介电损耗角正切(XXXXXXXXX)与(相对)介常数之积。
419 缩痕 塑料制件在模具中因发生收缩而造成的局部表面下陷的缺陷。
420.缩聚(作用) 生成聚合物时有水或其他简单分子放出的一种聚合
421.缩聚物 由缩聚制得的聚合物
422 锁模圈 注射或传递模塑模具中用以锁紧瓣合模具或活动芯模的部件。其作用是防止物料压力对模具活动部件所能引起 的移位。不推荐:锁模楔,锁紧楔。
423.缩醛塑料 用主链是缩醛或缩醛为主的聚合物为基材的塑料。

我公司专业销售工程塑料,自进入市场以来我们凭着雄厚的实力,***不凡的品质、诚信的***、合理的价格以及***服务,一直深受广大客户的好评,我们一如既往地本着“价格为优势”、以“质量为先导”的宗旨,恪守;重合同守信用,秉承质量***、客户***、服务***的经营理念,为广大客户提供更加优质实惠的原料以及服务。 ? ? ? 公司经营:POM,PBT,PA66,PA6,PC+ABS,PA46,LCP,EVA,PC,PEI,PET,ABS、工程塑料,通用塑料,塑料合金等一系列优质原料,欢迎来电来函订购咨询! ? ? “以信为本、以诚做事、以德做人”是我们霆尔的行为准则,我们将客户的满意为我们的目标,维护你我共同利益是我们的责任,与客户建立互惠、互利、互信的合作基础,创造双赢局面,愿与各界人士真诚合作、共同发展、携手共创辉煌明天! 供货专线:重庆/渝中/江北/南岸/沙坪坝/九龙坡/巴南/四川/成都/宜宾/内江/乐山/达州/自贡/绵阳/攀枝花/德阳/雅安 供货专线:大连/青岛/烟台/潍坊/淄博/枣庄/临沂/天津/石家庄/邯郸/连云港/ 南京/宿迁/无锡/苏州/常州/泰州/盐城/淮安/徐州/滁州 供货专线:嘉兴/宁波/余姚/绍兴/温州/湖州/台州/厦门/福州/三明/晋江/泉州
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 200.00万人民币 |
| 公司注册地址 | 上海市青浦区练塘镇章练塘路588弄15号1幢2层2区058室 | 统一社会信用代码 | 91310118MA1JLAB161 |
| 登记机关 | 青浦区市场监督管理局 | 法定代表人 | 吕敬祥 |
| 公司成立日期 | 2016-05-10 | 营业期限 | 2016-05-10至2026-05-09 |
| 经营范围 | 塑化科技专业领域内的技术开发、技术服务,销售塑胶原料及制品、橡塑制品、化工产品及原料(除危险化学品、监控化学品、烟花爆竹、民用爆炸物品、易制毒化学品)。【依法须经批准的项目,经相关部门批准后方可开展经营活动】 | ||
-
¥1.66
-
¥1.33
-
¥2.70
-
¥0.64
-
¥0.61
-
¥4.06
-
¥0.34
-
¥32.00
-
¥0.09
-
¥2.66
-
¥0.66
-
¥0.20
