

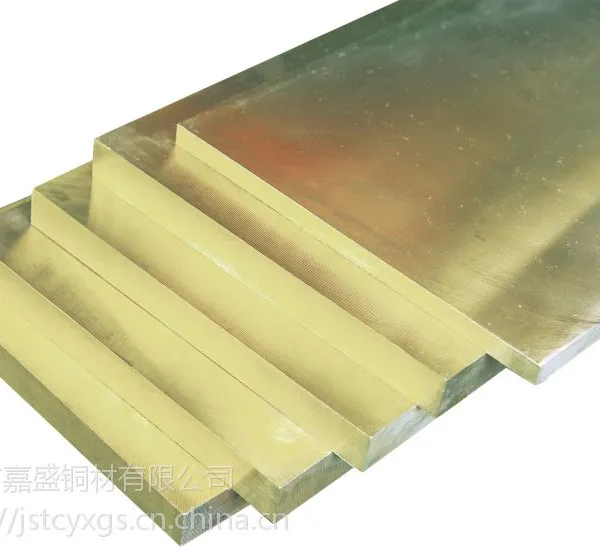

| 品名:铍青铜 | 牌号:c17200 | 产地:广东 |
| 铜含量≥:97% |
铍钴铜厂家告诉大家所有形式和状态的铍青铜都是容易铣削的。一般铣削工序可用高速钢铣刀进行。而在大量生产或者要求严格公差时,采用硬质合金铣刀。它们的几何角度是一样的:端铣、径向前角为10°、端切削角1°,外周后让角6°,端后角3°,螺旋角26一30°。圆周铣削,径前步角10°,倒后角10°,螺旋角26一30°,主后角6一8°。
虽然铣削可以不用切削液,但是用它刀具的寿命和表面加工质量可以改善,切屑容易排除。建议用水一溶油冷却液。铣削时,也应注意进给量不能太小,否则接近摩擦,加工硬化层将扩大,引起刀具烧份或不希望的摩擦抛光。并建议采用顺铣法铣削。因为顺铣在切削开始就避免摩擦作用,又因为切削向下运动,使得工件平稳,减少刀具颤动。缺点是需要工作台传动齿隙有能够控制的可能。
锯削:
铸造状态、热加工及冷拉或冷轧加工硕、硬化状态的高强度铍青铜,是可以用正常的加工方法容易地锯削。但在时效硬化状态是不能锯削的,除非它们时效过度到大约Rc32或低些的便度。
高导电率合金C17500在除固溶处理或退火状态外其他所有状态都可以锯削,因为它在所有状态硬度都是在Re24以下。
高强度或高导电率的铍青铜在软的固溶或退火状态,一般应避免锯削为好。在这样的情况下,材料会粘连和引起加载在锯齿上,而且有缚住锯身的倾向。
切削液应用,可以允许高的切削速度,并延长锯子的寿命。切削液流应当用在锯齿刚刚进入切削之前。好的冷却液,例如25:1溶性油乳化液,能够使锯片和工件都保持冷的状态。
磨削:
因为任何状态的铍青铜都是可以磨削的,零件一般是在热处理以后精磨。其他的加工工序,如车削、铣削,应当在精磨以前加工,并热处理好,以后再磨削。粗磨如环磨或切断,通常在热处理以前做完。
在选择合适的磨削速度时,应当想到太慢的速度会引起磨轮激烈的磨损。而太快的速度会***工件,或者在磨削进行时,会在砂轮表面粘连上工件的材料。无论什么场合,切削液都应使用。湿磨削不仅可以延长磨轮的寿命,而且还比干磨削获得更好的光洁度。因为切削液在磨削时主要的作用是散热。建议采用30:1到80:1(水与油的比例)的乳化切削液。
东莞市嘉盛铜材有限公司为满足市场与客户的需求,嘉盛铜材推出的铍铜产品包括:板材,棒材、管材以及铍铜套、压射头、铍铜铸造模等多种类型。广泛应用于模具制造、陶瓷洁具、电子、机械、防爆器具、航天航空、船舶、石油勘探等行业,品种多样,规格齐全,可按客户要求开料,并可按图加工。 同时,针对传统铍铜导热不均匀的问题,嘉盛铜材专门研发了适应市场竞争力的模具铍青铜,兼具优异的抛光性,良好的导热性、韧性与耐磨性,另使用铍铜材料制造大型模具成为可能。而且材料成本优势明显优于日本、美国等材料。欢迎各位新老客户前来咨询了解。公司查询网站:/

东莞市嘉盛铜材有限公司始建于1997年,从最初的红铜,铍铜的研制、生产、销售,发展成为目前集红铜,铍铜,铝青铜,铬锆铜等专业研发,生产,销售,配送为一体的模具材料供应商。 嘉盛铜材秉承“诚信务实,精益求精”的行业理念,坚持不断技术创新,自行研发出了多种新产品,铍铜选用优质原料,经专业真空炉熔炼,采用半连续浇注新工艺,大吨位锻压成型,完全***产品中的气孔、沙眼等不良现象。 为满足市场与客户的需求,嘉盛铜材推出的铍铜产品包括:板材,棒材、管材以及铍铜套、压射头、铍铜铸造模等多种类型。广泛应用于模具制造、陶瓷洁具、电子、机械、防爆器具、航天航空、船舶、石油勘探等行业,品种多样,规格齐全,可按客户要求开料,并可按图加工。
点击查看>-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
