

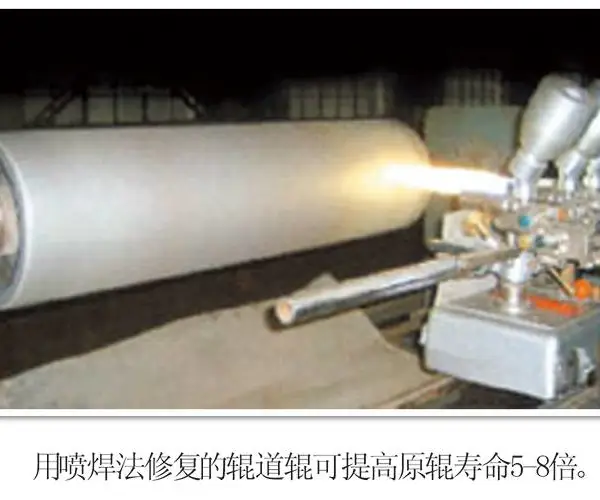


碳化钨喷涂和焊接的区别
1、工件受热情况不同碳化钨喷涂无重熔过程,工件表面温度始终可控制在250℃以下,一般不会产生变形和改变工件的原始组织。这对喷修工件形状复杂、薄壁、长袖及一些重要机件是有利的。喷熔要使粉层熔化,重熔烧结工件温度可达900℃以上,容易引起应力和变形,多数工件会发生退火及不完全退火。
2、与基材表面结合状态不同碳化钨喷涂与基材表面的结合,以机械咬合为主,也有微小的显微焊合,结合强度不高;一般为20MPa~65MPa。焊接是通过粉层熔化与基材表面形成冶金结合,结合强度一般可达343MPa~441MPa。
3、所使用粉末不同喷熔所用的粉末必须是自熔性的合金粉末,超音速喷涂工艺,而碳化钨喷涂所使用粉末不受限制。
4、喷层结构不同喷熔层均匀致密,一般认为无孔隙而碳化钨喷涂层具有一定孔隙。
5、承受载荷性能不同碳化钨喷涂层不能承受冲击载荷和较高的接触应力,适用于各种面接触配合。喷熔层结合强度大,可承受冲击载荷,可用于线接触等场合,能承受较高的接触应力。
首先,超音速喷涂我们为防止液态锌和沉没辊直接接触发生合金化腐蚀反应,从而造成钢辊表面粗化而影响镀锌钢板的质量,所以,一般对连续镀锌沉没辊表面进行喷涂保护处理。
其次,涂层材料为WC-Co、MoB-Mo 和Fe-Al 热喷涂粉末等材料。WC-Co 涂层在锌液中的耐蚀能力取决于其粘结相。由于,锌液在涂层中的扩散腐蚀通道主要沿着富钴相进行,陕西超音速喷涂,当涂层中的粘结相成分主要为η相 (Co3W3C 和Co6W6C 等)时,η相***阻止了锌液向涂层内部扩散,延缓了锌液对涂层的腐蚀。
另一方面,超音速喷涂加工,涂层中的WC粒径和Co 含量也直接影响涂层的耐蚀能力和使用寿命。WC晶粒细小且Co含量低的涂层具有更高的耐磨性,而其在Zn 液中的耐蚀性能较差,因此要选择合适的WC 粒径和合适的Co 含量以取得更好的综合性能。WC 晶粒尺寸在2~4μm,Co含量相应在10%~17%时涂层的性能***。
在你进行选购的时候好使要选择那些服务专业,其产品质量过硬的公司,那么这样在你日后的额使用中,你的利益才会有所保障,不会出现质量的问题,并且投诉无门的事情发生。
还有就是要看好国家质检部门贴好的商标啦,不要轻易的相信导购员所给你说的事情,要相信自己的眼睛,多看多问,后在选择,这样虽然会很累但是,也有助于你找到一款自己喜爱,而且质量又好的产品。
超音速喷涂技术-陕西超音速喷涂-天宇机械设备(查看)由濮阳天宇机械设备有限公司提供。濮阳天宇机械设备有限公司()是河南 濮阳 ,机械加工的***,多年来,公司***执行科学管理、创新发展、诚实守信的方针,满足客户需求。在天宇机械领导携全体员工热情欢迎各界人士垂询洽谈,共创天宇机械更加美好的未来。
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
