

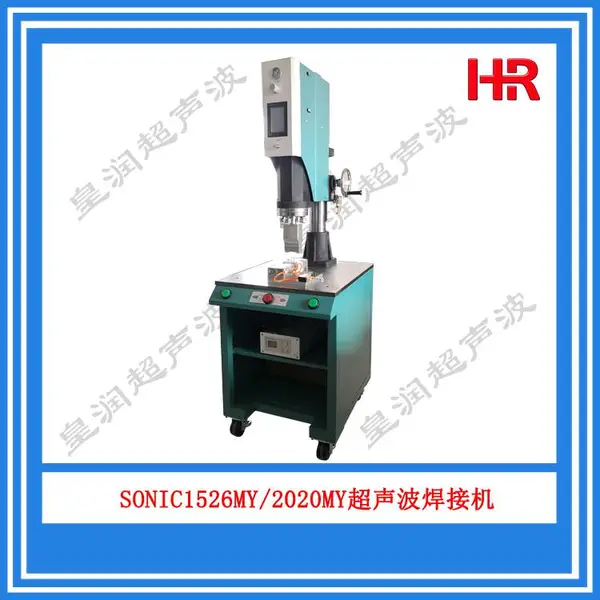
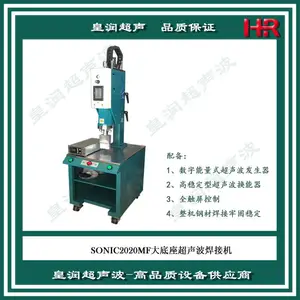

| 是否进口:否 | 产地:上海 | 品牌:皇润 |
| 型号:20K | 电流:交流 | 动力形式:超声波 |
| 控制方式:自动 | 频段:高频 | 驱动形式:气动 |
| 作用原理:逆变 | 订货号:20K | 货号:20K |
| 输出功率:2500W | 频率:20KHZHz | 输入电压:220V |
| 焊头行程:75mm | 焊接面积:150 | 振头冷却系统:风冷 |
| 振荡系统:自激式 | 功率:2500W | 作用对象:塑料焊接 |
| 升降控制:电动 | 焊接原理:对焊 | 外形尺寸:500*560*1950 |
| 净重:150KGKg | 用途:塑料焊接 | 焊咀对地电压:1000mv |
| 套装:塑料焊接机 | 是否跨境货源:否 |
镇江塑料焊接机 超声波热熔机需要多少钱
镇江塑料焊接机 超声波热熔机需要多少钱
超声波焊接塑料件产品的结构设计 塑胶产品用超声波焊接工艺在结构设计时应考虑超声波焊接时振动波的传送距离、压力作用下塑胶成型品受力面积和受力均衡的问题,该设计会影响到超声波焊接的稳定性。下面我们用图文的方式解说下成型品塑胶结构的设计案例。 (1)接合部的形状设计 接合部的形状以圆形为很好。在不得已的情况下,一定要设计成角形或异形形状时,则各边缘倒R角,或尽可能地设计成对称形状。 (2)设计时需要注意超声波传递距离 到焊接部的距离越短,焊接能源的损失就越小。可进行良好的焊接作业。 但是,若圆柱形的成型品为薄型大平板时,焊接位置略高于平板,则从圆柱形接触部分取出等对成型品形状进行必要的修改。参考 (3)与圆柱形工具相接触的成型品设计案例 与圆柱形工具相接触的成型品,尽可能的轻量化,且形状简单。 当与圆柱形工具相接触的成型品含有金属嵌件、轮毂等附件时,因焊接能源传递不及时,很容易导致焊接不良 。 有时还会因共振造成金属嵌件部分的融化,轮毂等凸出部分发生破裂。 所以,凸出部分、嵌件等必须放在固定的夹具上,在万不得已的情况下,请倒R角等以增大制品的强度。 (4)圆柱形工具的接触面设计案例 请将圆柱形工具的接触面及接合面设计为平面。 若设计为阶梯形的话,则会引发焊接能源的传递不均匀,容 易造成焊接不良的。 (5)设计时需考虑焊接产品变形 有必要控制被焊接品的翘曲变形。若发生翘曲变形时,就会导致焊接面的结合不良, 焊接状态不均匀、强度下降、密封性不良等问题。
自动转盘式超声波焊接机结构 主体结构为 超声波机架、PLC面板、操控电箱、转盘机台、分割器、电机、下料设备、转盘。 超声波机架,同台机上可装多台超声波,机型依据产品精度要求而定。 PLC面板,PLC操控程序,操作简略易懂。 操控电箱 , 转盘机台,钢架结构,单台超声波,机台尺度为1100*900*750mm。 分割器,旋转工位多少,可依据产品巨细所需出产效率而定。一般为 6-12工位。 电机,为速度可调电机,操控分割器旋转速度。 下料设备,超声波焊头感应同步PLC操控,有气动下料、机械手下料等。 转盘,资料为铝合金板材,转盘巨细依据产品而定,厚度一般为15-25mm。 自动转盘式超声波焊接机功能 1、高速精细间歇进口分割器,出力轴容许径向负荷为220- 700kgf ?,定位分割精度为±0.0 5mm 。 2、转盘与机架平面旋转水平为±0.10mm 。 3、超声波换能器运用优质钛合金制造,耐久经用,输出稳定。 工作效率 1、单人操作,进步70-80%日产量。 2、单台超声波机架,每小时产量达1400-1600pcs。 转盘机规划.上料感应.焊头下降感应。

镇江塑料焊接机 超声波热熔机需要多少钱
超声波焊接时噪音大怎么办 超声波塑料焊接机基本由电控系统、气动加压系统以及声学系统等组成。超声波焊接机声音的产生,主要集中在声学系统,还有一部分来源于气动加压系统。 气动加压系统中用过的气体回流到气动控制阀上的排气口排出时,会有较大的噪音产生,而加装的消声元件。其消声效果与一次排出气体的大小、多少、流速的快慢,以及消声器本身的漏隙大小有重要的因素关系。常一般的可把排气时的瞬时噪音降低20~35分贝左右,可以将声音降低到常人接受的效果。 超声波焊接机声学系统一般是采用15Khz-40KHZ的频率范围,28KHZ以上频率在超声波焊接时是感受不到噪音的。频率20kHZ以下的机器会有刺耳的声波噪音。这些高频及低频振动(声音)有时会引起头疼、疲劳、甚至造成眩晕、恶心、呕吐以及听力下降等不良反应。
超声波焊接塑料件产品的结构设计 塑胶产品用超声波焊接工艺在结构设计时应考虑超声波焊接时振动波的传送距离、压力作用下塑胶成型品受力面积和受力均衡的问题,该设计会影响到超声波焊接的稳定性。下面我们用图文的方式解说下成型品塑胶结构的设计案例。 (1)接合部的形状设计 接合部的形状以圆形为很好。在不得已的情况下,一定要设计成角形或异形形状时,则各边缘倒R角,或尽可能地设计成对称形状。 (2)设计时需要注意超声波传递距离 到焊接部的距离越短,焊接能源的损失就越小。可进行良好的焊接作业。 但是,若圆柱形的成型品为薄型大平板时,焊接位置略高于平板,则从圆柱形接触部分取出等对成型品形状进行必要的修改。参考 (3)与圆柱形工具相接触的成型品设计案例 与圆柱形工具相接触的成型品,尽可能的轻量化,且形状简单。 当与圆柱形工具相接触的成型品含有金属嵌件、轮毂等附件时,因焊接能源传递不及时,很容易导致焊接不良 。 有时还会因共振造成金属嵌件部分的融化,轮毂等凸出部分发生破裂。 所以,凸出部分、嵌件等必须放在固定的夹具上,在万不得已的情况下,请倒R角等以增大制品的强度。 (4)圆柱形工具的接触面设计案例 请将圆柱形工具的接触面及接合面设计为平面。 若设计为阶梯形的话,则会引发焊接能源的传递不均匀,容 易造成焊接不良的。 (5)设计时需考虑焊接产品变形 有必要控制被焊接品的翘曲变形。若发生翘曲变形时,就会导致焊接面的结合不良, 焊接状态不均匀、强度下降、密封性不良等问题。
超声波焊接塑料件产品的结构设计 塑胶产品用超声波焊接工艺在结构设计时应考虑超声波焊接时振动波的传送距离、压力作用下塑胶成型品受力面积和受力均衡的问题,该设计会影响到超声波焊接的稳定性。下面我们用图文的方式解说下成型品塑胶结构的设计案例。 (1)接合部的形状设计 接合部的形状以圆形为很好。在不得已的情况下,一定要设计成角形或异形形状时,则各边缘倒R角,或尽可能地设计成对称形状。 (2)设计时需要注意超声波传递距离 到焊接部的距离越短,焊接能源的损失就越小。可进行良好的焊接作业。 但是,若圆柱形的成型品为薄型大平板时,焊接位置略高于平板,则从圆柱形接触部分取出等对成型品形状进行必要的修改。参考 (3)与圆柱形工具相接触的成型品设计案例 与圆柱形工具相接触的成型品,尽可能的轻量化,且形状简单。 当与圆柱形工具相接触的成型品含有金属嵌件、轮毂等附件时,因焊接能源传递不及时,很容易导致焊接不良 。 有时还会因共振造成金属嵌件部分的融化,轮毂等凸出部分发生破裂。 所以,凸出部分、嵌件等必须放在固定的夹具上,在万不得已的情况下,请倒R角等以增大制品的强度。 (4)圆柱形工具的接触面设计案例 请将圆柱形工具的接触面及接合面设计为平面。 若设计为阶梯形的话,则会引发焊接能源的传递不均匀,容 易造成焊接不良的。 (5)设计时需考虑焊接产品变形 有必要控制被焊接品的翘曲变形。若发生翘曲变形时,就会导致焊接面的结合不良, 焊接状态不均匀、强度下降、密封性不良等问题。
自动转盘式超声波焊接机结构 主体结构为 超声波机架、PLC面板、操控电箱、转盘机台、分割器、电机、下料设备、转盘。 超声波机架,同台机上可装多台超声波,机型依据产品精度要求而定。 PLC面板,PLC操控程序,操作简略易懂。 操控电箱 , 转盘机台,钢架结构,单台超声波,机台尺度为1100*900*750mm。 分割器,旋转工位多少,可依据产品巨细所需出产效率而定。一般为 6-12工位。 电机,为速度可调电机,操控分割器旋转速度。 下料设备,超声波焊头感应同步PLC操控,有气动下料、机械手下料等。 转盘,资料为铝合金板材,转盘巨细依据产品而定,厚度一般为15-25mm。 自动转盘式超声波焊接机功能 1、高速精细间歇进口分割器,出力轴容许径向负荷为220- 700kgf ?,定位分割精度为±0.0 5mm 。 2、转盘与机架平面旋转水平为±0.10mm 。 3、超声波换能器运用优质钛合金制造,耐久经用,输出稳定。 工作效率 1、单人操作,进步70-80%日产量。 2、单台超声波机架,每小时产量达1400-1600pcs。 转盘机规划.上料感应.焊头下降感应。
镇江塑料焊接机 超声波热熔机需要多少钱
超声波焊接时噪音大怎么办 超声波塑料焊接机基本由电控系统、气动加压系统以及声学系统等组成。超声波焊接机声音的产生,主要集中在声学系统,还有一部分来源于气动加压系统。 气动加压系统中用过的气体回流到气动控制阀上的排气口排出时,会有较大的噪音产生,而加装的消声元件。其消声效果与一次排出气体的大小、多少、流速的快慢,以及消声器本身的漏隙大小有重要的因素关系。常一般的可把排气时的瞬时噪音降低20~35分贝左右,可以将声音降低到常人接受的效果。 超声波焊接机声学系统一般是采用15Khz-40KHZ的频率范围,28KHZ以上频率在超声波焊接时是感受不到噪音的。频率20kHZ以下的机器会有刺耳的声波噪音。这些高频及低频振动(声音)有时会引起头疼、疲劳、甚至造成眩晕、恶心、呕吐以及听力下降等不良反应。
超声波焊接塑料件产品的结构设计 塑胶产品用超声波焊接工艺在结构设计时应考虑超声波焊接时振动波的传送距离、压力作用下塑胶成型品受力面积和受力均衡的问题,该设计会影响到超声波焊接的稳定性。下面我们用图文的方式解说下成型品塑胶结构的设计案例。 (1)接合部的形状设计 接合部的形状以圆形为很好。在不得已的情况下,一定要设计成角形或异形形状时,则各边缘倒R角,或尽可能地设计成对称形状。 (2)设计时需要注意超声波传递距离 到焊接部的距离越短,焊接能源的损失就越小。可进行良好的焊接作业。 但是,若圆柱形的成型品为薄型大平板时,焊接位置略高于平板,则从圆柱形接触部分取出等对成型品形状进行必要的修改。参考 (3)与圆柱形工具相接触的成型品设计案例 与圆柱形工具相接触的成型品,尽可能的轻量化,且形状简单。 当与圆柱形工具相接触的成型品含有金属嵌件、轮毂等附件时,因焊接能源传递不及时,很容易导致焊接不良 。 有时还会因共振造成金属嵌件部分的融化,轮毂等凸出部分发生破裂。 所以,凸出部分、嵌件等必须放在固定的夹具上,在万不得已的情况下,请倒R角等以增大制品的强度。 (4)圆柱形工具的接触面设计案例 请将圆柱形工具的接触面及接合面设计为平面。 若设计为阶梯形的话,则会引发焊接能源的传递不均匀,容 易造成焊接不良的。 (5)设计时需考虑焊接产品变形 有必要控制被焊接品的翘曲变形。若发生翘曲变形时,就会导致焊接面的结合不良, 焊接状态不均匀、强度下降、密封性不良等问题。
供应商信息

上海皇润超声波技术有限公司 进入首页
公司简介 上海皇润超声波技术有限公司是一家集研发、生产、销售、服务一体化的超声波设备制造企业。公司坚持以人为本,科技创新,公司不断引进国外***的设备和科学技术,实现了产品科技化和人性化的***结合。精湛的工艺,稳定的性能,稳重又不失时尚的外形,为超声波市场提供了源源不断的精品。 精心锤炼企业的含金量,品牌并不是单靠庞大的广告投入而唾手可得的东西,它必然是完善品质的别称,可客户满意度的浓缩,是广大用户认可的结果。为了将品质至臻***,皇润人本着精心铸造品牌,致力于诚信服务的经营理念,***创新,承发龙人文化的企业精神,为广大的用户提供优质的设备及服务。 企业文化: 品牌精神:脚踏实地 行胜于言 敬业报国 经营理念:合作 共赢 整合 利他 互助 竞争理念:只有合作伙伴 没有竞争对手 团队理念:将公司打造成***般的执行力、学校般的学习力、家庭般的幸福工作环境
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 上海市宝山区杨泰路196号1幢1433E | 统一社会信用代码 | 91310113MA1GN6M13M |
| 登记机关 | 宝山区市场监督管理局 | 法定代表人 | 苏建锋 |
| 公司成立日期 | 2018-12-24 | 营业期限 | 2018-12-24至2038-12-23 |
| 经营范围 | 从事超声波技术领域内的技术开发、技术转让、技术咨询;普通机械设备及配件、模具、五金制品的加工(限分支机构经营)、销售;普通机械设备的维修。【依法须经批准的项目,经相关部门批准后方可开展经营活动】 | ||
产品推荐
-
¥3999.00
-
¥3999.00
-
¥3万
-
¥3万
-
¥3万
-
¥3万
-
¥3万
-
¥999.00
推荐产品
-
¥3999.00
-
¥3999.00
-
¥3999.00
-
¥3999.00
本页信息为上海皇润超声波技术有限公司为您提供的"镇江塑料焊接机 超声波热熔机需要多少钱"产品信息,如您想了解更多关于"镇江塑料焊接机 超声波热熔机需要多少钱"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
