

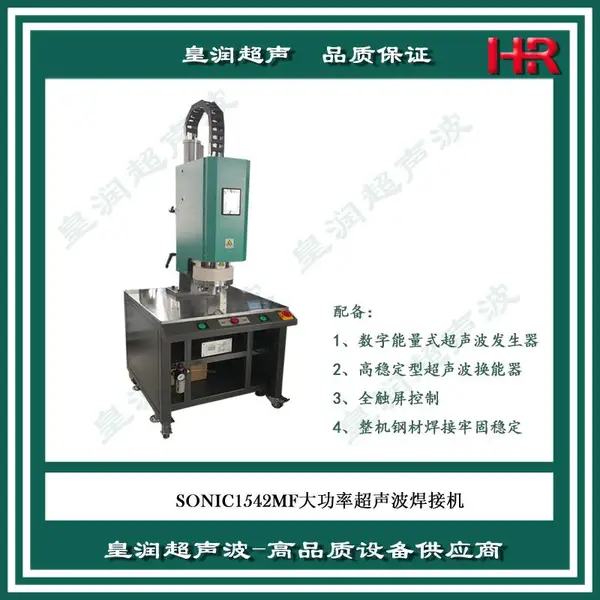
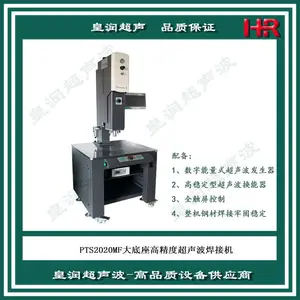


| 是否进口:否 | 产地:上海 | 品牌:皇润 |
| 型号:20K | 电流:交流 | 动力形式:超声波 |
| 控制方式:自动 | 频段:高频 | 驱动形式:气动 |
| 作用原理:逆变 | 订货号:20K | 货号:20K |
| 输出功率:2500W | 频率:20KHZHz | 输入电压:220V |
| 焊头行程:75mm | 焊接面积:150 | 振头冷却系统:风冷 |
| 振荡系统:自激式 | 功率:2500W | 作用对象:塑料焊接 |
| 升降控制:电动 | 焊接原理:对焊 | 外形尺寸:500*560*1950 |
| 净重:150KGKg | 用途:塑料焊接 | 焊咀对地电压:1000mv |
| 套装:超音波塑料熔接机 | 是否跨境货源:否 |
昆山超音波塑料熔接机 超声波焊接机制造厂家
昆山超音波塑料熔接机 超声波焊接机制造厂家
超声波切水口注塑料口工艺 超声波振动水口切除.利用超声波的原理将注塑好的塑胶件水口振落;振落的塑胶件光滑漂亮无毛刺;小型塑胶配件/压克力钻/苯料钻/树脂钻/AB钻及相关纽扣的切割加工,每次切除震落水口只需在0.5~1S内完成,只需1~2秒即可全面切割完成,而且切割下来的钻表面光滑,切口无毛边和尾巴。 手机机壳、按键、装饰片、塑胶玩具及各种电子产品在注塑完成之后,一般都会连接有水口料(残留料)。 在现有技术中,处理和分离产品的水口料主要有以下两种方式: 其一、人工用剪钳将产品边缘的水口料剪掉,用这种方法处理水口料时,容易出现操作失误而造成品质问题,故人工用剪钳剪水口有如下缺陷需要人一手拿产品,另一手拿剪钳将产品与水口料剪掉分离,操作过程繁杂。如一产品出模数位1*8,按剪一个水口 2秒,现在8个水口就需要20秒,每小时1800个产品,远远达不到生产产能,并且人工剪水口时间长会导致疲劳,手指疼痛,使人精力不集中,产生品质问题,人工手动操作还受个人主观意识的影响,其剪出来的水口长短不一、速度的快慢都存在着随意不确定性,这样直接影响产品的质量。如水口剪长、刮花产品等,导致物料报废。 其二、开五金冲切模具将产品边缘的水口冲切掉,用这种方法处理水口料时,同样容易出现操作失误造成的品质问题出现,故开五金冲切模具水口有如下缺陷: ? 1.需要人一手拿产品放入开好的开五金冲切模具里面定好位,另一手将手啤机压下来,将产品和水口分离, 冲切时间长会导致疲劳,手指疼痛,使人精力不集中,产生品质问题,人工手动操作还受个人主观意识的影响,其速度快慢不一。这种方式处理出水口如一产品出模数位1*8,按一次冲切完成计算需要6秒,现在8个水口就需要6秒,每小时4800个产品,生产产能比上一种方式提高60%,但是相对产能还是比较低。并且这种方式处理水口还有一个最重要的缺陷如下一款产品在开发阶段难免会对产品结构做相应的更改,故冲模是按产品来制作的,是不可以随便更改的,有些产品因结构需要更改产品,导致冲切模具无法使用,必须重新按更改后的新产品制作冲模,***套模具报废。 ?2.冲切模具对产品和水口尺寸要求很高,因注塑出来的产品会有不同程度的缩水现象,往往因为缩水现象导致冲模尺寸和产品尺寸对不到,需要更改冲模,还有水口不能变形,有一点变形也对不到冲模。 超声波切水口
超声波焊接塑料件产品的结构设计 塑胶产品用超声波焊接工艺在结构设计时应考虑超声波焊接时振动波的传送距离、压力作用下塑胶成型品受力面积和受力均衡的问题,该设计会影响到超声波焊接的稳定性。下面我们用图文的方式解说下成型品塑胶结构的设计案例。 (1)接合部的形状设计 接合部的形状以圆形为。在不得已的情况下,一定要设计成角形或异形形状时,则各边缘倒R角,或尽可能地设计成对称形状。 (2)设计时需要注意超声波传递距离 到焊接部的距离越短,焊接能源的损失就越小。可进行良好的焊接作业。 但是,若圆柱形的成型品为薄型大平板时,焊接位置略高于平板,则从圆柱形接触部分取出等对成型品形状进行必要的修改。参考 (3)与圆柱形工具相接触的成型品设计案例 与圆柱形工具相接触的成型品,尽可能的轻量化,且形状简单。 当与圆柱形工具相接触的成型品含有金属嵌件、轮毂等附件时,因焊接能源传递不及时,很容易导致焊接不良 。 有时还会因共振造成金属嵌件部分的融化,轮毂等凸出部分发生破裂。 所以,凸出部分、嵌件等必须放在固定的夹具上,在万不得已的情况下,请倒R角等以增大制品的强度。 (4)圆柱形工具的接触面设计案例 请将圆柱形工具的接触面及接合面设计为平面。 若设计为阶梯形的话,则会引发焊接能源的传递不均匀,容 易造成焊接不良的。 (5)设计时需考虑焊接产品变形 有必要控制被焊接品的翘曲变形。若发生翘曲变形时,就会导致焊接面的结合不良, 焊接状态不均匀、强度下降、密封性不良等问题。

昆山超音波塑料熔接机 超声波焊接机制造厂家
如何检测超声波焊接效果 塑料产品使用超声波热熔效果,可以通过调节热压参数来达到预想的焊接效果,那么塑件产品超声波焊接后需要进行什么样的检查? 1.连接牢固度 塑件使用超声波热压,首先要***的是牢固,手扳、拉力计测试。 2.内部结构 超声波热压原理是高频振动,压接完成后,可能会出现内部电子结构损坏或塑料柱断裂。摇一摇确认产品是否有异响;电子产品直接测试一下通电后电流结构是否被破坏。 3.外观面 查看产品表面是否有擦伤、压痕,重点关注四个角。 4.熔接面 检查熔接面是否有溢胶/焊缝。 5.密封性 内部吹气,检查是否漏液漏气。 以上五项是超声波压接后基本的检测项目,有其他焊接需求的,需要提前告知超声波焊接机生产厂家,在设计塑料制品及制作超声波模具时就需要考虑。
超声波焊接可以一次焊接多个熔接面吗 塑胶件装配时,会出现上盖/本体/底壳需要焊接,也就是有两个不同焊接面需要同时压接,有些朋友就疑问塑胶外壳超声能同时超上壳中框下壳吗?也就是3个塑料件(两层结合面)能不能同时焊接好的问题? 只要高度差不要太大,同时焊接,牢度肯定是可以的,但是会出现靠近上焊头位置牢度大于底壳,即:一面溢胶严重,而另一面有焊缝的情况。出现这种情况的原因:超声波焊接原理是高频振动,越靠近上焊头位置能量越大,而随着距离变长,能量会逐渐稀释。大部分超声波能量被***层结合面吸收,而传递到***层结合面的超声波能量就比较小了。 建议:针对产品外观要求较高的塑料件还是分二次压接的好;对于要求不高的产品可以同时焊接两层; 超声波同时压接上盖、底壳、壳体时,设计产品注塑模具时跟专业超声波厂家沟通,设计合理的焊接结构,购买设备前,将产品寄给厂家试样测试,确保焊接方案的可行性。
超声波切水口注塑料口工艺 超声波振动水口切除.利用超声波的原理将注塑好的塑胶件水口振落;振落的塑胶件光滑漂亮无毛刺;小型塑胶配件/压克力钻/苯料钻/树脂钻/AB钻及相关纽扣的切割加工,每次切除震落水口只需在0.5~1S内完成,只需1~2秒即可全面切割完成,而且切割下来的钻表面光滑,切口无毛边和尾巴。 手机机壳、按键、装饰片、塑胶玩具及各种电子产品在注塑完成之后,一般都会连接有水口料(残留料)。 在现有技术中,处理和分离产品的水口料主要有以下两种方式: 其一、人工用剪钳将产品边缘的水口料剪掉,用这种方法处理水口料时,容易出现操作失误而造成品质问题,故人工用剪钳剪水口有如下缺陷需要人一手拿产品,另一手拿剪钳将产品与水口料剪掉分离,操作过程繁杂。如一产品出模数位1*8,按剪一个水口 2秒,现在8个水口就需要20秒,每小时1800个产品,远远达不到生产产能,并且人工剪水口时间长会导致疲劳,手指疼痛,使人精力不集中,产生品质问题,人工手动操作还受个人主观意识的影响,其剪出来的水口长短不一、速度的快慢都存在着随意不确定性,这样直接影响产品的质量。如水口剪长、刮花产品等,导致物料报废。 其二、开五金冲切模具将产品边缘的水口冲切掉,用这种方法处理水口料时,同样容易出现操作失误造成的品质问题出现,故开五金冲切模具水口有如下缺陷: ? 1.需要人一手拿产品放入开好的开五金冲切模具里面定好位,另一手将手啤机压下来,将产品和水口分离, 冲切时间长会导致疲劳,手指疼痛,使人精力不集中,产生品质问题,人工手动操作还受个人主观意识的影响,其速度快慢不一。这种方式处理出水口如一产品出模数位1*8,按一次冲切完成计算需要6秒,现在8个水口就需要6秒,每小时4800个产品,生产产能比上一种方式提高60%,但是相对产能还是比较低。并且这种方式处理水口还有一个最重要的缺陷如下一款产品在开发阶段难免会对产品结构做相应的更改,故冲模是按产品来制作的,是不可以随便更改的,有些产品因结构需要更改产品,导致冲切模具无法使用,必须重新按更改后的新产品制作冲模,***套模具报废。 ?2.冲切模具对产品和水口尺寸要求很高,因注塑出来的产品会有不同程度的缩水现象,往往因为缩水现象导致冲模尺寸和产品尺寸对不到,需要更改冲模,还有水口不能变形,有一点变形也对不到冲模。 超声波切水口
超声波焊接塑料件产品的结构设计 塑胶产品用超声波焊接工艺在结构设计时应考虑超声波焊接时振动波的传送距离、压力作用下塑胶成型品受力面积和受力均衡的问题,该设计会影响到超声波焊接的稳定性。下面我们用图文的方式解说下成型品塑胶结构的设计案例。 (1)接合部的形状设计 接合部的形状以圆形为。在不得已的情况下,一定要设计成角形或异形形状时,则各边缘倒R角,或尽可能地设计成对称形状。 (2)设计时需要注意超声波传递距离 到焊接部的距离越短,焊接能源的损失就越小。可进行良好的焊接作业。 但是,若圆柱形的成型品为薄型大平板时,焊接位置略高于平板,则从圆柱形接触部分取出等对成型品形状进行必要的修改。参考 (3)与圆柱形工具相接触的成型品设计案例 与圆柱形工具相接触的成型品,尽可能的轻量化,且形状简单。 当与圆柱形工具相接触的成型品含有金属嵌件、轮毂等附件时,因焊接能源传递不及时,很容易导致焊接不良 。 有时还会因共振造成金属嵌件部分的融化,轮毂等凸出部分发生破裂。 所以,凸出部分、嵌件等必须放在固定的夹具上,在万不得已的情况下,请倒R角等以增大制品的强度。 (4)圆柱形工具的接触面设计案例 请将圆柱形工具的接触面及接合面设计为平面。 若设计为阶梯形的话,则会引发焊接能源的传递不均匀,容 易造成焊接不良的。 (5)设计时需考虑焊接产品变形 有必要控制被焊接品的翘曲变形。若发生翘曲变形时,就会导致焊接面的结合不良, 焊接状态不均匀、强度下降、密封性不良等问题。
昆山超音波塑料熔接机 超声波焊接机制造厂家
如何检测超声波焊接效果 塑料产品使用超声波热熔效果,可以通过调节热压参数来达到预想的焊接效果,那么塑件产品超声波焊接后需要进行什么样的检查? 1.连接牢固度 塑件使用超声波热压,首先要***的是牢固,手扳、拉力计测试。 2.内部结构 超声波热压原理是高频振动,压接完成后,可能会出现内部电子结构损坏或塑料柱断裂。摇一摇确认产品是否有异响;电子产品直接测试一下通电后电流结构是否被破坏。 3.外观面 查看产品表面是否有擦伤、压痕,重点关注四个角。 4.熔接面 检查熔接面是否有溢胶/焊缝。 5.密封性 内部吹气,检查是否漏液漏气。 以上五项是超声波压接后基本的检测项目,有其他焊接需求的,需要提前告知超声波焊接机生产厂家,在设计塑料制品及制作超声波模具时就需要考虑。
超声波焊接可以一次焊接多个熔接面吗 塑胶件装配时,会出现上盖/本体/底壳需要焊接,也就是有两个不同焊接面需要同时压接,有些朋友就疑问塑胶外壳超声能同时超上壳中框下壳吗?也就是3个塑料件(两层结合面)能不能同时焊接好的问题? 只要高度差不要太大,同时焊接,牢度肯定是可以的,但是会出现靠近上焊头位置牢度大于底壳,即:一面溢胶严重,而另一面有焊缝的情况。出现这种情况的原因:超声波焊接原理是高频振动,越靠近上焊头位置能量越大,而随着距离变长,能量会逐渐稀释。大部分超声波能量被***层结合面吸收,而传递到***层结合面的超声波能量就比较小了。 建议:针对产品外观要求较高的塑料件还是分二次压接的好;对于要求不高的产品可以同时焊接两层; 超声波同时压接上盖、底壳、壳体时,设计产品注塑模具时跟专业超声波厂家沟通,设计合理的焊接结构,购买设备前,将产品寄给厂家试样测试,确保焊接方案的可行性。
供应商信息

上海皇润超声波技术有限公司 进入首页
公司简介 上海皇润超声波技术有限公司是一家集研发、生产、销售、服务一体化的超声波设备制造企业。公司坚持以人为本,科技创新,公司不断引进国外***的设备和科学技术,实现了产品科技化和人性化的***结合。精湛的工艺,稳定的性能,稳重又不失时尚的外形,为超声波市场提供了源源不断的精品。 精心锤炼企业的含金量,品牌并不是单靠庞大的广告投入而唾手可得的东西,它必然是完善品质的别称,可客户满意度的浓缩,是广大用户认可的结果。为了将品质至臻***,皇润人本着精心铸造品牌,致力于诚信服务的经营理念,***创新,承发龙人文化的企业精神,为广大的用户提供优质的设备及服务。 企业文化: 品牌精神:脚踏实地 行胜于言 敬业报国 经营理念:合作 共赢 整合 利他 互助 竞争理念:只有合作伙伴 没有竞争对手 团队理念:将公司打造成***般的执行力、学校般的学习力、家庭般的幸福工作环境
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 上海市宝山区杨泰路196号1幢1433E | 统一社会信用代码 | 91310113MA1GN6M13M |
| 登记机关 | 宝山区市场监督管理局 | 法定代表人 | 苏建锋 |
| 公司成立日期 | 2018-12-24 | 营业期限 | 2018-12-24至2038-12-23 |
| 经营范围 | 从事超声波技术领域内的技术开发、技术转让、技术咨询;普通机械设备及配件、模具、五金制品的加工(限分支机构经营)、销售;普通机械设备的维修。【依法须经批准的项目,经相关部门批准后方可开展经营活动】 | ||
产品推荐
-
¥3999.00
-
¥3万
-
¥3999.00
-
¥3万
-
¥3万
-
¥3万
-
¥3999.00
-
¥3万
推荐产品
-
¥3万
-
¥3万
-
¥3万
-
¥3999.00
本页信息为上海皇润超声波技术有限公司为您提供的"昆山超音波塑料熔接机 超声波焊接机制造厂家"产品信息,如您想了解更多关于"昆山超音波塑料熔接机 超声波焊接机制造厂家"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
