


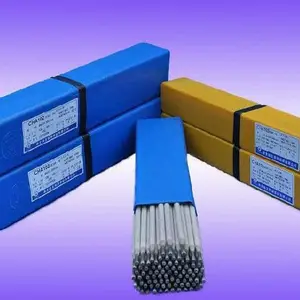



| 是否进口:否 | 订货号:45122 | 品牌:其他 |
| 货号:4512 | 型号:5CrSiW | 牌号:5CrSiW |
| 产地:上海 | 类型:实芯 | 材质:合金 |
| 助焊剂含量:0.1% | 加工定制:否 | 焊丝直径:3.2mm |
| 熔点:220℃ | 长度:350 | 重量:20g |
| 用途:广泛 | 工作温度:220 | 焊接电流:80-130A |
| 是否含助焊剂:否 | 适用范围:广泛 | 是否跨境出口专供货源:否 |
YD998自保护耐磨堆焊药芯焊丝
高抗磨损性能的硬面材料
焊材应用
适用于承受高度磨损和中的冲击的部件做高硬度硬面处理,例如堆焊修复磨煤辊/盘瓦、矿(钢)渣磨辊/盘瓦、矿山粉碎机辊、破碎机锤,制造耐磨复合钢板,复合辊堆焊等。
特点:
•焊后细化的复合碳化物均匀分布在强化的基体内
•具有高抗磨性,产生奥氏体,堆焊材料中含初始碳化物
•当施于磨损应力时,材料显示***耐磨
•材料易于磨抛光,但不适合于用火焰切割,并且不能机械加工,会有裂缝形成
•应用温度范围不超过650℃
材料等级 高等级抗磨损性能
符合标准 GB10045-88标准
材料标识 高铬、碳铁基硬质合金
碳含量(%)5.6
铬含量(%)24.0
焊材硬度值 70-75HRC
规格 Φ1.2mm、Φ1.6mm、
包装 盘15KG/盘;卷装50kg/卷;桶装250kg/桶
焊接指示 不用加惰性气体;交直流两用;电弧要尽可能短.
YD798自保护耐磨堆焊药芯焊丝
高抗磨损性能的硬面材料
焊材应用
适用于承受高度磨损和中的冲击的部件做高硬度硬面处理,例如堆焊修复磨煤辊/盘瓦、矿(钢)渣磨辊/盘瓦、矿山粉碎机辊、破碎机锤,砖瓦厂螺旋、铰刀等、电厂风机叶轮制造耐磨复合钢板,复合辊堆焊等。
特点
•焊后细化的复合碳化物均匀分布在强化的基体内
•具有高抗磨性,产生奥氏体,堆焊材料中含初始碳化物
•当施于磨损应力时,材料显示***耐磨
•材料易于磨抛光,但不适合于用火焰切割,并且不能机械加工,会有裂缝形成
•应用温度范围不超过650℃
材料等级高等级抗磨损性能
符合标准GB10045-88标准
材料标识高铬、碳铁基硬质合金
碳含量(%)5.6
铬含量(%)24.0
焊材硬度值63度左右HRC
规格Φ1.2mm、Φ1.6mm、Φ2.0mm、Φ2.4mm、Φ2.8mm、Φ3.2mm
包装盘15KG/盘;卷装50kg/卷;桶装250kg/桶
焊接指示不用加惰性气体;交直流两用;电弧要尽可能短。
D65耐磨复合板堆焊药芯焊丝
复合板堆焊药芯系列(直径:1.2mm 1.6mm)
牌号 | C | Mn | Si | Cr | HRC | 特点及主要用途 |
D65 | 3.0-5.0 | 0.50-2.50 | 0.50-2.50 | 22.0-27.0 | 62-65 | 用于耐磨复合板(单层)堆焊 |
产品型号:D55堆焊焊丝
产品用途:比较普通的耐磨板用焊丝,焊层是典型高铬钢,耐磨性好,价格适中的焊耐磨板常用焊丝。用于耐磨复合板(多层)堆焊。
焊后硬度:HRC55-60°
产品规格:焊丝直径:φ1.2 φ1.6
YD212堆焊药芯焊丝
说明:YD212是CO2气体保护的普通铬钼型堆焊药芯焊丝。相当GB/T 984—2001标准的焊丝型号EDPCrMO-A4-03,堆焊时电弧稳定、脱渣容易。公司生产的YD212焊条交直流两用,可全位置焊接。并获得***的工艺性能和物理性能。
用途:适用于耐冲击、高度磨损的工件。用于单层或多层堆焊各种受磨损机件表面的修补,如齿轮、挖泥斗、矿山机械等。
熔敷金属化学成分(质量分数)
C | Cr | Mo |
0.30~0.60 | ≤5.00 | ≤4.00 |
堆焊层硬度:HRC≥50。
焊丝参考电流
焊丝直径/mm | 1.2 | 1.4 | 1.6 |
焊接电流/A | 180~220 | 200~240 | 220~260 |
注意事项:
1、采用直流反接;
2、焊接时,CO2气体流量宜为20~25L/min;
3、焊丝的干伸长度宜控制在15~25L/min;
4、道间温度推荐控制在300℃左右;
5、焊前必须对焊件清除铁锈、油污、水分等杂质。
YD256堆焊药芯焊丝
说明:YD256是CO2气体保护的普通高锰型堆焊药芯焊丝。相当GB/T 984—2001标准的焊丝型号EDMn-A-16,堆焊时电弧稳定、脱渣容易。公司生产的YD256焊条交直流两用,可全位置焊接。并获得***的工艺性能和物理性能。
用途:适用于单层或多层堆焊各种破碎机、高锰钢轨、道岔、堆土机等受冲击而易磨损部分的堆焊。
熔敷金属化学成分(质量分数)(%)
C | Mn | Si |
≤1.10 | 11.00~16.00 | ≤1.30 |
堆焊层硬度:HB≥170。
焊丝参考电流
焊丝直径/mm | 1.2 | 1.4 | 1.6 |
焊接电流/A | 180~220 | 200~240 | 220~260 |
注意事项:
1、采用直流反接;
2、焊接时,CO2气体流量宜为20~25L/min;
3、焊丝的干伸长度宜控制在15~25L/min;
4、道间温度推荐控制在300℃左右;
5、焊前必须对焊件清除铁锈、油污、水分等杂质。
| ||||||||||||||||||||||
产品详细介绍 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
D688耐磨药芯焊丝 适用于:矿山机械、冶金机械、砖机螺旋轴等机械零部件的耐磨耐冲击堆焊修复。:高铬钢型焊丝,韧性好,硬度好。适用于磨煤辊打底焊(也可多层焊。)高铬铸铁耐磨焊丝,用于砖机螺旋轴和中等冲击的磨损部件。由于堆焊金属为铸铁组织+铬,锰的碳化物,具有较高的硬度和耐磨性,对泥沙及矿山的磨耗有良好的抵抗作用。用于农业机械,矿山设备等承受砂粒磨损与轻微冲击的零部件。 焊后硬度:HRC58-60° 焊丝规格(mm)Φ1.2mm Φ1.6mm 耐磨焊丝服务领域:
水泥行业:辊压机挤压辊、立磨磨辊及磨盘、风机叶片、衬板、溜槽、漏斗衬板、破碎机锤头及锤盘、挖掘机斗齿、鄂板、立窑塔篦齿、搅拌机叶片等。
电力工业:水轮机、汽轮机、阀门、磨煤辊辊套及磨盘、溜槽衬板、破碎机锤头及衬板、粉碎机辊及衬板、排风机叶片等。
钢铁企业:辊式破碎机、各种轧辊、高炉料钟及布料溜槽、单齿辊、蓖板、烧结矿破碎机、风机叶轮、推进器齿板、漏斗、回收铲斗、防磨板、导位板、高温模刃具等。 采矿(挖泥业):溜槽、漏斗衬板、制砖机绞刀、风机叶片衬板、推土机铲斗、球墨机衬板、轮斗挖掘机轮斗、铲斗铲齿等。
橡胶行业:轮胎破碎机刀具、橡胶密炼机等。
石化(汽车工业):高温高压管道、锅炉管道、高压容器、阀门、石油精炼设备、石油裂化设备、合成化工机械、汽缸、汽车车体及零部件等。 耐磨焊丝简介:
|

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥35.00
-
¥32.00
-
¥25.00
-
¥24.00
-
¥280.00
-
¥23.00
-
¥60.00
-
¥94.00
-
¥40.00
-
¥670.00
-
¥36.00
-
¥64.00
