

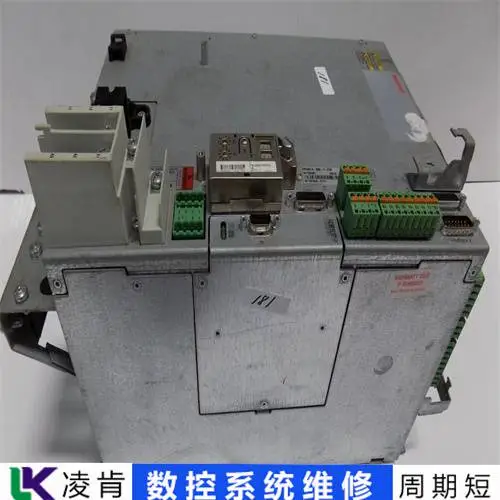
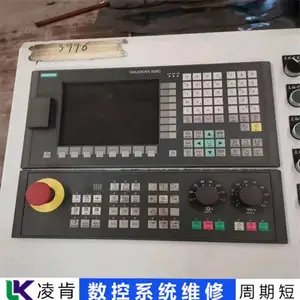
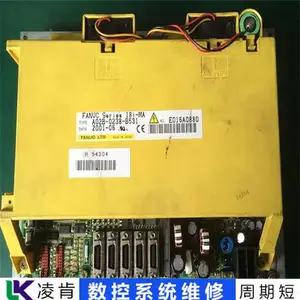

| 产品特性:CNC维修 | 是否进口:否 | 加工定制:否 |
| 品牌:Fanuc/发那科 | 型号:0i TA | 产品名称:数控机床系统维修 |
| 适用范围:工控设备 | 维修经验:十年 | 技术人员:30+ |
| 故障检测:免费 | 修复率:*** | 服务:一对一 |
| 维修周期:短 |
凯恩帝数控系统K2000TFi维修店
凯恩帝数控系统K2000TFi维修店
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具如何解决刀具径向跳动造成的误差?数控系统machiningwiki 发表于数控系统 在数控系统切削过程中,出现加工误差的原因有很多。由刀具径向跳动引起的误差是其中的一个重要因素。它直接影响机床在理想加工条件下所能达到的形状误差和加工表面。几何精度。在实际切削中,刀具的径向跳动会影响加工精度、表面粗糙度、刀具的不均匀磨损以及多齿刀具的切削工艺特性。刀具径向跳动越大,刀具的加工状态越不稳定,对加工效果的影响越大。以下是来自数控系统的简要分析,汇文工程师遇到此类问题时如何解决刀具径向跳动造成的误差?数控系统加工径向跳动的原因目录数控系统加工径向跳动的原因 2.主轴本身径向跳动的影响。数控系统加工刀具中心与主轴旋转中心不一致的影响3.特定加工工艺的影响减少数控系统加工厂径向跳动的方法1.使用锋利的刀具2。使用强大的工具3。刀具的前刀面应光滑4。5、主轴锥孔及卡盘清洗。6、选择合理数量的刀。在精加工中用尽铣削7。切削液的合理使用刀具和主轴部件的制造误差和装夹误差导致刀轴与主轴理想旋转轴之间的漂移和偏心,以及具体的加工工艺和刀具等,可能会导致加工过程中数控铣床的径向跳动。1.主轴本身径向跳动的影响 造成主轴径向跳动误差的主要原因是主轴各轴颈的同轴度误差、轴承本身的各种误差、轴承间的同轴度误差、挠度主轴等,以及它们对主轴径向旋转精度的影响 因加工方法而异。这些因素是在机床制造和装配过程中形成的,机床操作者难以避免它们的影响。2.数控系统加工刀具中心与主轴旋转中心不一致的影响当刀具安装在主轴上时,如果刀具中心与主轴旋转中心不一致,必然会导致刀具径向跳动。工具。具体影响因素有:刀具与卡盘的配合,装刀方式是否正确,刀具本身质量好坏。3.具体加工工艺的影响加工时刀具的径向跳动主要是因为径向切削力加剧了径向跳动。径向切削力是总切削力的径向分量。它会导致工件在加工过程中弯曲变形并产生振动。它是影响工件质量的主要成分。主要受切削量、刀具和工件材料、刀具几何角度、润滑方式和加工方法等因素的影响。数控系统车间减少径向跳动的方法加工时刀具径向跳动主要是因为径向切削力加重径向跳动。因此,减小径向切削力是减小径向跳动的重要原则。可采用以下方法减少径向跳动: 1.使用锋利的刀具选择较大的前角,使刀具更锋利,以减少切削力和振动。选择较大的刀具后角,以减少刀具主后隙面与工件过渡面弹性恢复层之间的摩擦,从而减少振动。但刀具的前角和后角不能选择太大,否则刀具的强度和散热面积会不足。因此,需要根据具体情况选择不同的刀具前角和后角。粗加工可以小一些,但在精加工中,为了减小刀具径向跳动的考虑,要使刀具更锋利。2.使用工具 增加工具强度的主要方法有两种。一是加大刀架直径。在径向切削力相同的情况下,刀柄直径增加20%,刀具径向跳动可减少50%。二是减少刀具的突出长度。刀具的突出长度越大,加工时刀具的变形越大。当加工在不断变化时,刀具的径向跳动会不断变化,从而产生一个工件,同样,如果加工表面不光滑,则刀具的延伸长度减少20%,刀具的径向跳动就会减少。工具也减少了50%.3。刀具前刀面应光滑加工时,光滑的前刀面可以减少切屑对刀具的摩擦,还可以减小刀具上的切削力,从而减小刀具的径向跳动。4.主轴锥孔和卡盘清洁主轴锥孔和卡盘清洁,工件加工过程中不应有灰尘和杂物产生。选择加工刀具时,尽量使用延伸长度较短的刀具来装刀,施力要合理均匀,不能过大或过小。汇文智造是一家拥有十多年数控系统加工经验的机加工厂。设备齐全,数控系统车/铣/磨/钻/加工。欢迎有零件加工需求的合作伙伴来电询价。5.选择合理的刀量 刀具用量过少,会出现加工打滑现象,造成加工时刀具径向跳动的不断变化。当加工表面不光滑时,切削力会相应增加。会造成刀具较大变形,加工时刀具径向跳动增大,加工表面不光滑。6.精加工中使用逆铣 由于顺铣时丝杠与螺母的间隙位置发生变化,会造成工作台进给不均匀,产生冲击和振动,影响机床和刀具的寿命,以及工件的表面粗糙度。工件。逆铣时,切削厚度由小变大,刀具载荷也由小变大,使刀具在加工过程中更加平稳。请注意,这仅用于精加工,粗加工应使用顺铣。这是因为顺铣生产效***,可以***刀具的使用寿命。7.合理使用切削液合理使用切削液,主要是冷却水溶液,对切削力影响不大。以润滑为主要功能的切削油可显着降低切削力。由于它的润滑作用,可以减少刀具前刀面与切屑之间以及后刀面与工件过渡面之间的摩擦,从而减小刀具径向跳动。实践证明,只要加工精度高***了机床各部分的制造和装配,选择了合理的工艺和工装,可以将刀具径向跳动对工件加工精度的影响降到。请保留本源和地址转载文章:如何解决刀具径向跳动造成的误差?如何解决刀具径向跳动造成的误差? ,
1、机械部件问题:安装、调试或操作使用不当可能导致机械传动故障。导轨、主轴等运动部件的干涉、摩擦过大也可能引发故障。机械零件的损坏或联结不良同样会引起主机故障。
2、润滑、液压与气动系统问题:润滑不良、液压和气动系统的管路堵塞或密封不良是主机故障的常见原因。
3、电气控制系统问题:电气控制系统故障可以进一步细分为“弱电”故障和“强电”故障。弱电部分主要包括CNC、PLC、MDI/C RT以及伺服驱动单元、输为输出单元等。这些部分的故障可能会影响到整个数控系统的运行。
4、外部干扰与电源问题:外部电磁干扰或电源不稳定也可能对数控系统造成影响,导致主机故障。
5、维护与保养不当:数控系统需要定期进行维护和保养,包括清理灰尘、检查线路连接、更换易损件等。如果维护和保养不当,主机故障的风险会增加。

内螺纹底部有一个斜面。拧紧螺栓和螺母时,螺栓的尖齿紧贴在螺纹斜面上,从而产生较大的锁紧力。3.减少手工加工或补充加工的结构设计(1)用平面磨代替手工磨(2)用平面磨床或精刨机代替刮板箱。4.简化加工表面的形状和要求(1) 必须避免使用止动配合的非圆形零件。(2) 形状复杂的零件必须用倒角填充5。零件结构设计,便于装夹和测量6.避免在不利条件下使用刀具7. 正确处理轴孔结构(内外表面)注意减少毛坯尺寸。法兰直接由圆钢制成。如果设计的直径为100毫米,则应采用105毫米或110毫米圆钢处理。如设计直径为98mm,可加工100mm钢材,节省大量钢材。2.减少机加工量的结构设计(1)考虑铸造误差的影响铸件的误差比较大,在设计铸件表面时应考虑到。
凯恩帝数控系统K2000TFi维修店
1、重新启动系统:有时,简单的重启可以解决临时的显示问题。关闭数控系统电源,等待几分钟后再重新启动,看是否能恢复正常显示。
2、检查电源连接:确保数控系统的电源连接牢固,没有松动或损坏的部分。检查电源开关是否打开,并确保电源电压符合数控系统要求。电源供应不稳定或电压不足可能导致显示异常。
3、检查显示器连接:验证数控系统和显示器之间的连接是否正确。确保连接线插头插入正确,没有松动或损坏的情况。接口问题,如连接线松动或接口板故障,可能导致数据传输出现异常。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具数控机床导轨软胶带粘贴工艺数控系统 发表于数控系统导轨软胶带粘贴工艺(适用于机床维修,参考实施使用产品上) 准备:粘接部位应清洁无尘,环境温度应为10-40℃,相对湿度应小于75%。软带经单面萘钠处理,深褐色面为粘合面,蓝绿色面为工作面。剩余的软胶带和专用胶水应远离潮湿和光照。为提高结合强度,金属导轨结合面的表面粗糙度应为Ra12.5~25μm(光洁度3~4);配套导轨应比软带导轨略宽,表面粗糙度Ra0.8~1.6μm(光洁度7~8)。切割:软胶带的切割尺寸可根据金属导轨贴合面的实际尺寸进行调整。宽度可在一侧放2~4mm,防止粘贴时打滑;长度可放在20~60mm的一侧,方便粘贴。两端拧紧。清洗:粘接前,需要将金属导轨粘接面的锈迹和油污去除。您可以使用砂布、砂纸或钢丝刷去除锈斑和杂质,然后用擦拭并擦干;如果旧机床油污严重,可以先用NaOH用碱液洗,再用擦洗;如有可能,也可对金属导轨的结合面进行喷砂处理。同时用擦洗软胶带的深褐色粘合面,晾干备用。胶水配制:专用胶水必须按A组份/B组份=1/1的重量比配制使用,称重混合,混合后即可上胶(详见瓶贴)。胶水:“齿形刮刀” 或1mm厚的胶木可用于粘合。专用胶可以纵向涂在金属导轨上,横向涂在软带上。涂层应均匀。胶层不宜过薄或过厚。用胶量一般可以控制在700g/m²左右,胶层厚度适当。控制在0.08~0.12mm范围内。粘贴:软胶带刚粘贴在金属导轨上时,需要来回蠕动,使其充分接触;用手或用工具从软胶带长度的中心向两侧挤压以驱除气泡;对于大中型机床,可采用BOPP封箱与粘贴。固化:固化在室温下进行,固化时间:24小时,固化压力:0.06~0.1MPa,压力必须均匀,可利用机床工作台本身的重量对床身导轨进行反向压力轨道,并在必要时增加重量。该产品可批量使用,并且压铁也可以定制为压件。为避免挤出的胶粘在床身导轨上,可预先在床身导轨表面铺一层油封纸或一层机油。处理:固化后,先将工作台向导轨方向推,然后将其抬起并翻转以去除残留的胶水,并沿金属导轨的粘合面方向切割软胶带并倒角。工艺余量。软带具有良好的刮擦性能。它可以被研磨、铣削或手动刮至所需的精度。加工时必须采用溢流冷却液充分冷却,进给量要小;用刮,可按通常的刮工艺进行,接触面均匀达到70%。软带的油孔和油槽的打开方法与金属导轨相同,但建议油槽不要穿透软带。油槽深度可以是软带厚度的1/2~2/3,油槽距离软带边缘至少6mm。转载:数控机床导轨上软胶带粘贴工艺 :如无特别说明, 油槽深度可以是软带厚度的1/2~2/3,油槽距离软带边缘至少6mm。转载:数控机床导轨上软胶带粘贴工艺 :如无特别说明, 油槽深度可以是软带厚度的1/2~2/3,油槽距离软带边缘至少6mm。转载:数控机床导轨上软胶带粘贴工艺 :如无特别说明, 造成行业恶性循环,企业规模虽扩大,但产品技术升级不明显,产品结构雷同,低档机械产能过剩问题十分严重。而受经济发展、环境、行业等主要经济指标的影响,主要经济指标反而运行下降,新订单减少,产销水平下降,资金用完,大量闲置制造资源和供需矛盾更加突出,导致市场竞争进一步加剧。
凯恩帝数控系统K2000TFi维修店
4、检查显示器设置:检查数控系统中的显示器设置参数是否正确。确保分辨率、刷新率等设置与显示器的要求相匹配。错误的设置可能导致显示异常。
5、检查硬件部件:检查数控系统的硬件部件,如显示屏、控制卡、接线等是否存在故障。硬件故障可能是导致异常显示的原因。如果发现故障部件,考虑更换或修理。
6、检查温度环境:确保数控系统的工作环境温度适宜,过高或过低的温度可能影响显示器的正常工作,导致异常显示。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具弱化汽配仓库功能提高风险承受能力数控系统wiki 发表于数控系统如果订单周期为1个月,动缸、制动鼓、制动蹄等。当库存低于零件的目标库存时,一般考虑零件的年销售量。当附件、曲轴、离合器压盘总成、变速器壳体、库存为一件的年销量目标时,桥壳、发电机总成、起动机总成等的目标库存为一件。当事故车年销量约为一辆事故车,一般占总库存量时,该配件的目标库存量为一辆。合理使用的零部件如前后杠、前照灯总成、年销售额为高于件数。散热器总成、挡风玻璃、挡泥板、车门部件,如果供货时间较长,占订单周期等,一般占库存总量左右。如果以上的话,预警库存必然会增加。按年销量计算,易损件、维修件、警示件库存超过目标库存,“维修常用件可以占到总销量左右,而订单计划的制定将很大程度上取决于其库存。然而,库存总量不可见。至于配件销售的预测,一旦市场发生变化,这三类配件的周转速度较快,而其他两类分销预测不准确,将导致配件大量积压。件。因此,为了增加资金,从提高订货准确率、减少资金占用的角度出发,需要***前三类调拨库存的供应充足,一般以目标库存为准。同时,后两种配件的订货周期一般是交货时间的两倍。这应该被认真对待。库存的及时调整必须***样品在订货计划时能根据实际销售和供应情况进行订货,减少库存积压,避免发生。调整目标库存,有效避免库存造成配件积压。根据当地地理环境特点和维修技术,合理确定订货周期和订货数量,有助于降低零部件库存的当量系数。减少部分零件的目标库存,需要减少相应调整类型的零件的目标。库存。配件的目标库存应根据各地的地理环境特点进行调整。A量是指从满足用户对配件需求的角度来看,部分配件的目标库存。如果从某个地点开始,在一定的订货周期内,如果建山区或丘陵,刹车系统配件的库存应该是某个配件的库存。订货周期是指增加一个定期。如果位于矿区,两次正常订购配件之间没有时间间隔。影响空气滤清器、活塞、活塞环等发动机零件库影响目标库存,应适当增加库存。如果该地区的路况较差,已知制定备件,例如 ,减震器,悬架和其他配件应备有充足的库存。采购计划员业务也应根据季节变化,合理调整备件需求库存水平。季节性变化、车辆的运行环境及其预测的准确性。某些使用性能也会相应变化。用户需求的满足程度。车辆维修作业的内容应作相应调整。这其中的概率和订单周期都需要配件的供应。相应调整。夏季来临时,应相应增加制冷系统、空调和制冷系统配件的平均目标库存。严冬来临,销量也影响到防冻液和加热系统配件的目标库存。零部件及零部件加工,PTJ Shop 以 10 多年的 行业服务经验为基础,提供程度的 OEM 服务。我们的 精密车间和专家提供信心。我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。弱化 零部件仓库功能以提高风险承受能力 :如果有无特别说明,数控系统 , 以客户期望的质量和长期可靠性为后盾。弱化汽配仓库功能,提高风险承受能力 :如无特别说明, , 以客户期望的质量和长期可靠性为后盾。弱化汽配仓库功能,提高风险承受能力 :如无特别说明, ,
[编辑吴思明]□周家健励磁发电机,给定转速零电压负反馈电流正反馈-mIV(电流差反馈数为1960年代之前生产的刨床,大部分电驱动系统采用交变磁扩。直流发电机和直流电动机的调速系统,电气控制部件复杂,元器件多,已经老化,多为陈旧产品,给维修带来了很大的麻烦。近年来,由于大功率晶闸管整流装置的应用为这些老刨床的技术改造提供了可能,但可控硅整流器价格昂贵,改装一台刨刨机的费用在10万元以上。我厂有两台BQ2020型(刨台长6m)刨床就是这种情况。我们决定自己对刨床的电气控制部分进行技术改造。具体内容如下:取消交叉磁体扩展单元,采用小功率可控调压电源励磁发电机实现电机的调压调速,反馈控制采用负转速反馈,实现闭环控制,从而提高了运行的稳定性和调速范围,大大简化了电气控制原理。
NoGteYeiOm
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具如何解决刀具径向跳动造成的误差?数控系统machiningwiki 发表于数控系统 在数控系统切削过程中,出现加工误差的原因有很多。由刀具径向跳动引起的误差是其中的一个重要因素。它直接影响机床在理想加工条件下所能达到的形状误差和加工表面。几何精度。在实际切削中,刀具的径向跳动会影响加工精度、表面粗糙度、刀具的不均匀磨损以及多齿刀具的切削工艺特性。刀具径向跳动越大,刀具的加工状态越不稳定,对加工效果的影响越大。以下是来自数控系统的简要分析,汇文工程师遇到此类问题时如何解决刀具径向跳动造成的误差?数控系统加工径向跳动的原因目录数控系统加工径向跳动的原因 2.主轴本身径向跳动的影响。数控系统加工刀具中心与主轴旋转中心不一致的影响3.特定加工工艺的影响减少数控系统加工厂径向跳动的方法1.使用锋利的刀具2。使用强大的工具3。刀具的前刀面应光滑4。5、主轴锥孔及卡盘清洗。6、选择合理数量的刀。在精加工中用尽铣削7。切削液的合理使用刀具和主轴部件的制造误差和装夹误差导致刀轴与主轴理想旋转轴之间的漂移和偏心,以及具体的加工工艺和刀具等,可能会导致加工过程中数控铣床的径向跳动。1.主轴本身径向跳动的影响 造成主轴径向跳动误差的主要原因是主轴各轴颈的同轴度误差、轴承本身的各种误差、轴承间的同轴度误差、挠度主轴等,以及它们对主轴径向旋转精度的影响 因加工方法而异。这些因素是在机床制造和装配过程中形成的,机床操作者难以避免它们的影响。2.数控系统加工刀具中心与主轴旋转中心不一致的影响当刀具安装在主轴上时,如果刀具中心与主轴旋转中心不一致,必然会导致刀具径向跳动。工具。具体影响因素有:刀具与卡盘的配合,装刀方式是否正确,刀具本身质量好坏。3.具体加工工艺的影响加工时刀具的径向跳动主要是因为径向切削力加剧了径向跳动。径向切削力是总切削力的径向分量。它会导致工件在加工过程中弯曲变形并产生振动。它是影响工件质量的主要成分。主要受切削量、刀具和工件材料、刀具几何角度、润滑方式和加工方法等因素的影响。数控系统车间减少径向跳动的方法加工时刀具径向跳动主要是因为径向切削力加重径向跳动。因此,减小径向切削力是减小径向跳动的重要原则。可采用以下方法减少径向跳动: 1.使用锋利的刀具选择较大的前角,使刀具更锋利,以减少切削力和振动。选择较大的刀具后角,以减少刀具主后隙面与工件过渡面弹性恢复层之间的摩擦,从而减少振动。但刀具的前角和后角不能选择太大,否则刀具的强度和散热面积会不足。因此,需要根据具体情况选择不同的刀具前角和后角。粗加工可以小一些,但在精加工中,为了减小刀具径向跳动的考虑,要使刀具更锋利。2.使用工具 增加工具强度的主要方法有两种。一是加大刀架直径。在径向切削力相同的情况下,刀柄直径增加20%,刀具径向跳动可减少50%。二是减少刀具的突出长度。刀具的突出长度越大,加工时刀具的变形越大。当加工在不断变化时,刀具的径向跳动会不断变化,从而产生一个工件,同样,如果加工表面不光滑,则刀具的延伸长度减少20%,刀具的径向跳动就会减少。工具也减少了50%.3。刀具前刀面应光滑加工时,光滑的前刀面可以减少切屑对刀具的摩擦,还可以减小刀具上的切削力,从而减小刀具的径向跳动。4.主轴锥孔和卡盘清洁主轴锥孔和卡盘清洁,工件加工过程中不应有灰尘和杂物产生。选择加工刀具时,尽量使用延伸长度较短的刀具来装刀,施力要合理均匀,不能过大或过小。汇文智造是一家拥有十多年数控系统加工经验的机加工厂。设备齐全,数控系统车/铣/磨/钻/加工。欢迎有零件加工需求的合作伙伴来电询价。5.选择合理的刀量 刀具用量过少,会出现加工打滑现象,造成加工时刀具径向跳动的不断变化。当加工表面不光滑时,切削力会相应增加。会造成刀具较大变形,加工时刀具径向跳动增大,加工表面不光滑。6.精加工中使用逆铣 由于顺铣时丝杠与螺母的间隙位置发生变化,会造成工作台进给不均匀,产生冲击和振动,影响机床和刀具的寿命,以及工件的表面粗糙度。工件。逆铣时,切削厚度由小变大,刀具载荷也由小变大,使刀具在加工过程中更加平稳。请注意,这仅用于精加工,粗加工应使用顺铣。这是因为顺铣生产效***,可以***刀具的使用寿命。7.合理使用切削液合理使用切削液,主要是冷却水溶液,对切削力影响不大。以润滑为主要功能的切削油可显着降低切削力。由于它的润滑作用,可以减少刀具前刀面与切屑之间以及后刀面与工件过渡面之间的摩擦,从而减小刀具径向跳动。实践证明,只要加工精度高***了机床各部分的制造和装配,选择了合理的工艺和工装,可以将刀具径向跳动对工件加工精度的影响降到。请保留本源和地址转载文章:如何解决刀具径向跳动造成的误差?如何解决刀具径向跳动造成的误差? ,
1、机械部件问题:安装、调试或操作使用不当可能导致机械传动故障。导轨、主轴等运动部件的干涉、摩擦过大也可能引发故障。机械零件的损坏或联结不良同样会引起主机故障。
2、润滑、液压与气动系统问题:润滑不良、液压和气动系统的管路堵塞或密封不良是主机故障的常见原因。
3、电气控制系统问题:电气控制系统故障可以进一步细分为“弱电”故障和“强电”故障。弱电部分主要包括CNC、PLC、MDI/C RT以及伺服驱动单元、输为输出单元等。这些部分的故障可能会影响到整个数控系统的运行。
4、外部干扰与电源问题:外部电磁干扰或电源不稳定也可能对数控系统造成影响,导致主机故障。
5、维护与保养不当:数控系统需要定期进行维护和保养,包括清理灰尘、检查线路连接、更换易损件等。如果维护和保养不当,主机故障的风险会增加。
内螺纹底部有一个斜面。拧紧螺栓和螺母时,螺栓的尖齿紧贴在螺纹斜面上,从而产生较大的锁紧力。3.减少手工加工或补充加工的结构设计(1)用平面磨代替手工磨(2)用平面磨床或精刨机代替刮板箱。4.简化加工表面的形状和要求(1) 必须避免使用止动配合的非圆形零件。(2) 形状复杂的零件必须用倒角填充5。零件结构设计,便于装夹和测量6.避免在不利条件下使用刀具7. 正确处理轴孔结构(内外表面)注意减少毛坯尺寸。法兰直接由圆钢制成。如果设计的直径为100毫米,则应采用105毫米或110毫米圆钢处理。如设计直径为98mm,可加工100mm钢材,节省大量钢材。2.减少机加工量的结构设计(1)考虑铸造误差的影响铸件的误差比较大,在设计铸件表面时应考虑到。
凯恩帝数控系统K2000TFi维修店
1、重新启动系统:有时,简单的重启可以解决临时的显示问题。关闭数控系统电源,等待几分钟后再重新启动,看是否能恢复正常显示。
2、检查电源连接:确保数控系统的电源连接牢固,没有松动或损坏的部分。检查电源开关是否打开,并确保电源电压符合数控系统要求。电源供应不稳定或电压不足可能导致显示异常。
3、检查显示器连接:验证数控系统和显示器之间的连接是否正确。确保连接线插头插入正确,没有松动或损坏的情况。接口问题,如连接线松动或接口板故障,可能导致数据传输出现异常。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具数控机床导轨软胶带粘贴工艺数控系统 发表于数控系统导轨软胶带粘贴工艺(适用于机床维修,参考实施使用产品上) 准备:粘接部位应清洁无尘,环境温度应为10-40℃,相对湿度应小于75%。软带经单面萘钠处理,深褐色面为粘合面,蓝绿色面为工作面。剩余的软胶带和专用胶水应远离潮湿和光照。为提高结合强度,金属导轨结合面的表面粗糙度应为Ra12.5~25μm(光洁度3~4);配套导轨应比软带导轨略宽,表面粗糙度Ra0.8~1.6μm(光洁度7~8)。切割:软胶带的切割尺寸可根据金属导轨贴合面的实际尺寸进行调整。宽度可在一侧放2~4mm,防止粘贴时打滑;长度可放在20~60mm的一侧,方便粘贴。两端拧紧。清洗:粘接前,需要将金属导轨粘接面的锈迹和油污去除。您可以使用砂布、砂纸或钢丝刷去除锈斑和杂质,然后用擦拭并擦干;如果旧机床油污严重,可以先用NaOH用碱液洗,再用擦洗;如有可能,也可对金属导轨的结合面进行喷砂处理。同时用擦洗软胶带的深褐色粘合面,晾干备用。胶水配制:专用胶水必须按A组份/B组份=1/1的重量比配制使用,称重混合,混合后即可上胶(详见瓶贴)。胶水:“齿形刮刀” 或1mm厚的胶木可用于粘合。专用胶可以纵向涂在金属导轨上,横向涂在软带上。涂层应均匀。胶层不宜过薄或过厚。用胶量一般可以控制在700g/m²左右,胶层厚度适当。控制在0.08~0.12mm范围内。粘贴:软胶带刚粘贴在金属导轨上时,需要来回蠕动,使其充分接触;用手或用工具从软胶带长度的中心向两侧挤压以驱除气泡;对于大中型机床,可采用BOPP封箱与粘贴。固化:固化在室温下进行,固化时间:24小时,固化压力:0.06~0.1MPa,压力必须均匀,可利用机床工作台本身的重量对床身导轨进行反向压力轨道,并在必要时增加重量。该产品可批量使用,并且压铁也可以定制为压件。为避免挤出的胶粘在床身导轨上,可预先在床身导轨表面铺一层油封纸或一层机油。处理:固化后,先将工作台向导轨方向推,然后将其抬起并翻转以去除残留的胶水,并沿金属导轨的粘合面方向切割软胶带并倒角。工艺余量。软带具有良好的刮擦性能。它可以被研磨、铣削或手动刮至所需的精度。加工时必须采用溢流冷却液充分冷却,进给量要小;用刮,可按通常的刮工艺进行,接触面均匀达到70%。软带的油孔和油槽的打开方法与金属导轨相同,但建议油槽不要穿透软带。油槽深度可以是软带厚度的1/2~2/3,油槽距离软带边缘至少6mm。转载:数控机床导轨上软胶带粘贴工艺 :如无特别说明, 油槽深度可以是软带厚度的1/2~2/3,油槽距离软带边缘至少6mm。转载:数控机床导轨上软胶带粘贴工艺 :如无特别说明, 油槽深度可以是软带厚度的1/2~2/3,油槽距离软带边缘至少6mm。转载:数控机床导轨上软胶带粘贴工艺 :如无特别说明, 造成行业恶性循环,企业规模虽扩大,但产品技术升级不明显,产品结构雷同,低档机械产能过剩问题十分严重。而受经济发展、环境、行业等主要经济指标的影响,主要经济指标反而运行下降,新订单减少,产销水平下降,资金用完,大量闲置制造资源和供需矛盾更加突出,导致市场竞争进一步加剧。
凯恩帝数控系统K2000TFi维修店
4、检查显示器设置:检查数控系统中的显示器设置参数是否正确。确保分辨率、刷新率等设置与显示器的要求相匹配。错误的设置可能导致显示异常。
5、检查硬件部件:检查数控系统的硬件部件,如显示屏、控制卡、接线等是否存在故障。硬件故障可能是导致异常显示的原因。如果发现故障部件,考虑更换或修理。
6、检查温度环境:确保数控系统的工作环境温度适宜,过高或过低的温度可能影响显示器的正常工作,导致异常显示。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具弱化汽配仓库功能提高风险承受能力数控系统wiki 发表于数控系统如果订单周期为1个月,动缸、制动鼓、制动蹄等。当库存低于零件的目标库存时,一般考虑零件的年销售量。当附件、曲轴、离合器压盘总成、变速器壳体、库存为一件的年销量目标时,桥壳、发电机总成、起动机总成等的目标库存为一件。当事故车年销量约为一辆事故车,一般占总库存量时,该配件的目标库存量为一辆。合理使用的零部件如前后杠、前照灯总成、年销售额为高于件数。散热器总成、挡风玻璃、挡泥板、车门部件,如果供货时间较长,占订单周期等,一般占库存总量左右。如果以上的话,预警库存必然会增加。按年销量计算,易损件、维修件、警示件库存超过目标库存,“维修常用件可以占到总销量左右,而订单计划的制定将很大程度上取决于其库存。然而,库存总量不可见。至于配件销售的预测,一旦市场发生变化,这三类配件的周转速度较快,而其他两类分销预测不准确,将导致配件大量积压。件。因此,为了增加资金,从提高订货准确率、减少资金占用的角度出发,需要***前三类调拨库存的供应充足,一般以目标库存为准。同时,后两种配件的订货周期一般是交货时间的两倍。这应该被认真对待。库存的及时调整必须***样品在订货计划时能根据实际销售和供应情况进行订货,减少库存积压,避免发生。调整目标库存,有效避免库存造成配件积压。根据当地地理环境特点和维修技术,合理确定订货周期和订货数量,有助于降低零部件库存的当量系数。减少部分零件的目标库存,需要减少相应调整类型的零件的目标。库存。配件的目标库存应根据各地的地理环境特点进行调整。A量是指从满足用户对配件需求的角度来看,部分配件的目标库存。如果从某个地点开始,在一定的订货周期内,如果建山区或丘陵,刹车系统配件的库存应该是某个配件的库存。订货周期是指增加一个定期。如果位于矿区,两次正常订购配件之间没有时间间隔。影响空气滤清器、活塞、活塞环等发动机零件库影响目标库存,应适当增加库存。如果该地区的路况较差,已知制定备件,例如 ,减震器,悬架和其他配件应备有充足的库存。采购计划员业务也应根据季节变化,合理调整备件需求库存水平。季节性变化、车辆的运行环境及其预测的准确性。某些使用性能也会相应变化。用户需求的满足程度。车辆维修作业的内容应作相应调整。这其中的概率和订单周期都需要配件的供应。相应调整。夏季来临时,应相应增加制冷系统、空调和制冷系统配件的平均目标库存。严冬来临,销量也影响到防冻液和加热系统配件的目标库存。零部件及零部件加工,PTJ Shop 以 10 多年的 行业服务经验为基础,提供程度的 OEM 服务。我们的 精密车间和专家提供信心。我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。弱化 零部件仓库功能以提高风险承受能力 :如果有无特别说明,数控系统 , 以客户期望的质量和长期可靠性为后盾。弱化汽配仓库功能,提高风险承受能力 :如无特别说明, , 以客户期望的质量和长期可靠性为后盾。弱化汽配仓库功能,提高风险承受能力 :如无特别说明, ,
[编辑吴思明]□周家健励磁发电机,给定转速零电压负反馈电流正反馈-mIV(电流差反馈数为1960年代之前生产的刨床,大部分电驱动系统采用交变磁扩。直流发电机和直流电动机的调速系统,电气控制部件复杂,元器件多,已经老化,多为陈旧产品,给维修带来了很大的麻烦。近年来,由于大功率晶闸管整流装置的应用为这些老刨床的技术改造提供了可能,但可控硅整流器价格昂贵,改装一台刨刨机的费用在10万元以上。我厂有两台BQ2020型(刨台长6m)刨床就是这种情况。我们决定自己对刨床的电气控制部分进行技术改造。具体内容如下:取消交叉磁体扩展单元,采用小功率可控调压电源励磁发电机实现电机的调压调速,反馈控制采用负转速反馈,实现闭环控制,从而提高了运行的稳定性和调速范围,大大简化了电气控制原理。
NoGteYeiOm
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
推荐产品
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
本页信息为常州凌肯自动化科技有限公司为您提供的"凯恩帝数控系统K2000TFi维修店"产品信息,如您想了解更多关于"凯恩帝数控系统K2000TFi维修店"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
