

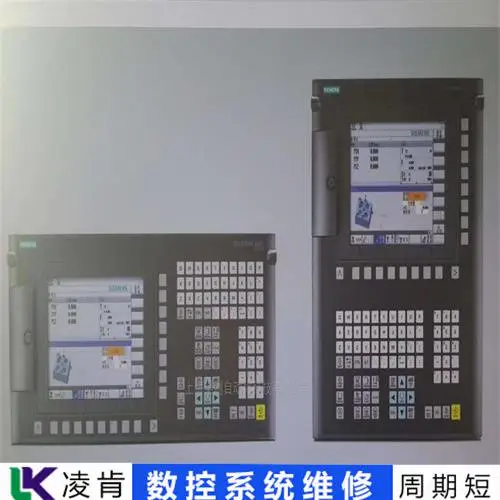
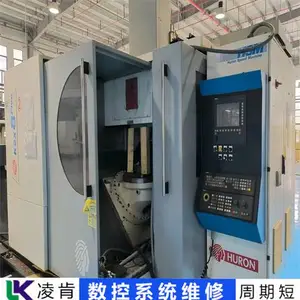
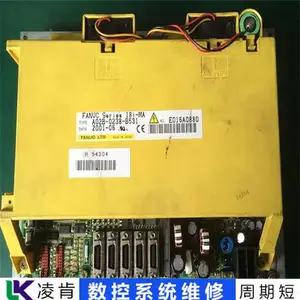

| 产品特性:CNC维修 | 是否进口:否 | 加工定制:否 |
| 品牌:Fanuc/发那科 | 型号:31i A | 产品名称:CNC系统维修 |
| 适用范围:工控设备 | 维修经验:十年 | 技术人员:30+ |
| 故障检测:免费 | 修复率:*** | 服务:一对一 |
| 维修周期:短 |
siemensPCU50.5维修企业查询
siemensPCU50.5维修企业查询
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具如何选择原型制作方法?Chris Na 发表于数控系统 , Die Casting, Laser Cutting, Swiss 制作原型的主要目的是验证新产品的研发。同时,我们可以检查产品的外观、装配的复杂性和结构的合理性。一般客户会根据产品的特性和功能,检查合适的原型制作方法。那么,如何选择快速成型的制造方法。根据产品材质,一般规格,我们将为金属产品选择数控系统加工。数控系统加工具有精度高、质量好等优点。而数控系统加工可以节省时间和成本,生产速度快。但是,塑料制品因高温容易变形,精度低于数控系统加工。此外,我们会建议使用 3D 打印来制作一些体积小、结构复杂的原型。3D打印作为一项新技术,给我们的工作和日常生活带来了很多便利。利用3D打印技术制作产品,一方面可以弥补传统技术的不足;另一方面,它可以节省时间和成本。3D打印包含两种方法,一种是SLA,另一种是SLS。材料可以是树脂、尼龙和尼龙纤维,可以满足客户的各种要求。如果客户想进行小批量生产并节省成本来验证产品的设计,我们会建议做模具真空浇注。根据产品的复杂程度,一个模具可以复制10-15件产品。如果结构复杂,的使用时间可能会更短。模具的主要优点是生产时间快、成本低。以上是制作原型的一些基本制造方法。此外,在制造过程中需要考虑很多因素,例如质量、交货时间、价格和售后服务。如果您需要制作原型,请随时通过[protected]与我们联系以获取更多信息。 根据产品的复杂程度,一个模具可以复制10-15件产品。如果结构复杂,的使用时间可能会更短。模具的主要优点是生产时间快、成本低。以上是制作原型的一些基本制造方法。此外,在制造过程中需要考虑很多因素,例如质量、交货时间、价格和售后服务。如果您需要制作原型,请随时通过[protected]与我们联系以获取更多信息。 根据产品的复杂程度,一个模具可以复制10-15件产品。如果结构复杂,的使用时间可能会更短。模具的主要优点是生产时间快、成本低。以上是制作原型的一些基本制造方法。此外,在制造过程中需要考虑很多因素,例如质量、交货时间、价格和售后服务。如果您需要制作原型,请随时通过[protected]与我们联系以获取更多信息。 以上是制作原型的一些基本制造方法。此外,在制造过程中需要考虑很多因素,例如质量、交货时间、价格和售后服务。如果您需要制作原型,请随时通过[protected]与我们联系以获取更多信息。 以上是制作原型的一些基本制造方法。此外,在制造过程中需要考虑很多因素,例如质量、交货时间、价格和售后服务。如果您需要制作原型,请随时通过[protected]与我们联系以获取更多信息。作为一家专门维修数控系统的公司,我们公司的技术人员经验丰富,具备一定的维修实力,诊断各种硬件的疑难故障问题都可以解决,并且采取多样化的维修方法,周边地区可以送修或者上门维修,偏远地区可以邮寄。
造成行业恶性循环,企业规模虽扩大,但产品技术升级不明显,产品结构雷同,低档机械产能过剩问题十分严重。而受经济发展、环境、行业等主要经济指标的影响,主要经济指标反而运行下降,新订单减少,产销水平下降,资金用完,大量闲置制造资源和供需矛盾更加突出,导致市场竞争进一步加剧。

设计制动梁时应满足以下设计原则: 1、与各类减速机设备无缝连接。2、满足减速机在使用中的结构强度和连接强度要求。3、复合刹车片安装、更换、维护方便。复合材料应具有防止超速和降低噪音的特性。但是,复合材料的使用范围也有一定的局限性。用作减速机夹板材料时,有的车轮有飞边滚出胎面,非常锋利,严重剪切复合材料,导致夹板使用寿命短,不适合直接使用. 相比之下,金属材料硬度高,抗剪切性好,通过调整成分,金属材料的组织、结构等参数,减速机的抗过度和降噪性能也能得到显着提高。因此,经过大量实验,发现有必要结合减速机的优点。
siemensPCU50.5维修企业查询
(一)检查报警信息:
首先,查看数控系统显示屏或报警日志,获取有关位控环报警的具体信息、代码或描述。这些信息将提供故障类型和位置控制环路的线索。
(二)检查机床状态:
检查机床的运行状态和外部条件,确保机床没有异常振动、温度过高、油压过低等问题。这些因素都可能影响位控环的正常工作。
(三)检查控制环路:
对位控环进行逐一排查,包括位置编码器、反馈控制回路、驱动器等。检查这些部件是否正常工作,是否有松动、损坏或老化现象。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具维修伺服液压机时液压元件的清洗方法数控系统 发表于数控系统由于原伺服液压机精度高,运动部件之间的间隙很小。如果在安装中混入杂质或金属,会导致液压元件磨损或卡死,严重时甚至会造成机械损坏。因此,在安装液压元件之前,需要对液压元件进行一次清洗。液压系统在长期使用和运行后,由于伺服液压机的液压油老化变质,可能会有一种夹杂水、膜、油的杂志污垢,肯定会影响系统的运行功能。因此,液压系统应定期设置。清洗。不管液压原件是否为液压系统,清洗时都需要注意以下几个问题。1.清洗油管时,应避免污物、棉纱等杂质混入油管,影响系统功能。2.清洗主系统时,应在主回路回油管口安装临时滤油器,滤除主系统中的杂质。3.用于清洗主系统、煤油、酒精等。不能用作清洗剂,以免腐蚀液压元件。通常使用温度为38℃、粘度为20cst的汽轮机油作为清洗剂。如果油温提高到50°C-80°C,其清洗效果会更好。4.清洗结束后,各机构应恢复原位,对油箱进行各处清洗。我需要在设备操作手册中添加足够的新液压油。5.对原件和液压系统进行清洗后,需要逐项调试才能投入使用。:维修伺服液压时液压元件的清洗方法press :如无特别说明,本站所有文章均为原创。龙门加工中心的应用 龙门加工中心是一种大型机床,是专门为加工大型零件而设计的大型机床。主要用于重工业,如飞机、 、船舶等重工业。主要加工大型复杂形状的工件,如加工飞机横梁、框架及大型机械上的某些零件。总而言之,龙门加工中心是专为加工大型复杂零件而设计的大型机床。适用于各种行业,尤其??是大型零部件行业。龙门加工中心哪个牌子好 龙门加工中心品牌很多。有国产的和进口的。要说龙门加工中心哪个牌子好,那就是进口龙门加工中心品牌,因为国产龙门加工中心的性能、可靠性和精度都是没有进口龙门加工中心的好。要知道,我国在数控机床技术方面距离***国家还有十年的差距。
siemensPCU50.5维修企业查询
(四)检查伺服系统参数配置:
检查伺服驱动器和数控系统的参数设置是否正确。跟踪误差报警可能由于伺服系统参数配置错误引起。
(五)检查运动控制参数:
检查运动控制参数,如加速度、减速度、速度限制等是否与实际应用相匹配。根据机床和工件的要求,调整运动控制参数以获得更好的运动性能。
(六)检查反馈系统:
反馈系统问题也可能导致位控环报警。检查反馈装置是否正常工作,确保准确地读取实际位置信息。修复或更换故障的反馈装置,确保准确的位置反馈。
(七)检查电源质量:
电源质量和干扰也可能影响位控环的正常工作。检查电源线路是否稳定,避免电源噪声和干扰对伺服系统的影响。如有必要,使用稳定的电源设备和滤波器来提高电源质量。此外,进行必要的机械维护和保养,确保机械系统正常运行,也是预防位控环报警的重要措施。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具四柱液压机输出流量不稳定的原因数控系统 发表在数控系统为什么四柱液压机的输出流量调整好但不稳定? 1.四柱液压机固定差压减压阀阀芯被脏物卡死。可拆下阀芯上的螺塞,将减压阀芯从阀套中抽出,去毛刺清洗检查,注意减压阀芯尺寸是否同心。2.四柱液压机单向阀阀芯未与阀座关闭,有内漏。3.减压阀弹簧失效,弹簧折断,安装错误。4.四柱液压机固定差压减压阀阀芯小孔a堵塞或阀套上小孔直径被脏物堵塞,造成接头进出口压差流量阀阀芯不恒定,流量不稳定。这时,四柱液压机可以用直径1mm的钢丝在阀套和阀芯上打出反馈孔或用压缩空气吹过。5.入口和出口端口易于反向连接。6。??调速阀内外泄漏造成流量不稳定,应处理泄漏。7.四柱液压机的进出料口倒置,使调速阀像普通节流阀一样,没有压力反馈补偿。调速阀的安装面上没有销,所以注意不要将四柱液压机的进出口接反。:输出不稳定的原因四柱液压机流程 :如无特别说明, 四柱液压机的进出料口倒置,使调速阀像普通节流阀一样,没有压力反馈补偿。调速阀的安装面上没有销,所以注意不要将四柱液压机的进出口接反。:输出不稳定的原因四柱液压机流程 :如无特别说明, 四柱液压机的进出料口倒置,使调速阀像普通节流阀一样,没有压力反馈补偿。调速阀的安装面上没有销,所以注意不要将四柱液压机的进出口接反。:输出不稳定的原因四柱液压机流程 :如无特别说明, 调速阀的安装面上没有销,所以注意不要将四柱液压机的进出口接反。:输出不稳定的原因四柱液压机流程 :如无特别说明, 调速阀的安装面上没有销,所以注意不要将四柱液压机的进出口接反。:输出不稳定的原因四柱液压机流程 :如无特别说明,
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具如何解决常见的超声波焊接问题?数控系统 发表于数控系统 超声波焊接是一种被广泛认可和接受的热塑性材料接合工艺。它具有许多优点,包括工艺可靠性和可重复性、比其他连接技术***的能耗、节省材料(因为不需要消耗胶水或机械紧固件等材料)和节省劳动力。然而,与任何过程一样,在某些情况下,这项技术的明显问题可能会中断生产过程。解决和避免这些问题的关键是了解它们的可能原因。成功使用超声波焊接的加通常有两个主要特点:他们有一个有据可查、经过验证的焊接工艺;并且该过程由受过良好培训的常驻“”支持和维护。如果这两个重要因素中的一个或两个不存在,您可能很快就会寻求帮助。即使这两种情况同时存在,您有时也可能至少需要一次帮助或技术援助。该过程是如何工作的 在研究超声波焊接问题的常见原因之前,让我们花点时间了解一下焊接周期本身。在超声波焊接中,通过振动工具(通常称为“喇叭”或“超声波发生器”)将高频振动施加到两个零件的表面。焊接是在零件之间的界面处产生摩擦热的结果。超声波振动是由将机械振动传递到零件的一系列部件(电源、转换器、增压器和喇叭)产生的。如图 1 所示,电源采用标准线电压并将其转换为工作频率。在下面的示例中,我们将使用 20 kHz 的通用超声波焊接频率,尽管可以在 15 到 60 kHz 的范围内进行焊接以满足特殊需求。在运行中,电源通过射频电缆以的频率向转换器发送电能。该转换器使用压电陶瓷将电能转换为电源工作频率下的机械振动。根据助推器和喇叭的配置,这种机械振动会增加或减少。适当的机械振动幅度由应用工程师确定,并取决于零件中使用的热塑性材料。将要焊接的零件置于机械负载下,通常使用固定增压器和喇叭的气动执行器。在这种载荷下,机械振动将传递到材料表面之间的界面,从而集中振动产生分子间和表面摩擦。这种摩擦产生热量,然后熔化,凝固成焊接接头。超声系统的基本组件是电源、执行器和堆栈。电源采用标称电压120-240V的线电压,转换成高压高频信号。它还包含以受控方式操作执行器和堆栈以实现所需焊接结果所需的程序。气动或电动伺服执行器可用作独立的桌面单元或集成到自动化系统中,以将超声波工具移动到要连接的部件上。它将所需的力施加到材料上,以帮助创造焊接条件。超声波堆栈完成了系统。它通过与零件的直接接触将振动能量传递到密封/连接表面。堆栈通常由三部分组成:换能器或转换器(如上所述),其中包含一个压电陶瓷晶体,该晶体以施加的功率信号的频率振荡。当这些晶体振荡时,它们会物理膨胀和收缩,从而在换能器的输出侧产生可测量的机械运动(称为峰峰值幅度)。***部分是升压器,中间有一个连接环,它起到两个作用:它作为将堆栈安装到执行器中的安装点,它还用于放大或减少换能器输出中的生成移动。烟囱的第三个也是最后一个组件是喇叭(谐振杆),它将与要连接的部件接触。喇叭的设计应与要连接的刚性零件的轮廓相匹配,或者密封轮廓可以添加到薄膜/纺织品应用中的接触表面。对于每种应用,焊头都设计为与其他烟囱组件结合使用,以实现振幅输出水平,从而尽可能地进行超声波焊接。典型问题 问题通常出现在以下四个方面之一: 1. 设备:超声波焊接设备或各种焊接部件不适合此应用。2、工艺参数:所用参数不适用于连接件。3. 材料:零件所用材料的种类、成分或物理/机械特性发生了变化。4.零件设计:零件几何形状的某些细节不适合重复或成功焊接。还应该注意的是,有时在一个领域发现的问题可能会揭示另一个领域的弱点或缺陷。让我们从设备开始。认为在一个应用中成功焊接的设备和方法将在另一个应用中成功是容易且通常合乎逻辑的。但一般情况并非如此。迄今为止,频率为20 kHz的超声波焊接机是世界上应用***的。由于它们的多功能性,这些焊机可以提供高功率(高达 6000 W)和高振幅输出,并且可以适应各种可用的加工尺寸。对于生产超声波焊接零件的合同制造商来说,20 kHz 设备可能是一项巨大的投资,因为它为未来在许多应用中的使用带来了希望。但是,在某些情况下,特别是对于小巧精致的零件,20 kHz 设备的高功率和高幅度能力可能过于“激进”。对于某些组件,可能会造成损坏。一种可能的解决方案是降低输入幅度,但如果施加的幅度低于要焊接的聚合物的推荐水平,则此方法将不起作用。如何解决常见的超声波焊接问题 :数控系统/,谢谢!铝加工、铍、碳钢、镁、钛加工、铬镍铁合金、铂、高温合金的3、4、5轴精密数控系统加工服务、乙缩醛、聚碳酸酯、玻璃纤维、石墨和木材。能够加工 98 英寸车削直径的零件。和 +/-0.001 英寸的直线度公差。工艺包括铣削、车削、钻孔、钻孔、螺纹加工、攻丝、成型、滚花、锪孔、锪孔、铰孔和激光切割。辅助服务,例如装配、无心磨削、热处理、电镀和焊接。提供原型和小批量到大批量生产,最多可生产 50,000 件。适用于流体动力、气动、液压和阀门应用。服务于航天、飞机、军事、和***工业。PTJ将与您一起制定战略,提供***成本效益的服务,帮助您实现目标,欢迎直接联系我们([protected])为您的新项目。 锪孔、铰孔和激光切割。辅助服务,例如装配、无心磨削、热处理、电镀和焊接。提供原型和小批量到大批量生产,最多可生产 50,000 件。适用于流体动力、气动、液压和阀门应用。服务于航天、飞机、军事、和***工业。PTJ将与您一起制定战略,提供***成本效益的服务,帮助您实现目标,欢迎直接联系我们([protected])为您的新项目。 锪孔、铰孔和激光切割。辅助服务,例如装配、无心磨削、热处理、电镀和焊接。提供原型和小批量到大批量生产,最多可生产 50,000 件。适用于流体动力、气动、液压和阀门应用。服务于航天、飞机、军事、和***工业。PTJ将与您一起制定战略,提供***成本效益的服务,帮助您实现目标,欢迎直接联系我们([protected])为您的新项目。
NoGteYeiOm
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具如何选择原型制作方法?Chris Na 发表于数控系统 , Die Casting, Laser Cutting, Swiss 制作原型的主要目的是验证新产品的研发。同时,我们可以检查产品的外观、装配的复杂性和结构的合理性。一般客户会根据产品的特性和功能,检查合适的原型制作方法。那么,如何选择快速成型的制造方法。根据产品材质,一般规格,我们将为金属产品选择数控系统加工。数控系统加工具有精度高、质量好等优点。而数控系统加工可以节省时间和成本,生产速度快。但是,塑料制品因高温容易变形,精度低于数控系统加工。此外,我们会建议使用 3D 打印来制作一些体积小、结构复杂的原型。3D打印作为一项新技术,给我们的工作和日常生活带来了很多便利。利用3D打印技术制作产品,一方面可以弥补传统技术的不足;另一方面,它可以节省时间和成本。3D打印包含两种方法,一种是SLA,另一种是SLS。材料可以是树脂、尼龙和尼龙纤维,可以满足客户的各种要求。如果客户想进行小批量生产并节省成本来验证产品的设计,我们会建议做模具真空浇注。根据产品的复杂程度,一个模具可以复制10-15件产品。如果结构复杂,的使用时间可能会更短。模具的主要优点是生产时间快、成本低。以上是制作原型的一些基本制造方法。此外,在制造过程中需要考虑很多因素,例如质量、交货时间、价格和售后服务。如果您需要制作原型,请随时通过[protected]与我们联系以获取更多信息。 根据产品的复杂程度,一个模具可以复制10-15件产品。如果结构复杂,的使用时间可能会更短。模具的主要优点是生产时间快、成本低。以上是制作原型的一些基本制造方法。此外,在制造过程中需要考虑很多因素,例如质量、交货时间、价格和售后服务。如果您需要制作原型,请随时通过[protected]与我们联系以获取更多信息。 根据产品的复杂程度,一个模具可以复制10-15件产品。如果结构复杂,的使用时间可能会更短。模具的主要优点是生产时间快、成本低。以上是制作原型的一些基本制造方法。此外,在制造过程中需要考虑很多因素,例如质量、交货时间、价格和售后服务。如果您需要制作原型,请随时通过[protected]与我们联系以获取更多信息。 以上是制作原型的一些基本制造方法。此外,在制造过程中需要考虑很多因素,例如质量、交货时间、价格和售后服务。如果您需要制作原型,请随时通过[protected]与我们联系以获取更多信息。 以上是制作原型的一些基本制造方法。此外,在制造过程中需要考虑很多因素,例如质量、交货时间、价格和售后服务。如果您需要制作原型,请随时通过[protected]与我们联系以获取更多信息。作为一家专门维修数控系统的公司,我们公司的技术人员经验丰富,具备一定的维修实力,诊断各种硬件的疑难故障问题都可以解决,并且采取多样化的维修方法,周边地区可以送修或者上门维修,偏远地区可以邮寄。
造成行业恶性循环,企业规模虽扩大,但产品技术升级不明显,产品结构雷同,低档机械产能过剩问题十分严重。而受经济发展、环境、行业等主要经济指标的影响,主要经济指标反而运行下降,新订单减少,产销水平下降,资金用完,大量闲置制造资源和供需矛盾更加突出,导致市场竞争进一步加剧。
设计制动梁时应满足以下设计原则: 1、与各类减速机设备无缝连接。2、满足减速机在使用中的结构强度和连接强度要求。3、复合刹车片安装、更换、维护方便。复合材料应具有防止超速和降低噪音的特性。但是,复合材料的使用范围也有一定的局限性。用作减速机夹板材料时,有的车轮有飞边滚出胎面,非常锋利,严重剪切复合材料,导致夹板使用寿命短,不适合直接使用. 相比之下,金属材料硬度高,抗剪切性好,通过调整成分,金属材料的组织、结构等参数,减速机的抗过度和降噪性能也能得到显着提高。因此,经过大量实验,发现有必要结合减速机的优点。
siemensPCU50.5维修企业查询
(一)检查报警信息:
首先,查看数控系统显示屏或报警日志,获取有关位控环报警的具体信息、代码或描述。这些信息将提供故障类型和位置控制环路的线索。
(二)检查机床状态:
检查机床的运行状态和外部条件,确保机床没有异常振动、温度过高、油压过低等问题。这些因素都可能影响位控环的正常工作。
(三)检查控制环路:
对位控环进行逐一排查,包括位置编码器、反馈控制回路、驱动器等。检查这些部件是否正常工作,是否有松动、损坏或老化现象。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具维修伺服液压机时液压元件的清洗方法数控系统 发表于数控系统由于原伺服液压机精度高,运动部件之间的间隙很小。如果在安装中混入杂质或金属,会导致液压元件磨损或卡死,严重时甚至会造成机械损坏。因此,在安装液压元件之前,需要对液压元件进行一次清洗。液压系统在长期使用和运行后,由于伺服液压机的液压油老化变质,可能会有一种夹杂水、膜、油的杂志污垢,肯定会影响系统的运行功能。因此,液压系统应定期设置。清洗。不管液压原件是否为液压系统,清洗时都需要注意以下几个问题。1.清洗油管时,应避免污物、棉纱等杂质混入油管,影响系统功能。2.清洗主系统时,应在主回路回油管口安装临时滤油器,滤除主系统中的杂质。3.用于清洗主系统、煤油、酒精等。不能用作清洗剂,以免腐蚀液压元件。通常使用温度为38℃、粘度为20cst的汽轮机油作为清洗剂。如果油温提高到50°C-80°C,其清洗效果会更好。4.清洗结束后,各机构应恢复原位,对油箱进行各处清洗。我需要在设备操作手册中添加足够的新液压油。5.对原件和液压系统进行清洗后,需要逐项调试才能投入使用。:维修伺服液压时液压元件的清洗方法press :如无特别说明,本站所有文章均为原创。龙门加工中心的应用 龙门加工中心是一种大型机床,是专门为加工大型零件而设计的大型机床。主要用于重工业,如飞机、 、船舶等重工业。主要加工大型复杂形状的工件,如加工飞机横梁、框架及大型机械上的某些零件。总而言之,龙门加工中心是专为加工大型复杂零件而设计的大型机床。适用于各种行业,尤其??是大型零部件行业。龙门加工中心哪个牌子好 龙门加工中心品牌很多。有国产的和进口的。要说龙门加工中心哪个牌子好,那就是进口龙门加工中心品牌,因为国产龙门加工中心的性能、可靠性和精度都是没有进口龙门加工中心的好。要知道,我国在数控机床技术方面距离***国家还有十年的差距。
siemensPCU50.5维修企业查询
(四)检查伺服系统参数配置:
检查伺服驱动器和数控系统的参数设置是否正确。跟踪误差报警可能由于伺服系统参数配置错误引起。
(五)检查运动控制参数:
检查运动控制参数,如加速度、减速度、速度限制等是否与实际应用相匹配。根据机床和工件的要求,调整运动控制参数以获得更好的运动性能。
(六)检查反馈系统:
反馈系统问题也可能导致位控环报警。检查反馈装置是否正常工作,确保准确地读取实际位置信息。修复或更换故障的反馈装置,确保准确的位置反馈。
(七)检查电源质量:
电源质量和干扰也可能影响位控环的正常工作。检查电源线路是否稳定,避免电源噪声和干扰对伺服系统的影响。如有必要,使用稳定的电源设备和滤波器来提高电源质量。此外,进行必要的机械维护和保养,确保机械系统正常运行,也是预防位控环报警的重要措施。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具四柱液压机输出流量不稳定的原因数控系统 发表在数控系统为什么四柱液压机的输出流量调整好但不稳定? 1.四柱液压机固定差压减压阀阀芯被脏物卡死。可拆下阀芯上的螺塞,将减压阀芯从阀套中抽出,去毛刺清洗检查,注意减压阀芯尺寸是否同心。2.四柱液压机单向阀阀芯未与阀座关闭,有内漏。3.减压阀弹簧失效,弹簧折断,安装错误。4.四柱液压机固定差压减压阀阀芯小孔a堵塞或阀套上小孔直径被脏物堵塞,造成接头进出口压差流量阀阀芯不恒定,流量不稳定。这时,四柱液压机可以用直径1mm的钢丝在阀套和阀芯上打出反馈孔或用压缩空气吹过。5.入口和出口端口易于反向连接。6。??调速阀内外泄漏造成流量不稳定,应处理泄漏。7.四柱液压机的进出料口倒置,使调速阀像普通节流阀一样,没有压力反馈补偿。调速阀的安装面上没有销,所以注意不要将四柱液压机的进出口接反。:输出不稳定的原因四柱液压机流程 :如无特别说明, 四柱液压机的进出料口倒置,使调速阀像普通节流阀一样,没有压力反馈补偿。调速阀的安装面上没有销,所以注意不要将四柱液压机的进出口接反。:输出不稳定的原因四柱液压机流程 :如无特别说明, 四柱液压机的进出料口倒置,使调速阀像普通节流阀一样,没有压力反馈补偿。调速阀的安装面上没有销,所以注意不要将四柱液压机的进出口接反。:输出不稳定的原因四柱液压机流程 :如无特别说明, 调速阀的安装面上没有销,所以注意不要将四柱液压机的进出口接反。:输出不稳定的原因四柱液压机流程 :如无特别说明, 调速阀的安装面上没有销,所以注意不要将四柱液压机的进出口接反。:输出不稳定的原因四柱液压机流程 :如无特别说明,
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具如何解决常见的超声波焊接问题?数控系统 发表于数控系统 超声波焊接是一种被广泛认可和接受的热塑性材料接合工艺。它具有许多优点,包括工艺可靠性和可重复性、比其他连接技术***的能耗、节省材料(因为不需要消耗胶水或机械紧固件等材料)和节省劳动力。然而,与任何过程一样,在某些情况下,这项技术的明显问题可能会中断生产过程。解决和避免这些问题的关键是了解它们的可能原因。成功使用超声波焊接的加通常有两个主要特点:他们有一个有据可查、经过验证的焊接工艺;并且该过程由受过良好培训的常驻“”支持和维护。如果这两个重要因素中的一个或两个不存在,您可能很快就会寻求帮助。即使这两种情况同时存在,您有时也可能至少需要一次帮助或技术援助。该过程是如何工作的 在研究超声波焊接问题的常见原因之前,让我们花点时间了解一下焊接周期本身。在超声波焊接中,通过振动工具(通常称为“喇叭”或“超声波发生器”)将高频振动施加到两个零件的表面。焊接是在零件之间的界面处产生摩擦热的结果。超声波振动是由将机械振动传递到零件的一系列部件(电源、转换器、增压器和喇叭)产生的。如图 1 所示,电源采用标准线电压并将其转换为工作频率。在下面的示例中,我们将使用 20 kHz 的通用超声波焊接频率,尽管可以在 15 到 60 kHz 的范围内进行焊接以满足特殊需求。在运行中,电源通过射频电缆以的频率向转换器发送电能。该转换器使用压电陶瓷将电能转换为电源工作频率下的机械振动。根据助推器和喇叭的配置,这种机械振动会增加或减少。适当的机械振动幅度由应用工程师确定,并取决于零件中使用的热塑性材料。将要焊接的零件置于机械负载下,通常使用固定增压器和喇叭的气动执行器。在这种载荷下,机械振动将传递到材料表面之间的界面,从而集中振动产生分子间和表面摩擦。这种摩擦产生热量,然后熔化,凝固成焊接接头。超声系统的基本组件是电源、执行器和堆栈。电源采用标称电压120-240V的线电压,转换成高压高频信号。它还包含以受控方式操作执行器和堆栈以实现所需焊接结果所需的程序。气动或电动伺服执行器可用作独立的桌面单元或集成到自动化系统中,以将超声波工具移动到要连接的部件上。它将所需的力施加到材料上,以帮助创造焊接条件。超声波堆栈完成了系统。它通过与零件的直接接触将振动能量传递到密封/连接表面。堆栈通常由三部分组成:换能器或转换器(如上所述),其中包含一个压电陶瓷晶体,该晶体以施加的功率信号的频率振荡。当这些晶体振荡时,它们会物理膨胀和收缩,从而在换能器的输出侧产生可测量的机械运动(称为峰峰值幅度)。***部分是升压器,中间有一个连接环,它起到两个作用:它作为将堆栈安装到执行器中的安装点,它还用于放大或减少换能器输出中的生成移动。烟囱的第三个也是最后一个组件是喇叭(谐振杆),它将与要连接的部件接触。喇叭的设计应与要连接的刚性零件的轮廓相匹配,或者密封轮廓可以添加到薄膜/纺织品应用中的接触表面。对于每种应用,焊头都设计为与其他烟囱组件结合使用,以实现振幅输出水平,从而尽可能地进行超声波焊接。典型问题 问题通常出现在以下四个方面之一: 1. 设备:超声波焊接设备或各种焊接部件不适合此应用。2、工艺参数:所用参数不适用于连接件。3. 材料:零件所用材料的种类、成分或物理/机械特性发生了变化。4.零件设计:零件几何形状的某些细节不适合重复或成功焊接。还应该注意的是,有时在一个领域发现的问题可能会揭示另一个领域的弱点或缺陷。让我们从设备开始。认为在一个应用中成功焊接的设备和方法将在另一个应用中成功是容易且通常合乎逻辑的。但一般情况并非如此。迄今为止,频率为20 kHz的超声波焊接机是世界上应用***的。由于它们的多功能性,这些焊机可以提供高功率(高达 6000 W)和高振幅输出,并且可以适应各种可用的加工尺寸。对于生产超声波焊接零件的合同制造商来说,20 kHz 设备可能是一项巨大的投资,因为它为未来在许多应用中的使用带来了希望。但是,在某些情况下,特别是对于小巧精致的零件,20 kHz 设备的高功率和高幅度能力可能过于“激进”。对于某些组件,可能会造成损坏。一种可能的解决方案是降低输入幅度,但如果施加的幅度低于要焊接的聚合物的推荐水平,则此方法将不起作用。如何解决常见的超声波焊接问题 :数控系统/,谢谢!铝加工、铍、碳钢、镁、钛加工、铬镍铁合金、铂、高温合金的3、4、5轴精密数控系统加工服务、乙缩醛、聚碳酸酯、玻璃纤维、石墨和木材。能够加工 98 英寸车削直径的零件。和 +/-0.001 英寸的直线度公差。工艺包括铣削、车削、钻孔、钻孔、螺纹加工、攻丝、成型、滚花、锪孔、锪孔、铰孔和激光切割。辅助服务,例如装配、无心磨削、热处理、电镀和焊接。提供原型和小批量到大批量生产,最多可生产 50,000 件。适用于流体动力、气动、液压和阀门应用。服务于航天、飞机、军事、和***工业。PTJ将与您一起制定战略,提供***成本效益的服务,帮助您实现目标,欢迎直接联系我们([protected])为您的新项目。 锪孔、铰孔和激光切割。辅助服务,例如装配、无心磨削、热处理、电镀和焊接。提供原型和小批量到大批量生产,最多可生产 50,000 件。适用于流体动力、气动、液压和阀门应用。服务于航天、飞机、军事、和***工业。PTJ将与您一起制定战略,提供***成本效益的服务,帮助您实现目标,欢迎直接联系我们([protected])为您的新项目。 锪孔、铰孔和激光切割。辅助服务,例如装配、无心磨削、热处理、电镀和焊接。提供原型和小批量到大批量生产,最多可生产 50,000 件。适用于流体动力、气动、液压和阀门应用。服务于航天、飞机、军事、和***工业。PTJ将与您一起制定战略,提供***成本效益的服务,帮助您实现目标,欢迎直接联系我们([protected])为您的新项目。
NoGteYeiOm
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
推荐产品
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
本页信息为常州凌肯自动化科技有限公司为您提供的"siemensPCU50.5维修企业查询"产品信息,如您想了解更多关于"siemensPCU50.5维修企业查询"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
