


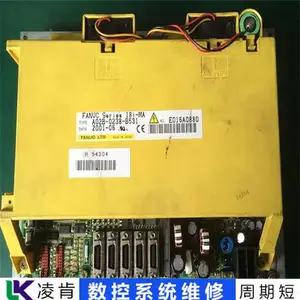

| 产品特性:CNC维修 | 是否进口:否 | 加工定制:否 |
| 品牌:Fanuc/发那科 | 型号:0i TB | 产品名称:数控机床系统维修 |
| 适用范围:工控设备 | 维修经验:十年 | 技术人员:30+ |
| 故障检测:免费 | 修复率:*** | 服务:一对一 |
| 维修周期:短 |
OKUMA数控系统主机故障维修 参数丢失
OKUMA数控系统主机故障维修 参数丢失
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具碳信托就中山环境改善提供建议 Chris Na 发表于数控系统、压铸、激光切割、瑞士加工 英国慈善机构 碳信托已同意帮助中山市在英国驻北京大使馆签署的一项协议中,在面对大规模工业扩张的情况下减少其碳排放量,据 The Carbon Trust 网站报道。这样的协议将确保城市能够以可持续的方式发展,不会造成太多过度的环境破坏,这应该可以确保其作为制造业投资中心的长期未来。该市已经拥有一个以环保为重点的大型制造基地,主要集中在风力涡轮机和 LED 照明领域。当地在环境知识方面的收获也可以帮助它通过分享工作获得的知识来吸引公司到该地区。与信托。这将使中山在将自己为“生态”制造中心方面处于地位,并允许企业在实施环保措施时直接与市打交道,从而降低成本和时间。最终,中山市和碳信托都希望为创建“低碳服务区”而努力。这样的区域将促进该市的创业和清洁技术,并吸引低碳服务和技术公司进入该区域,并与中山小榄低碳中心合作。阅读更多:注塑模具
1、检查电源与连接:确保数控系统的电源线连接正确且稳固,没有松动或损坏。尝试使用其他电源插座或更换电源线,以排除电源问题。
2、检查显示器设置:验证数控系统的显示器设置,如亮度、对比度和分辨率等,确保它们被正确配置。尝试调整这些设置,看是否能够恢复显示内容。
3、检查硬件故障:检查显示屏是否损坏,例如屏幕破裂或背后的灯泡暗淡。尝试重新插拔显示屏的连接线,确保连接稳固。如果以上方法无效,可能需要更换显示屏或修复相关硬件故障。

数控系统压铸激光切割模具制造钣金瑞士加工注塑模具大型数控龙门铣未来发展趋势ODMWIKI 发表于数控系统大型数控龙门铣加工已在机械加工设备中占据重要地位。随着科学技术的不断发展,目前的大型数控龙门铣加工技术和设备已经处于、高安全、智能化的进程中。大型数控龙门铣加工的发展趋势是什么?1. 性能发展趋势效率、速度和精度是机械加工的关键性能指标。大型数控龙门铣采用高速CPU芯片、多CPU控制系统和交流数字伺服系统。同时采取措施改善机床的动静态特性,允许大型数控龙门铣。铣削加工的速度、效率和精度有了很大的提高。目前国外大型数控龙门铣加工设备使用的数控装置MTBF值可达6000h以上,伺服系统MTBF值可达30000h以上,可靠性非常高的。未来随着科技的发展,CPU芯片将达到更高的速度,伺服系统也将更加完善,大型数控龙门铣的性能将大大提高。2、功能发展趋势数控系统是大型数控龙门铣的重要组成部分。操作人员通过用户界面操作数控系统,控制大型数控龙门铣加工工件。由于不同的用户对界面有不同的要求,开发用户界面的工作量是巨大的。用户界面已成为计算机软件开发中最困难的部分之一。图形用户界面的出现***方便了非专业用户的使用。可通过窗口和菜单操作,方便蓝图编程和快速编程,三维彩色动态图形显示、图形模拟、图形动态跟踪与模拟、不同方向的视图和局部显示缩放功能。随着数控系统的升级和体感用户界面的升级,未来大型数控龙门铣的功能将得到进一步发展。3、结构发展趋势 目前大型数控龙门铣加工采用高度集成的CPU/RISC芯片、大型可编程集成FPGA/EPLD/CPLD和专用集成电路ASIC芯片,可以提高数控系统的集成度以及软件和硬件的速度。FPD平板显示技术的应用可以提高显示性能。平板显示有科技含量高、重量轻、体积小、功耗低、便于携带等优点。它们可以实现超大显示,成为可以与crt竞争的新兴显示技术。Century Display技术的主流应用了***的封装和互连技术,集成了半导体和表面贴装技术,通过提高集成电路密度和减少互连长度和数量来降低产品价格、提高性能、减小组件尺寸、提高系统性能。可靠性。随着智能技术的进一步发展,芯片和集成电路的尺寸会越来越小,杰士的大型数控龙门铣设备的结构也会有很大的改进。随着人类的不断探索,科学技术的发展将是***的。未来的大型数控龙门铣加工也将获得更大的发展,未来的智能世界将使大型数控龙门铣加工更加智能化。大型数控龙门铣床未来发展趋势 :数控系统/ 钣金、铍、碳钢、镁、3D打印、重型装备、建筑、农业、液压等行业的精密数控系统加工服务。适用于塑料和稀有合金的加工。它可以转动直径达 15.7 英寸的零件。工艺包括瑞士加工、拉削、车削、铣削、镗孔和螺纹加工。它还提供金属抛光、喷漆、表面研磨和轴矫直服务。生产范围(包括铝压铸件和锌压铸件)可达50,000件。适用于螺杆、联轴器、轴承、泵、齿轮箱外壳、滚筒干燥机和旋转进料阀应用。PTJ将与您一起制定战略,提供***成本效益的服务,帮助您实现目标,欢迎联系我们([;protected]) 直接用于您的新项目。当阀芯移动时,液压夹紧会增加摩擦阻力。严重的会导致液压机控制的系统元件滞后,导致液压设备发生故障。当液压夹紧阻力大于阀芯移动力时,阀芯会“液压卡死”,无法移动。如果液压阀芯的运动是靠电磁力驱动的,一旦阀芯被“液压卡死”,交流电磁铁很容易损坏。液压夹紧会加速滑阀的磨损,降低部件的使用寿命。以上内容就是阀卡在液压机系统中的原因,希望对大家有所帮助。如果您想了解更多关于液压机的信息,请致电东莞市中机有限公司,我们将竭诚为您服务。转载请保留本文来源和地址:液压机系统阀门卡死的原因 :如无特别说明,
OKUMA数控系统主机故障维修 参数丢失
一、硬件问题:
1、显示器故障:显示器本身可能出现问题,如屏幕损坏、显示花屏、颜色失真等情况,这些都可能导致数控系统的显示异常。
2、显示器连接问题:显示器与数控系统之间的连接也可能出现问题,如连接线松动、接触不良、接口损坏等,这同样可能导致显示异常。
3、他硬件部件故障:数控系统中的其他硬件部件,如传感器、电气元件等,如果出现故障,也可能导致控制乱套。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具如何选择数控系统工具数控系统 发表于数控系统中心专业人士指出:数控系统中心刀具的选择是在数控编程的人机交互状态下进行的. 正确选择刀具和刀柄应根据机床的加工能力、工件材料的性能、加工工序、切削量等相关因素进行。刀具选用的一般原则是:安装调整方便、刚性好、耐用度和精度高。在满足加工要求的前提下,尽量选择较短的刀柄,以提高刀具加工的刚性。在选择刀具时,刀具的尺寸必须与被加工工件的表面尺寸相适应。在生产中,常使用立铣刀加工平面零件的周边轮廓;铣刨时,应选用硬质合金刀片铣刀;加工凸台和凹槽时,应选用高速钢立铣刀;表面粗糙或粗加工钻孔时,可选择带硬质合金刀片的玉米铣刀;对于一些三维轮廓和可变斜角轮廓的加工,经常使用球头铣刀、环铣刀、锥形铣刀和圆盘铣刀。在进行自由曲面加工时,由于球头刀具的端部切削速度为零,为了***加工精度,切削线间距一般都非常密集,所以常采用球头进行表面精加工。平头刀具在表面加工质量和切削效率方面优于球头刀具。因此,只要***不切削,无论是曲面的粗加工还是精加工,都应平头刀具。此外,工具的耐用性和精度与工具的价格有很大关系。必须注意的是,在大多数情况下,选择的刀具会增加刀具成本,但由此带来的加工质量和效率的提高,可以大大降低整体加工成本。在加工中心上,各种刀具都安装在刀库中,并且根据程序规定随时进行选刀和换刀动作。因此,必须使用标准刀架,使钻孔、镗孔、扩孔、铣削等工艺中使用的标准刀具能够快速准确地安装在机床的主轴或刀库上。编程人员应了解机床上使用的刀架的结构尺寸、调整方法和调整范围,以便在编程时确定刀具的径向和轴向尺寸。目前我国加工中心采用TSG刀具系统,其刀柄有直柄(三种规格)和锥柄(四种规格)两种,其中不同用途的刀柄共16种。在经济型数控系统中,由于刀具的刃磨、测量和更换多为人工进行,辅助时间较长,需要合理安排刀具的顺序。一般应遵循以下原则: 尽量减少刀具数量; 一:刀具装夹后,应完成其所能进行的所有加工部分;粗加工工具和精加工工具应分开使用,即使它们是相同尺寸的工具;先铣后钻;二:***行表面精加工,再进行二维轮廓精加工;三:在可能的情况下,尽量使用数控机床的自动换刀功能,提高生产效率。请保留出处和地址本文转载:如何选择数控系统加工工具
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具螺旋桨铸造方式发展趋势数控系统machiningwiki 发表于数控系统螺旋桨铸造方式发展趋势世界各地几乎都以刮板的形式生产大型螺旋桨。在变螺距船舶螺旋桨的生产中,用刮板刮掉等螺距面后,也用辅助螺距板刮变螺距面 螺旋桨铸造方法的发展趋势 1.造型方法 1960年代,各国铸造大型螺旋桨时普遍采用坑形。后来通过生产实践发现,在行车高度足够的情况下,地面造型方便,便改为地面造型。铸造砂的类型因制造商而异。一般有水泥砂或CO2水玻璃砂。前者价格便宜,后者硬化时间短,两者都能***产品质量。都采用刮板造型的方式生产大型螺旋桨。在变螺距螺旋桨的生产中,用刮刀刮掉等螺距面后,还要用辅助螺距板刮除变螺距面。使用横截面模板制作假刀片。模型的方法有两种:一种是鱼肚形,根据其半径放置;另一种是线性形状,按照直角坐标放置。前者只能用比例尺按图制作,后者需用电子计算机转换后制作。线性模型分离建模方法的优越性并不明显,但增加了很多转换程序,并没有从本质上提高产品质量。通常,使用热空气来干燥铸件的内腔。热风机可移动或固定。2、浇注系统浇注系统是***产品浇注质量的重要组成部分。在机加工铸件过程中,氧化渣经常混入液态金属中。尤其是在产生湍流或涡流时,在涡流的中心区域会产生夹渣。因此,在设计浇注系统时应仔细考虑,以尽量减少夹渣的可能性。有在铸造系统中引入过滤器的信息。滤网最初是用型砂制成的,后来用铁板钻孔制成。但是,经过我国多年的试验,效果并不好。因为有过滤器时,液态金属进入铸造系统,被过滤器喷出,增加了金属氧化的机会,氧化渣明显增多。3. 立管 目前,我国有人使用绝缘立管。如果能用热钢水补浇,则可以充分发挥冒口的补充作用。4. 铸件保留 铸件最致密的部分位于金属表面。螺旋桨铸造方法发展趋势 :数控系统/,谢谢!PTJ?提供全系列Custom Precision数控系统机加工chinaservices.*** 9001:2015 &AS-9100认证。3、4、5轴快速精密数控系统加工服务,包括铣削、车削到客户规格,能够加工金属和 公差为 +/-0.005 毫米的塑料加工零件。辅助服务包括 数控系统 和常规磨削、钻孔、压铸、钣金和冲压。提供原型、全面生产运行、技术支持和全面检查。服务于 、航空航天、模具和夹具、LED照明、医疗、自行车和消费电子行业。准时交货。请告诉我们您项目的预算和预计交货时间。我们将与您一起制定战略,提供***成本效益的服务,帮助您达成目标,欢迎直接联系我们([protected])为您的新项目。数控系统 Die CastingLaser CuttingMold ManufacturingSheet MetalSwiss Injection MoldHigh-speed Milling Process in Rapid ToolingChris NaPosted in 数控系统 , Die Casting, Laser Cutting, SwissHigh-speed milling usually refers to milling at high spindle speeds and high feed rates (5 to 10 times that of conventional milling). Moderate spindle speeds and large cutter diameters can also achieve high-speed milling, which is 4 to 6 times that of conventional milling Cutting speed and feed speed finishing hardened steel parts also belong to high-speed milling. In mold manufacturing, high-speed milling can be used to process electrodes for EDM processing, or it can directly replace EDM processing for hardened mold parts.So, what are the characteristics of high-speed milling? Please see below 6 points. 1. High accuracy. High-speed 数控系统 milling machines of high-speed centers generally have high rigidity and high precision. At the same time, high-speed milling generally uses high milling speeds, appropriate feed speeds, small radial and axial milling depths, because the cutting force is small and the thermal deformation is small, which can achieve high processing accuracy. 2.The surface quality is high. When high-speed milling, the allowance is cut off immediately without sufficient deformation, and the residual stress on the surface of the workpiece is extremely small. Most of the heat generated during the milling process (more than 95%) is quickly taken away by the chips, The temperature of the workpiece is low, and there is no metamorphic layer on the processed surface. The excitation frequency of the high-speed rotation of the spindle is far away from the natural vibration frequency of the process system. When steel parts reach Ra0.2~0.4. 3. High production efficiency. The high cutting speed and feed speed increase the material removal rate per unit time. High-speed milling can process hardened steel parts, and the workpiece can be roughed, semi-finished, and finished at a time after clamping. High-speed milled workpieces can no longer be ground and polished. 4. Conducive to the use of smaller diameter milling cutters. High-speed milling is suitable for the use of small-diameter cutters, which can reduce the technical parameters of the cutters and save the cost of the cutters. 5. It can process complex and thin-walled parts. During high-speed milling, the lateral cutting force is very small, which is beneficial to the processing of complex mold parts and thin-walled parts. The wall thickness of the workpiece can be less than 1mm. 6. It can process hard or brittle materials. High-speed milling can mill hardened steel with hardness up to 60HRC and can also process brittle materials such as graphite. P20 steel is commonly used in rapid tooling, this is hard steel and will need the high-speed milling process. Also, the suitable process methods also depend on the structure and size of mold. If you have the requirements of rapid tooling, feel free to contact us by email[email protected]to get free quote.
OKUMA数控系统主机故障维修 参数丢失
二、电气问题:
1、电源问题:数控系统需要稳定的电源供应,如果电源不足或不稳定,可能导致数控系统无法正常工作。
2、断路器跳闸:操作员在使用空气软管清洁机柜时,灰尘和碎屑可能导致短路,从而引起断路器跳闸。这可能导致数控系统无法启动或控制出现问题。
3、电气回路问题:数控系统的电气回路如果出现故障,如急停回路断路,也可能导致控制乱套。
三、操作与维护问题:
1、操作不当:操作员在使用数控系统时,如果操作不当或违反操作规程,可能导致数控系统出现控制乱套的问题。
2、维护不足:数控系统需要定期进行维护和保养,如果维护不足或保养不当,可能导致系统性能下降或出现故障。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具有必要开展加应研究数控系统wiki 发表于数控系统含铝复合推进剂在加速场燃烧,分为动态过程和稳定过程-状态过程。在动态过程中,燃烧开始时,AP的着火温度较低,先燃烧。释放的热量使 HTPB 粘合剂处于熔融状态,并将热量传递到晶粒燃烧面的深处,使铝粒预热,并在AP中形成铝袋中的堆积和相变过程,铝粒与相邻的铝粒碰撞结合在一起,形成铝粒。形成比原来的铝颗粒大很多倍的团聚铝颗粒,也称为铝球。研究表明,靠近燃烧面的铝球下部流速较低,而铝球上部的流速较低。铝球具有较高的流速。根据伯努利定理,铝球下表面的压力p高于上表面的压力pc,所以铝球有一个总压差F存在。也知道作用在铝球上的加速力为F,起到差压提升力的作用。它克服了加速力a,将铝球举起飞离燃烧面;当F起抗差压作用时,即F克服Fpdt,迫使铝球停留在燃烧面上,在燃烧面上形成凹坑。铝球与凹坑底部之间有一个很小的气隙λ,就好像铝球漂浮在凹坑中一样。由于铝球的温度接近气体温度,而燃烧面的温度远低于铝球,热能通过气隙λ回馈到燃烧面。所以,铝球停留在燃烧面上形成热源是燃烧速度增加的重要原因。加速度值越大,铝粉含量越高,静燃率越小,铝颗粒停留在燃烧面上的越多,热量反馈越多,效果燃速r值越高,平均燃速比率r值也更大。2010推进剂的燃烧性能对加速非常敏感。在70g加速条件下,平均效果燃速比r高达1.515,这主要是由铝粉含量高和静态燃速低两个因素造成的。推进剂的加速敏感性主要表现为推进剂燃烧速率的增加,进而引起燃烧室内压力的增加,燃烧时间的缩短和内弹道性能的变化。本研究结果对推进剂配方的评价和固体火箭发动机内弹道性能的预测具有实际意义。燃烧速率的加速度敏感性对火箭飞行中的安全构成威胁。加果有待进一步研究。对于 零部件和零件加工,PTJ Shop以10年以上的 行业服务经验为基础,提供程度的OEM服务。我们的 精密车间和专家提供信心。我们已经完善了生产具有完全 JIT 可靠性的大型组件的艺术,以客户期望的质量和长期可靠性为后盾。有必要对加果进行研究 ,
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具使用合成油如聚烯烃或醋油获得良好的润滑性能数控系统wiki 发表于数控系统使用合成油如聚烯烃或醋油获得良好的润滑性能。现在通过显着的分子变化,***的商业加工技术可用于制备基础油。在许多应用领域,使用这些优质 API Groupl 规格基础油配制的 和工业润滑油可以实现良好的润滑性能,就像传统的合成油一样。介绍并演示了具有极高粘度指数 (vHvi) 规格的基础油的特性。毕竟,精炼液的性能是市场要求的关键。即使在集输过程中,实际的现场性能也可能无法预测。通过vHvi规格基础油和添加剂的化学协同作用和平衡,可以获得与***合成油相当的性能。干法技术并不是一项新技术,但由于其诸多优点,值得油脂行业重新评估。干法工艺技术可以缩短制造时间,降低能耗,减少原材料品种,稳定产品质量。因此,干法工艺技术是一种更快、更容易、更可预测、更可靠的制造技术,这是为了增加油脂行业的盈利能力。未来之路。目前可用于干法工艺技术的润滑脂增稠剂有硬脂酸锉、12基硬脂酸锉、有机改性粘土、无定形和聚四氟,而复合锉、复合铝和聚脲也可使用。成为未来干法技术使用的候选增稠剂。润滑脂微氧化试验具有试验时间短、设备成本低等优点。因此,ASTM 要求对油脂微氧化试验成为 ASTM 标准试验方法的可能性进行调查研究,并对这些调查的一些结果进行说明。根据锉基润滑脂的测试结果:在微氧化试验中用玻璃样品架代替催化剂金属样品架是不切实际的,因为氧化速率值的降低使其在加速氧化试验中无法使用。微氧化试验是在与大气接触的金属表面进行的,有油气蒸发,所以试验结果更容易与实际的高温轴承试验相关联,可以提供准确的信息润滑油残留物的挥发性和成分。零件和零件加工,PTJ Shop 提供程度的 OEM 服务,拥有 10 多年为 行业服务的经验。我们的 精密车间和专家提供信心。我们已经完善了生产具有完全 JIT 可靠性的大型组件的艺术,以客户期望的质量和长期可靠性为后盾。使用合成油如聚烯烃或醋油以获得良好的润滑性能 , 两组凸轮由液压装置控制的计算机根据发动机工况进行切换。这种可变系统可以满足高低速时对气门正时的不同要求,***高低速时的良好性能,但排气门相位保持不变,结构也复杂,布置困难,尤其适用于多阀结构。. 对于 零部件和零件加工,PTJ Shop 以 10 多年的 行业服务经验为基础,提供程度的 OEM 服务。我们的 精密车间和专家提供信心。我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。传统气门机构系统分析与研究 : ,
NoGteYeiOm
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具碳信托就中山环境改善提供建议 Chris Na 发表于数控系统、压铸、激光切割、瑞士加工 英国慈善机构 碳信托已同意帮助中山市在英国驻北京大使馆签署的一项协议中,在面对大规模工业扩张的情况下减少其碳排放量,据 The Carbon Trust 网站报道。这样的协议将确保城市能够以可持续的方式发展,不会造成太多过度的环境破坏,这应该可以确保其作为制造业投资中心的长期未来。该市已经拥有一个以环保为重点的大型制造基地,主要集中在风力涡轮机和 LED 照明领域。当地在环境知识方面的收获也可以帮助它通过分享工作获得的知识来吸引公司到该地区。与信托。这将使中山在将自己为“生态”制造中心方面处于地位,并允许企业在实施环保措施时直接与市打交道,从而降低成本和时间。最终,中山市和碳信托都希望为创建“低碳服务区”而努力。这样的区域将促进该市的创业和清洁技术,并吸引低碳服务和技术公司进入该区域,并与中山小榄低碳中心合作。阅读更多:注塑模具
1、检查电源与连接:确保数控系统的电源线连接正确且稳固,没有松动或损坏。尝试使用其他电源插座或更换电源线,以排除电源问题。
2、检查显示器设置:验证数控系统的显示器设置,如亮度、对比度和分辨率等,确保它们被正确配置。尝试调整这些设置,看是否能够恢复显示内容。
3、检查硬件故障:检查显示屏是否损坏,例如屏幕破裂或背后的灯泡暗淡。尝试重新插拔显示屏的连接线,确保连接稳固。如果以上方法无效,可能需要更换显示屏或修复相关硬件故障。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具大型数控龙门铣未来发展趋势ODMWIKI 发表于数控系统大型数控龙门铣加工已在机械加工设备中占据重要地位。随着科学技术的不断发展,目前的大型数控龙门铣加工技术和设备已经处于、高安全、智能化的进程中。大型数控龙门铣加工的发展趋势是什么?1. 性能发展趋势效率、速度和精度是机械加工的关键性能指标。大型数控龙门铣采用高速CPU芯片、多CPU控制系统和交流数字伺服系统。同时采取措施改善机床的动静态特性,允许大型数控龙门铣。铣削加工的速度、效率和精度有了很大的提高。目前国外大型数控龙门铣加工设备使用的数控装置MTBF值可达6000h以上,伺服系统MTBF值可达30000h以上,可靠性非常高的。未来随着科技的发展,CPU芯片将达到更高的速度,伺服系统也将更加完善,大型数控龙门铣的性能将大大提高。2、功能发展趋势数控系统是大型数控龙门铣的重要组成部分。操作人员通过用户界面操作数控系统,控制大型数控龙门铣加工工件。由于不同的用户对界面有不同的要求,开发用户界面的工作量是巨大的。用户界面已成为计算机软件开发中最困难的部分之一。图形用户界面的出现***方便了非专业用户的使用。可通过窗口和菜单操作,方便蓝图编程和快速编程,三维彩色动态图形显示、图形模拟、图形动态跟踪与模拟、不同方向的视图和局部显示缩放功能。随着数控系统的升级和体感用户界面的升级,未来大型数控龙门铣的功能将得到进一步发展。3、结构发展趋势 目前大型数控龙门铣加工采用高度集成的CPU/RISC芯片、大型可编程集成FPGA/EPLD/CPLD和专用集成电路ASIC芯片,可以提高数控系统的集成度以及软件和硬件的速度。FPD平板显示技术的应用可以提高显示性能。平板显示有科技含量高、重量轻、体积小、功耗低、便于携带等优点。它们可以实现超大显示,成为可以与crt竞争的新兴显示技术。Century Display技术的主流应用了***的封装和互连技术,集成了半导体和表面贴装技术,通过提高集成电路密度和减少互连长度和数量来降低产品价格、提高性能、减小组件尺寸、提高系统性能。可靠性。随着智能技术的进一步发展,芯片和集成电路的尺寸会越来越小,杰士的大型数控龙门铣设备的结构也会有很大的改进。随着人类的不断探索,科学技术的发展将是***的。未来的大型数控龙门铣加工也将获得更大的发展,未来的智能世界将使大型数控龙门铣加工更加智能化。大型数控龙门铣床未来发展趋势 :数控系统/ 钣金、铍、碳钢、镁、3D打印、重型装备、建筑、农业、液压等行业的精密数控系统加工服务。适用于塑料和稀有合金的加工。它可以转动直径达 15.7 英寸的零件。工艺包括瑞士加工、拉削、车削、铣削、镗孔和螺纹加工。它还提供金属抛光、喷漆、表面研磨和轴矫直服务。生产范围(包括铝压铸件和锌压铸件)可达50,000件。适用于螺杆、联轴器、轴承、泵、齿轮箱外壳、滚筒干燥机和旋转进料阀应用。PTJ将与您一起制定战略,提供***成本效益的服务,帮助您实现目标,欢迎联系我们([;protected]) 直接用于您的新项目。当阀芯移动时,液压夹紧会增加摩擦阻力。严重的会导致液压机控制的系统元件滞后,导致液压设备发生故障。当液压夹紧阻力大于阀芯移动力时,阀芯会“液压卡死”,无法移动。如果液压阀芯的运动是靠电磁力驱动的,一旦阀芯被“液压卡死”,交流电磁铁很容易损坏。液压夹紧会加速滑阀的磨损,降低部件的使用寿命。以上内容就是阀卡在液压机系统中的原因,希望对大家有所帮助。如果您想了解更多关于液压机的信息,请致电东莞市中机有限公司,我们将竭诚为您服务。转载请保留本文来源和地址:液压机系统阀门卡死的原因 :如无特别说明,
OKUMA数控系统主机故障维修 参数丢失
一、硬件问题:
1、显示器故障:显示器本身可能出现问题,如屏幕损坏、显示花屏、颜色失真等情况,这些都可能导致数控系统的显示异常。
2、显示器连接问题:显示器与数控系统之间的连接也可能出现问题,如连接线松动、接触不良、接口损坏等,这同样可能导致显示异常。
3、他硬件部件故障:数控系统中的其他硬件部件,如传感器、电气元件等,如果出现故障,也可能导致控制乱套。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具如何选择数控系统工具数控系统 发表于数控系统中心专业人士指出:数控系统中心刀具的选择是在数控编程的人机交互状态下进行的. 正确选择刀具和刀柄应根据机床的加工能力、工件材料的性能、加工工序、切削量等相关因素进行。刀具选用的一般原则是:安装调整方便、刚性好、耐用度和精度高。在满足加工要求的前提下,尽量选择较短的刀柄,以提高刀具加工的刚性。在选择刀具时,刀具的尺寸必须与被加工工件的表面尺寸相适应。在生产中,常使用立铣刀加工平面零件的周边轮廓;铣刨时,应选用硬质合金刀片铣刀;加工凸台和凹槽时,应选用高速钢立铣刀;表面粗糙或粗加工钻孔时,可选择带硬质合金刀片的玉米铣刀;对于一些三维轮廓和可变斜角轮廓的加工,经常使用球头铣刀、环铣刀、锥形铣刀和圆盘铣刀。在进行自由曲面加工时,由于球头刀具的端部切削速度为零,为了***加工精度,切削线间距一般都非常密集,所以常采用球头进行表面精加工。平头刀具在表面加工质量和切削效率方面优于球头刀具。因此,只要***不切削,无论是曲面的粗加工还是精加工,都应平头刀具。此外,工具的耐用性和精度与工具的价格有很大关系。必须注意的是,在大多数情况下,选择的刀具会增加刀具成本,但由此带来的加工质量和效率的提高,可以大大降低整体加工成本。在加工中心上,各种刀具都安装在刀库中,并且根据程序规定随时进行选刀和换刀动作。因此,必须使用标准刀架,使钻孔、镗孔、扩孔、铣削等工艺中使用的标准刀具能够快速准确地安装在机床的主轴或刀库上。编程人员应了解机床上使用的刀架的结构尺寸、调整方法和调整范围,以便在编程时确定刀具的径向和轴向尺寸。目前我国加工中心采用TSG刀具系统,其刀柄有直柄(三种规格)和锥柄(四种规格)两种,其中不同用途的刀柄共16种。在经济型数控系统中,由于刀具的刃磨、测量和更换多为人工进行,辅助时间较长,需要合理安排刀具的顺序。一般应遵循以下原则: 尽量减少刀具数量; 一:刀具装夹后,应完成其所能进行的所有加工部分;粗加工工具和精加工工具应分开使用,即使它们是相同尺寸的工具;先铣后钻;二:***行表面精加工,再进行二维轮廓精加工;三:在可能的情况下,尽量使用数控机床的自动换刀功能,提高生产效率。请保留出处和地址本文转载:如何选择数控系统加工工具
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具螺旋桨铸造方式发展趋势数控系统machiningwiki 发表于数控系统螺旋桨铸造方式发展趋势世界各地几乎都以刮板的形式生产大型螺旋桨。在变螺距船舶螺旋桨的生产中,用刮板刮掉等螺距面后,也用辅助螺距板刮变螺距面 螺旋桨铸造方法的发展趋势 1.造型方法 1960年代,各国铸造大型螺旋桨时普遍采用坑形。后来通过生产实践发现,在行车高度足够的情况下,地面造型方便,便改为地面造型。铸造砂的类型因制造商而异。一般有水泥砂或CO2水玻璃砂。前者价格便宜,后者硬化时间短,两者都能***产品质量。都采用刮板造型的方式生产大型螺旋桨。在变螺距螺旋桨的生产中,用刮刀刮掉等螺距面后,还要用辅助螺距板刮除变螺距面。使用横截面模板制作假刀片。模型的方法有两种:一种是鱼肚形,根据其半径放置;另一种是线性形状,按照直角坐标放置。前者只能用比例尺按图制作,后者需用电子计算机转换后制作。线性模型分离建模方法的优越性并不明显,但增加了很多转换程序,并没有从本质上提高产品质量。通常,使用热空气来干燥铸件的内腔。热风机可移动或固定。2、浇注系统浇注系统是***产品浇注质量的重要组成部分。在机加工铸件过程中,氧化渣经常混入液态金属中。尤其是在产生湍流或涡流时,在涡流的中心区域会产生夹渣。因此,在设计浇注系统时应仔细考虑,以尽量减少夹渣的可能性。有在铸造系统中引入过滤器的信息。滤网最初是用型砂制成的,后来用铁板钻孔制成。但是,经过我国多年的试验,效果并不好。因为有过滤器时,液态金属进入铸造系统,被过滤器喷出,增加了金属氧化的机会,氧化渣明显增多。3. 立管 目前,我国有人使用绝缘立管。如果能用热钢水补浇,则可以充分发挥冒口的补充作用。4. 铸件保留 铸件最致密的部分位于金属表面。螺旋桨铸造方法发展趋势 :数控系统/,谢谢!PTJ?提供全系列Custom Precision数控系统机加工chinaservices.*** 9001:2015 &AS-9100认证。3、4、5轴快速精密数控系统加工服务,包括铣削、车削到客户规格,能够加工金属和 公差为 +/-0.005 毫米的塑料加工零件。辅助服务包括 数控系统 和常规磨削、钻孔、压铸、钣金和冲压。提供原型、全面生产运行、技术支持和全面检查。服务于 、航空航天、模具和夹具、LED照明、医疗、自行车和消费电子行业。准时交货。请告诉我们您项目的预算和预计交货时间。我们将与您一起制定战略,提供***成本效益的服务,帮助您达成目标,欢迎直接联系我们([protected])为您的新项目。数控系统 Die CastingLaser CuttingMold ManufacturingSheet MetalSwiss Injection MoldHigh-speed Milling Process in Rapid ToolingChris NaPosted in 数控系统 , Die Casting, Laser Cutting, SwissHigh-speed milling usually refers to milling at high spindle speeds and high feed rates (5 to 10 times that of conventional milling). Moderate spindle speeds and large cutter diameters can also achieve high-speed milling, which is 4 to 6 times that of conventional milling Cutting speed and feed speed finishing hardened steel parts also belong to high-speed milling. In mold manufacturing, high-speed milling can be used to process electrodes for EDM processing, or it can directly replace EDM processing for hardened mold parts.So, what are the characteristics of high-speed milling? Please see below 6 points. 1. High accuracy. High-speed 数控系统 milling machines of high-speed centers generally have high rigidity and high precision. At the same time, high-speed milling generally uses high milling speeds, appropriate feed speeds, small radial and axial milling depths, because the cutting force is small and the thermal deformation is small, which can achieve high processing accuracy. 2.The surface quality is high. When high-speed milling, the allowance is cut off immediately without sufficient deformation, and the residual stress on the surface of the workpiece is extremely small. Most of the heat generated during the milling process (more than 95%) is quickly taken away by the chips, The temperature of the workpiece is low, and there is no metamorphic layer on the processed surface. The excitation frequency of the high-speed rotation of the spindle is far away from the natural vibration frequency of the process system. When steel parts reach Ra0.2~0.4. 3. High production efficiency. The high cutting speed and feed speed increase the material removal rate per unit time. High-speed milling can process hardened steel parts, and the workpiece can be roughed, semi-finished, and finished at a time after clamping. High-speed milled workpieces can no longer be ground and polished. 4. Conducive to the use of smaller diameter milling cutters. High-speed milling is suitable for the use of small-diameter cutters, which can reduce the technical parameters of the cutters and save the cost of the cutters. 5. It can process complex and thin-walled parts. During high-speed milling, the lateral cutting force is very small, which is beneficial to the processing of complex mold parts and thin-walled parts. The wall thickness of the workpiece can be less than 1mm. 6. It can process hard or brittle materials. High-speed milling can mill hardened steel with hardness up to 60HRC and can also process brittle materials such as graphite. P20 steel is commonly used in rapid tooling, this is hard steel and will need the high-speed milling process. Also, the suitable process methods also depend on the structure and size of mold. If you have the requirements of rapid tooling, feel free to contact us by email[email protected]to get free quote.
OKUMA数控系统主机故障维修 参数丢失
二、电气问题:
1、电源问题:数控系统需要稳定的电源供应,如果电源不足或不稳定,可能导致数控系统无法正常工作。
2、断路器跳闸:操作员在使用空气软管清洁机柜时,灰尘和碎屑可能导致短路,从而引起断路器跳闸。这可能导致数控系统无法启动或控制出现问题。
3、电气回路问题:数控系统的电气回路如果出现故障,如急停回路断路,也可能导致控制乱套。
三、操作与维护问题:
1、操作不当:操作员在使用数控系统时,如果操作不当或违反操作规程,可能导致数控系统出现控制乱套的问题。
2、维护不足:数控系统需要定期进行维护和保养,如果维护不足或保养不当,可能导致系统性能下降或出现故障。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具有必要开展加应研究数控系统wiki 发表于数控系统含铝复合推进剂在加速场燃烧,分为动态过程和稳定过程-状态过程。在动态过程中,燃烧开始时,AP的着火温度较低,先燃烧。释放的热量使 HTPB 粘合剂处于熔融状态,并将热量传递到晶粒燃烧面的深处,使铝粒预热,并在AP中形成铝袋中的堆积和相变过程,铝粒与相邻的铝粒碰撞结合在一起,形成铝粒。形成比原来的铝颗粒大很多倍的团聚铝颗粒,也称为铝球。研究表明,靠近燃烧面的铝球下部流速较低,而铝球上部的流速较低。铝球具有较高的流速。根据伯努利定理,铝球下表面的压力p高于上表面的压力pc,所以铝球有一个总压差F存在。也知道作用在铝球上的加速力为F,起到差压提升力的作用。它克服了加速力a,将铝球举起飞离燃烧面;当F起抗差压作用时,即F克服Fpdt,迫使铝球停留在燃烧面上,在燃烧面上形成凹坑。铝球与凹坑底部之间有一个很小的气隙λ,就好像铝球漂浮在凹坑中一样。由于铝球的温度接近气体温度,而燃烧面的温度远低于铝球,热能通过气隙λ回馈到燃烧面。所以,铝球停留在燃烧面上形成热源是燃烧速度增加的重要原因。加速度值越大,铝粉含量越高,静燃率越小,铝颗粒停留在燃烧面上的越多,热量反馈越多,效果燃速r值越高,平均燃速比率r值也更大。2010推进剂的燃烧性能对加速非常敏感。在70g加速条件下,平均效果燃速比r高达1.515,这主要是由铝粉含量高和静态燃速低两个因素造成的。推进剂的加速敏感性主要表现为推进剂燃烧速率的增加,进而引起燃烧室内压力的增加,燃烧时间的缩短和内弹道性能的变化。本研究结果对推进剂配方的评价和固体火箭发动机内弹道性能的预测具有实际意义。燃烧速率的加速度敏感性对火箭飞行中的安全构成威胁。加果有待进一步研究。对于 零部件和零件加工,PTJ Shop以10年以上的 行业服务经验为基础,提供程度的OEM服务。我们的 精密车间和专家提供信心。我们已经完善了生产具有完全 JIT 可靠性的大型组件的艺术,以客户期望的质量和长期可靠性为后盾。有必要对加果进行研究 ,
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具使用合成油如聚烯烃或醋油获得良好的润滑性能数控系统wiki 发表于数控系统使用合成油如聚烯烃或醋油获得良好的润滑性能。现在通过显着的分子变化,***的商业加工技术可用于制备基础油。在许多应用领域,使用这些优质 API Groupl 规格基础油配制的 和工业润滑油可以实现良好的润滑性能,就像传统的合成油一样。介绍并演示了具有极高粘度指数 (vHvi) 规格的基础油的特性。毕竟,精炼液的性能是市场要求的关键。即使在集输过程中,实际的现场性能也可能无法预测。通过vHvi规格基础油和添加剂的化学协同作用和平衡,可以获得与***合成油相当的性能。干法技术并不是一项新技术,但由于其诸多优点,值得油脂行业重新评估。干法工艺技术可以缩短制造时间,降低能耗,减少原材料品种,稳定产品质量。因此,干法工艺技术是一种更快、更容易、更可预测、更可靠的制造技术,这是为了增加油脂行业的盈利能力。未来之路。目前可用于干法工艺技术的润滑脂增稠剂有硬脂酸锉、12基硬脂酸锉、有机改性粘土、无定形和聚四氟,而复合锉、复合铝和聚脲也可使用。成为未来干法技术使用的候选增稠剂。润滑脂微氧化试验具有试验时间短、设备成本低等优点。因此,ASTM 要求对油脂微氧化试验成为 ASTM 标准试验方法的可能性进行调查研究,并对这些调查的一些结果进行说明。根据锉基润滑脂的测试结果:在微氧化试验中用玻璃样品架代替催化剂金属样品架是不切实际的,因为氧化速率值的降低使其在加速氧化试验中无法使用。微氧化试验是在与大气接触的金属表面进行的,有油气蒸发,所以试验结果更容易与实际的高温轴承试验相关联,可以提供准确的信息润滑油残留物的挥发性和成分。零件和零件加工,PTJ Shop 提供程度的 OEM 服务,拥有 10 多年为 行业服务的经验。我们的 精密车间和专家提供信心。我们已经完善了生产具有完全 JIT 可靠性的大型组件的艺术,以客户期望的质量和长期可靠性为后盾。使用合成油如聚烯烃或醋油以获得良好的润滑性能 , 两组凸轮由液压装置控制的计算机根据发动机工况进行切换。这种可变系统可以满足高低速时对气门正时的不同要求,***高低速时的良好性能,但排气门相位保持不变,结构也复杂,布置困难,尤其适用于多阀结构。. 对于 零部件和零件加工,PTJ Shop 以 10 多年的 行业服务经验为基础,提供程度的 OEM 服务。我们的 精密车间和专家提供信心。我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。传统气门机构系统分析与研究 : ,
NoGteYeiOm
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
推荐产品
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
本页信息为常州凌肯自动化科技有限公司为您提供的"OKUMA数控系统主机故障维修 参数丢失"产品信息,如您想了解更多关于"OKUMA数控系统主机故障维修 参数丢失"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
