

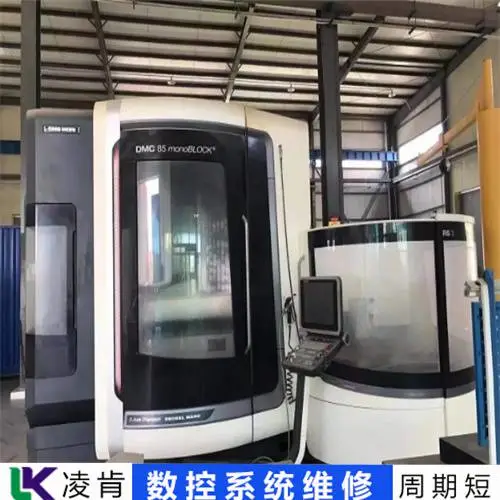


| 产品特性:CNC维修 | 是否进口:否 | 加工定制:否 |
| 品牌:Fanuc/发那科 | 型号:0i MATE TC | 产品名称:数控控制系统维修 |
| 适用范围:工控设备 | 维修经验:十年 | 技术人员:30+ |
| 故障检测:免费 | 修复率:*** | 服务:一对一 |
| 维修周期:短 |
广数数控系统GSK990、GSK983维修点
广数数控系统GSK990、GSK983维修点
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具 拉深模设计注意事项 Alloywiki 发表于数控系统 无标题文档 拉深模具设计注意事项 拉伸模具在整个冲压模具行业中占比非常大。我们常见的罩杯,电机上的外壳,几乎大多数产品都有或多或少需要拉伸的产品。模具的设计并不是说可以按照常规算法计算。有太多充满变数的过程,尤其是一些不旋转的物体的拉伸,这是令人望而却步的。因为在设计拉深模时要考虑的因素太多,比如拉深系数,是否达到材料的极限,弹簧力的决定,拉深方向,是向上还是向下,往往不能一次性成型,需要多次试验才能达到预期的效果,有时模具可能会报废。因此,在实践中积累经验对拉丝模具的设计有很大的帮助。此外,切削材料的大小在整个模具的试制中也起着重要的作用。所以大多数时候,我们在设计一些不规则的深冲件时,往往会在模具设计阶段预留一个空步。拉伸模具设计的注意事项。-PTJ 数控系统 车间拉伸材料:当客户对材料的要求不是很高,反复试模达不到要求时,可以换成拉伸性能好的材料再试。好的材料是成功的一半。对于拉伸,绝不能忽视。拉深用冷轧薄钢板主要有08Al、08、08F、10、15、20钢。用量的是08钢,分为沸腾钢和***钢。滚边钢价格低,表面质量好。偏析比较严重,有“应变老化”的趋势。不适用于对冲压性能和外观要求较高的零件。***钢较好,性能均匀但价格较高。代表品牌是铝***钢08Al。国外钢材采用日本SPCC-SD深冲钢,拉伸性能优于08Al。当客户对材料的要求不是很高,反复试模都达不到要求时,可以换成另一种材料再试一次。模具表面的光洁度。拉深时,模具和压边板两侧磨削不充分,特别是不锈钢板和铝板拉深时,更容易出现拉伤,严重时会导致拉断。毛坯尺寸的测定:皱纹多、裂纹少是我们的原则。毛坯设计应正确。形状简单的旋转体拉深部的毛坯直径不会变薄。虽然材料厚度发生变化,但基本上与原始厚度非常相似。紧密度可以根据毛坯面积与拉伸部分(如果必须加修边)面积相等的原则计算。但拉伸件的形状和工艺往往比较复杂,有时还需要减薄拉伸。虽然有很多三维软件可以计算展开材料,但其精度不能满足的要求。解决方案:样品。一个产品要经过多道工序,道工序一般是下料工序。首先要进行展开材料的计算,并对毛坯的形状和尺寸有一个大致的了解,以便确定落料模的整体尺寸。模具设计完成后,不得加工落料模的凸凹模尺寸。先用线切割加工毛坯(毛坯较大时,可用铣床铣削后再装夹)。在后续的拉伸过程中经过反复试验,最终确定坯料尺寸,然后加工冲裁模的凸、凹模。经验二:反转工艺,先试拉深模,再加工毛坯落料边尺寸,事半功倍。拉伸系数拉伸系数是拉伸工艺计算中的主要工艺参数之一,通常用于确定拉伸的顺序和次数。影响拉伸系数m的因素很多,包括材料性能、材料相对厚度、拉伸方式(指是否有压边)、拉伸次数、拉伸速度、凸凹模圆角半径、润滑等拉伸系数m的计算和选择原则是各种冲压手册中介绍的重点。计算、查表、计算等方法很多,我也是根据书本选择的。没有新东西。请看书。. 经验三:材料的相对厚度、拉伸方式(指是否有压边)、且修模时拉伸次数不易调整。你一定要小心!!选择拉伸系数 m 时再找一个同事。加工油的选择非常重要。区分润滑油是否合适的方法是在产品从模具中取出时,如果产品温度太高而无法用手触摸,则必须重新考虑润滑油的选择和润滑的方法,并且应在型腔内涂抹润滑油。, 或者在床单上放一个胶卷袋。经验四:遇到拉伸开裂时,在模具上涂润滑油(凸模上不要涂),工件在模具侧面覆盖一层0.013-0.018mm的塑料薄膜。工件热处理虽然不推荐,还是要说,在拉伸过程中,由于工件冷塑性变形,发生冷作硬化,降低了其塑性,增加了变形抗力和硬度,模具设计不合理。中间退火以软化金属并恢复可塑性。注:在一般工艺中,中间退火不是必须的。毕竟要增加成本。必须在增加工艺和增加退火之间做出选择,慎用!退火一般采用低温退火,即再结晶退火 并且模具设计不合理。中间退火以软化金属并恢复可塑性。注:在一般工艺中,中间退火不是必须的。毕竟要增加成本。必须在增加工艺和增加退火之间做出选择,慎用!退火一般采用低温退火,即再结晶退火 并且模具设计不合理。中间退火以软化金属并恢复可塑性。注:在一般工艺中,中间退火不是必须的。毕竟要增加成本。必须在增加工艺和增加退火之间做出选择,慎用!退火一般采用低温退火,即再结晶退火G。退火时要注意两点:脱碳和氧化。这里主要讲氧化。工件氧化后有氧化皮,有两个缺点:减薄工件的有效厚度和增加模具磨损。当公司条件不具备时,一般采用普通退火。为减少氧化皮的产生,退火时应尽量填满炉膛。我也用过土壤方法:– 工件少时,可与其他工件混用(前提条件:退火工艺参数应基本一致)– 将工件放入铁盒中,焊接到炉子上。为了消除氧化皮,退火后应根据情况进行酸洗处理。在公司有条件的情况下,可以采用氮气炉退火,即光亮退火。如果不仔细看,颜色和退火前几乎一样。经验五:在处理冷作硬化性强的金属或试模没有其他办法开裂时,增加中间退火工序。补充几点 1. 产品图纸上的尺寸尽量在一侧标注,以明确是***外尺寸还是内腔尺寸,不能在产品图纸上标注内外尺寸。同时。他人提供的图纸如有此类问题,应与他人沟通。如果可以统一,他们应该统一。如果不能统一,则应了解工件与其他零件的装配关系。2.最后一道工序,工件尺寸在外,模具为主,通过减小凸模尺寸获得间隙;工件尺寸在里面,以凸模为主,通过增大凹模尺寸获得间隙;3、凸、凹模的圆角半径应设计得尽可能小,为后续的模具修复带来方便。4、判断工件开裂原因时,可以参考:材质不良造成的裂纹多为锯齿状或不规则形状,工艺和模具造成的裂纹一般比较整齐。5. “更多的皱纹,更少的裂缝” 根据这个原理,调整物料的流量。方法包括调整压边机的压力、增加拉丝珠、修整凹凸模的圆角半径、在工件上切割工艺开口等。6、为***耐磨性,防止拉伤,凹凸模座圈必须进行淬火处理。也可以是硬涂层,也可以采用表面TD处理,必要时可以用钨钢做凹凸模。拉丝模具设计注意事项 :数控系统/,谢谢!PTJ 数控系统 shop生产的零件机械性能优良,金属和塑料的准确性和可重复性。可提供5轴数控系统铣削。加工高温合金范围inclouding inconel加工,monel加工,Geek Ascology加工,Carp 49加工,Hastelloy加工,Nitronic-60加工,Hymu 80加工,工具钢加工等。航天应用的理想选择。数控系统 加工可生产具有出色机械性能、精度和可重复性的金属和塑料零件。三轴& 提供5轴数控系统铣削。我们将与您一起制定战略,提供***成本效益的服务,帮助您实现目标,欢迎直接联系我们([protected])为您的新项目。 Geek Ascology 加工、Carp 49 加工、Hastelloy 加工、Nitronic-60 加工、Hymu 80 加工、工具钢加工等。航天应用的理想选择。数控系统 加工可生产具有出色机械性能、精度和可重复性的金属和塑料零件。三轴& 提供5轴数控系统铣削。我们将与您一起制定战略,提供***成本效益的服务,帮助您实现目标,欢迎直接联系我们([protected])为您的新项目。 Geek Ascology 加工、Carp 49 加工、Hastelloy 加工、Nitronic-60 加工、Hymu 80 加工、工具钢加工等。航天应用的理想选择。数控系统 加工可生产具有出色机械性能、精度和可重复性的金属和塑料零件。三轴& 提供5轴数控系统铣削。我们将与您一起制定战略,提供***成本效益的服务,帮助您实现目标,欢迎直接联系我们([protected])为您的新项目。

广数数控系统GSK990、GSK983维修点
作为专业生产数控雕刻机、切割机的高新技术企业,公司始终坚持科技创新发展,秉承“创新永无止境”的理念。发展理念和“客户至上 质量”;经营理念,不断提高技术水平,以满足用户需求为己任,发挥公司强大的产品开发能力,随时改进客户在使用过程中的问题和不足,为客户提供专业的定制服务,做好产品升级工作,认真思路,创意研究,精益求精,提高雕刻机的性能,做的雕刻机作为企业永远的目标。通过这些努力,公司产品性能日益稳定,产品质量不断提高,研发生产五轴雕刻机、超重型数控卧式镗床等一批达到***水平的***数控机床,满足航天、发电设备、 等重点领域针对大型零件加工要求,公司生产的木工雕刻机、石材雕刻机广泛应用于 、航天、电子、***等行业,推动整体技术行业进步水平不断提高。转载请保留本文出处及地址: 18:53 创新赢得市场 NoGteYeiOm
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具 拉深模设计注意事项 Alloywiki 发表于数控系统 无标题文档 拉深模具设计注意事项 拉伸模具在整个冲压模具行业中占比非常大。我们常见的罩杯,电机上的外壳,几乎大多数产品都有或多或少需要拉伸的产品。模具的设计并不是说可以按照常规算法计算。有太多充满变数的过程,尤其是一些不旋转的物体的拉伸,这是令人望而却步的。因为在设计拉深模时要考虑的因素太多,比如拉深系数,是否达到材料的极限,弹簧力的决定,拉深方向,是向上还是向下,往往不能一次性成型,需要多次试验才能达到预期的效果,有时模具可能会报废。因此,在实践中积累经验对拉丝模具的设计有很大的帮助。此外,切削材料的大小在整个模具的试制中也起着重要的作用。所以大多数时候,我们在设计一些不规则的深冲件时,往往会在模具设计阶段预留一个空步。拉伸模具设计的注意事项。-PTJ 数控系统 车间拉伸材料:当客户对材料的要求不是很高,反复试模达不到要求时,可以换成拉伸性能好的材料再试。好的材料是成功的一半。对于拉伸,绝不能忽视。拉深用冷轧薄钢板主要有08Al、08、08F、10、15、20钢。用量的是08钢,分为沸腾钢和***钢。滚边钢价格低,表面质量好。偏析比较严重,有“应变老化”的趋势。不适用于对冲压性能和外观要求较高的零件。***钢较好,性能均匀但价格较高。代表品牌是铝***钢08Al。国外钢材采用日本SPCC-SD深冲钢,拉伸性能优于08Al。当客户对材料的要求不是很高,反复试模都达不到要求时,可以换成另一种材料再试一次。模具表面的光洁度。拉深时,模具和压边板两侧磨削不充分,特别是不锈钢板和铝板拉深时,更容易出现拉伤,严重时会导致拉断。毛坯尺寸的测定:皱纹多、裂纹少是我们的原则。毛坯设计应正确。形状简单的旋转体拉深部的毛坯直径不会变薄。虽然材料厚度发生变化,但基本上与原始厚度非常相似。紧密度可以根据毛坯面积与拉伸部分(如果必须加修边)面积相等的原则计算。但拉伸件的形状和工艺往往比较复杂,有时还需要减薄拉伸。虽然有很多三维软件可以计算展开材料,但其精度不能满足的要求。解决方案:样品。一个产品要经过多道工序,道工序一般是下料工序。首先要进行展开材料的计算,并对毛坯的形状和尺寸有一个大致的了解,以便确定落料模的整体尺寸。模具设计完成后,不得加工落料模的凸凹模尺寸。先用线切割加工毛坯(毛坯较大时,可用铣床铣削后再装夹)。在后续的拉伸过程中经过反复试验,最终确定坯料尺寸,然后加工冲裁模的凸、凹模。经验二:反转工艺,先试拉深模,再加工毛坯落料边尺寸,事半功倍。拉伸系数拉伸系数是拉伸工艺计算中的主要工艺参数之一,通常用于确定拉伸的顺序和次数。影响拉伸系数m的因素很多,包括材料性能、材料相对厚度、拉伸方式(指是否有压边)、拉伸次数、拉伸速度、凸凹模圆角半径、润滑等拉伸系数m的计算和选择原则是各种冲压手册中介绍的重点。计算、查表、计算等方法很多,我也是根据书本选择的。没有新东西。请看书。. 经验三:材料的相对厚度、拉伸方式(指是否有压边)、且修模时拉伸次数不易调整。你一定要小心!!选择拉伸系数 m 时再找一个同事。加工油的选择非常重要。区分润滑油是否合适的方法是在产品从模具中取出时,如果产品温度太高而无法用手触摸,则必须重新考虑润滑油的选择和润滑的方法,并且应在型腔内涂抹润滑油。, 或者在床单上放一个胶卷袋。经验四:遇到拉伸开裂时,在模具上涂润滑油(凸模上不要涂),工件在模具侧面覆盖一层0.013-0.018mm的塑料薄膜。工件热处理虽然不推荐,还是要说,在拉伸过程中,由于工件冷塑性变形,发生冷作硬化,降低了其塑性,增加了变形抗力和硬度,模具设计不合理。中间退火以软化金属并恢复可塑性。注:在一般工艺中,中间退火不是必须的。毕竟要增加成本。必须在增加工艺和增加退火之间做出选择,慎用!退火一般采用低温退火,即再结晶退火 并且模具设计不合理。中间退火以软化金属并恢复可塑性。注:在一般工艺中,中间退火不是必须的。毕竟要增加成本。必须在增加工艺和增加退火之间做出选择,慎用!退火一般采用低温退火,即再结晶退火 并且模具设计不合理。中间退火以软化金属并恢复可塑性。注:在一般工艺中,中间退火不是必须的。毕竟要增加成本。必须在增加工艺和增加退火之间做出选择,慎用!退火一般采用低温退火,即再结晶退火G。退火时要注意两点:脱碳和氧化。这里主要讲氧化。工件氧化后有氧化皮,有两个缺点:减薄工件的有效厚度和增加模具磨损。当公司条件不具备时,一般采用普通退火。为减少氧化皮的产生,退火时应尽量填满炉膛。我也用过土壤方法:– 工件少时,可与其他工件混用(前提条件:退火工艺参数应基本一致)– 将工件放入铁盒中,焊接到炉子上。为了消除氧化皮,退火后应根据情况进行酸洗处理。在公司有条件的情况下,可以采用氮气炉退火,即光亮退火。如果不仔细看,颜色和退火前几乎一样。经验五:在处理冷作硬化性强的金属或试模没有其他办法开裂时,增加中间退火工序。补充几点 1. 产品图纸上的尺寸尽量在一侧标注,以明确是***外尺寸还是内腔尺寸,不能在产品图纸上标注内外尺寸。同时。他人提供的图纸如有此类问题,应与他人沟通。如果可以统一,他们应该统一。如果不能统一,则应了解工件与其他零件的装配关系。2.最后一道工序,工件尺寸在外,模具为主,通过减小凸模尺寸获得间隙;工件尺寸在里面,以凸模为主,通过增大凹模尺寸获得间隙;3、凸、凹模的圆角半径应设计得尽可能小,为后续的模具修复带来方便。4、判断工件开裂原因时,可以参考:材质不良造成的裂纹多为锯齿状或不规则形状,工艺和模具造成的裂纹一般比较整齐。5. “更多的皱纹,更少的裂缝” 根据这个原理,调整物料的流量。方法包括调整压边机的压力、增加拉丝珠、修整凹凸模的圆角半径、在工件上切割工艺开口等。6、为***耐磨性,防止拉伤,凹凸模座圈必须进行淬火处理。也可以是硬涂层,也可以采用表面TD处理,必要时可以用钨钢做凹凸模。拉丝模具设计注意事项 :数控系统/,谢谢!PTJ 数控系统 shop生产的零件机械性能优良,金属和塑料的准确性和可重复性。可提供5轴数控系统铣削。加工高温合金范围inclouding inconel加工,monel加工,Geek Ascology加工,Carp 49加工,Hastelloy加工,Nitronic-60加工,Hymu 80加工,工具钢加工等。航天应用的理想选择。数控系统 加工可生产具有出色机械性能、精度和可重复性的金属和塑料零件。三轴& 提供5轴数控系统铣削。我们将与您一起制定战略,提供***成本效益的服务,帮助您实现目标,欢迎直接联系我们([protected])为您的新项目。 Geek Ascology 加工、Carp 49 加工、Hastelloy 加工、Nitronic-60 加工、Hymu 80 加工、工具钢加工等。航天应用的理想选择。数控系统 加工可生产具有出色机械性能、精度和可重复性的金属和塑料零件。三轴& 提供5轴数控系统铣削。我们将与您一起制定战略,提供***成本效益的服务,帮助您实现目标,欢迎直接联系我们([protected])为您的新项目。 Geek Ascology 加工、Carp 49 加工、Hastelloy 加工、Nitronic-60 加工、Hymu 80 加工、工具钢加工等。航天应用的理想选择。数控系统 加工可生产具有出色机械性能、精度和可重复性的金属和塑料零件。三轴& 提供5轴数控系统铣削。我们将与您一起制定战略,提供***成本效益的服务,帮助您实现目标,欢迎直接联系我们([protected])为您的新项目。
广数数控系统GSK990、GSK983维修点
作为专业生产数控雕刻机、切割机的高新技术企业,公司始终坚持科技创新发展,秉承“创新永无止境”的理念。发展理念和“客户至上 质量”;经营理念,不断提高技术水平,以满足用户需求为己任,发挥公司强大的产品开发能力,随时改进客户在使用过程中的问题和不足,为客户提供专业的定制服务,做好产品升级工作,认真思路,创意研究,精益求精,提高雕刻机的性能,做的雕刻机作为企业永远的目标。通过这些努力,公司产品性能日益稳定,产品质量不断提高,研发生产五轴雕刻机、超重型数控卧式镗床等一批达到***水平的***数控机床,满足航天、发电设备、 等重点领域针对大型零件加工要求,公司生产的木工雕刻机、石材雕刻机广泛应用于 、航天、电子、***等行业,推动整体技术行业进步水平不断提高。转载请保留本文出处及地址: 18:53 创新赢得市场 NoGteYeiOm
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
推荐产品
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
本页信息为常州凌肯自动化科技有限公司为您提供的"广数数控系统GSK990、GSK983维修点"产品信息,如您想了解更多关于"广数数控系统GSK990、GSK983维修点"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
