

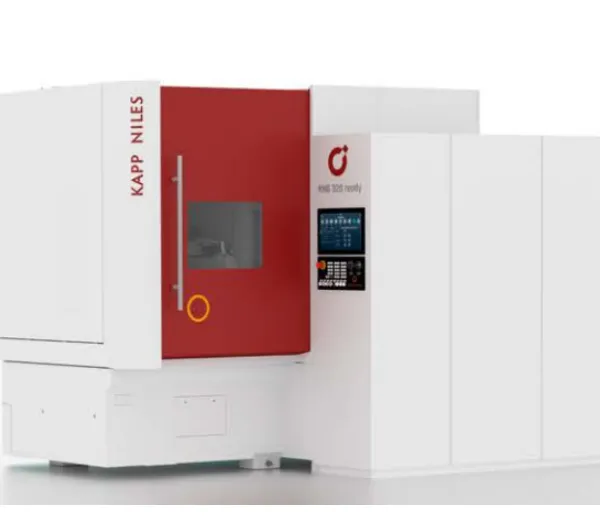

德国磨齿机之碟形砂轮磨齿机的工作原理:两个旋转的碟形砂轮的窄边相当于齿条的两个齿面,工件通过滚圆盘和钢带作展成运动,工作台沿工件轴向作往复运动以磨出整个齿宽。每磨完一齿后由分度头架通过分度盘分齿。这种机床还可利用附加装置磨削斜齿。若用一个砂轮伸入内齿轮中,就可磨削内齿轮。这种机床一般为卧式布局,加工直径大于1米时用立式布局,精度可达4级,适用于磨削高精度齿轮。大平面砂轮磨齿机:砂轮的工作平面相当于齿条的一个齿面,用渐开线样板(也有用钢带和滚圆盘的)产生展成运动。砂轮和工件都不作工件轴向往复运动,磨出一侧齿面后利用分度盘分齿,依次磨出所有齿面。然后工件调头,再磨出另一侧齿面。德国磨齿机机械故障诊断技术能够及时发现磨齿机的故障,预防设备恶性事故的发生。无锡转子磨德国磨齿机维修厂家

成型磨齿机在工作时,砂轮与工件接触面较大,砂轮多为刚玉或CBN,硬度较高。而齿轮齿面多经过渗碳淬火,硬度也较高。因此,如果磨齿时磨削工艺采用不当,齿面就很容易出现磨削***和裂纹等问题,从而降低齿轮的使用寿命,甚至导致报废。在成型磨齿过程中,砂轮及修整参数和工艺参数的选择不当会导致磨削时产生大量热量。特别是当这些热量不能及时被磨粒和冷却液带走时,磨削区域将产生超过回火温度的过热,或者产生超过加热奥氏体的过热,从而使金相组织及应力发生变化。这就会导致磨削***和裂纹的产生。然而,这只是导致磨削***和裂纹的原因之一。在磨齿工序中,还有许多其他原因需要注意热处理的影响和工艺编排,以避免与轮齿精度相关工序的不当操作。因此,在进行磨齿前,我们需要注意热处理的影响,并合理安排工艺,以避免磨削***和裂纹的产生。这样可以提高齿轮的使用寿命,并确保其正常运行。无锡重型德国磨齿机德国磨齿机可以磨削任意齿数的齿轮,避免了传统磨削方式的根切现象。
德国磨齿机是一种用于加工各种圆柱齿轮、锥齿轮和其他带齿零件齿部的机床。这种机床的品种规格非常繁多,从小型的几毫米直径齿轮加工机到大型的十几米直径齿轮加工机,以及高效的生产型德国磨齿机和高精度的精密齿轮加工机床,都有普遍的应用。齿轮加工机床在汽车、拖拉机、机床、工程机械、矿山机械、冶金机械、石油、仪表、飞机和航天器等各种机械制造业中得到了普遍的应用。它们主要分为圆柱齿轮加工机床和锥齿轮加工机床两大类。圆柱齿轮加工机床主要用于加工各种圆柱齿轮、齿条和蜗轮。
德国磨齿机磨料粒度的选择是根据磨削工艺的要求来确定的。在粗磨过程中,磨削余量较大,需要较大的表面粗糙度值,因此应选择较粗的磨粒。这是因为较粗的磨粒具有较大的气孔和磨削深度,不容易堵塞和发热。而在精磨过程中,磨削余量较小,要求较低的粗糙度值,因此可以选择较细的磨粒。一般来说,磨粒越细,磨削表面的粗糙度越好。砂轮中用于粘结磨料的物质被称为结合剂。结合剂的性能主要决定了砂轮的强度、抗冲击性、耐热性和抗腐蚀能力。砂轮的硬度指的是砂轮表面上的磨粒在磨削力作用下脱落的难易程度。砂轮的硬度越软,表示磨粒容易脱落;砂轮的硬度越硬,表示磨粒较难脱落。需要注意的是,砂轮的硬度和磨料的硬度是两个不同的概念。同一种磨料可以制成不同硬度的砂轮,这主要取决于结合剂的性能、数量以及砂轮制造的工艺。磨削和切削的明显区别在于砂轮具有"自锐性"。选择砂轮的硬度实际上就是选择砂轮的自锐性,希望磨粒保持锋利,不要过早脱落,也不要磨钝而不脱落。总之,德国磨齿机磨料粒度的选择应根据磨削工艺的要求来确定,粗磨时选择较粗的磨粒,精磨时选择较细的磨粒。同时,砂轮的硬度和结合剂的性能也是影响砂轮质量的重要因素。使用德国磨齿机时,必须注意安装砂轮防护罩或机床挡板,确保工人的安全。
通过工艺化的维护工作,可以提高维护效率和质量。较后,制度化是根据不同设备和工作条件,规定不同的维护周期和维护时间,并严格执行。对于定期维护工作,需要制定工时定额和物质消耗定额,并按照定额进行考核。通过制度化的维护工作,可以确保维护工作的及时性和有效性。例如,制定维护计划和维护时间表,明确维护任务和维护周期。通过制度化的维护工作,可以提高维护的计划性和可控性。综上所述,德国磨齿机提高设备维护水平的措施是通过规范化、工艺化和制度化的维护工作来提高设备的维护水平。通过统一维护内容、制定维护工艺规程和执行维护制度,可以提高维护工作的一致性、科学性和及时性,从而提高设备的维护效率和质量。德国磨齿机采用成形法磨削,具有高效的磨削效率和高精度的齿形磨削能力。无锡重型德国磨齿机
德国磨齿机一定值判定法是一种评价齿轮箱运行状态的方法。无锡转子磨德国磨齿机维修厂家
成型磨齿机是一种用于加工齿轮的专门设备,其成型磨加工工艺涉及到切削速度、进给量和切削深度等参数的选择。切削速度是指磨削加工时砂轮的线速度,一般选用可修整砂轮时的切削速度为30~40m/s左右。设定精磨时的切削速度高于粗磨时的切削速度,可以提高零件表面质量,降低齿形的形状误差值。进给量对于成型磨而言即为冲程速度,即砂轮相对于工件的每冲程的移动速度。切削深度则是指砂轮相对于工件的每冲程的径向吃刀量(双面磨时)或齿面切向吃刀量(单面磨时)。这两个参数的选择需要根据具体的工件要求和磨削过程中的切削力等因素进行合理的确定。成型磨齿机集中了当今较***的机械、气液压和电气及传感器等技术。只有对机床的结构特性及加工原理有了充分的认识和掌握,才能更好地发挥其性能。因此,对于操作人员来说,需要具备相关的技术知识和操作技能,以确保成型磨齿机的正常运行和高效加工。总结起来,成型磨齿机的成型磨加工工艺涉及到切削速度、进给量和切削深度等参数的选择。合理的参数选择可以提高零件表面质量,降低齿形的形状误差值。同时,对于操作人员来说,掌握机床的结构特性和加工原理是确保成型磨齿机正常运行和高效加工的关键。无锡转子磨德国磨齿机维修厂家

我公司专门致力于德国进口卡帕耐尔斯KAPP NILES磨齿机的销售和服务管理工作。 主要产品有:德国卡帕耐尔斯KAPP NILES蜗杆磨齿机和转子磨、KAPP NILES耐尔斯成型磨齿机、磨齿中心和槽磨机。 我们的客户涉及航空、航天、工程机械、汽车、压缩机等多个领域,,具备为客户提供交钥匙工程、解决加工难题、制订整体刀具夹具配置方案和自动化流水线的综合服务能力;具有良好的信誉,因为我们一直信奉“精诚合作、诚信共赢”的经营理念。 我们真诚期盼能与广大客户精诚合作,并竭诚致力于服务好客户,通过我们的不懈努力,真正实现客户和我们公司的持续合作,双方共赢!
点击查看>| 企业类型 | 有限责任公司 | 统一社会信用代码 | 91320200567818823R |
| 登记机关 | 无锡市工商行政管理局 | 法定代表人 | 龙水明 |
| 公司成立日期 | 2011-01-13 00:00:00 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
